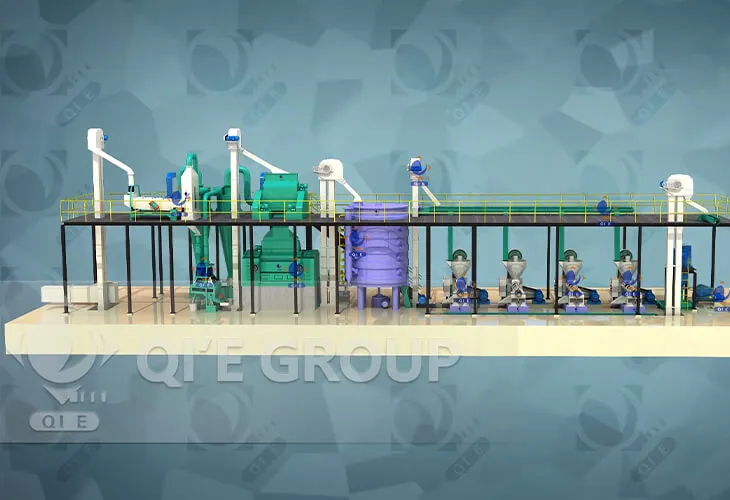
قد لا يصل مصنع معالجة الزيوت إلى طاقته التصميمية لأن أحد أقسام نظام الإنتاج يقيّد أداء الخط بالكامل. وغالبًا لا تكون المشكلة في القدرة الاسمية للمعدة الرئيسية، بل في عدم التوافق بين ظروف المواد الخام، والتحضير، والاستخلاص أو العصر، ومناولة المواد، والمرافق، واستقرار التشغيل. على سبيل المثال، لا يمكن لمصنع مصمم لمعالجة 200 طن يوميًا أن يعالج 200 طن يوميًا بصورة مستدامة إذا كانت وحدة الرقائق أو المستخلص أو نظام الناقلات أو الغلاية أو نظام التغذية لا يدعم سوى 150 طنًا يوميًا. لذا تتمثل الخطوة الأولى في تحديد عنق الزجاجة الفعلي باستخدام بيانات الإنتاجية ومعلمات التشغيل وجودة المنتج وفترات التوقف. ولا ينبغي تحسين المصنع أو ترقيته إلا بعد تأكيد القسم المقيّد.
ما الذي يحدد فعليًا طاقة مصنع معالجة الزيوت؟
تتحدد طاقة مصنع معالجة الزيوت بإنتاجية نظام الإنتاج الكامل، وليس بالقدرة الاسمية لمعدة واحدة.
قد يضم المصنع معدات مصنفة كل منها بقدرة 200 طن يوميًا، لكن إنتاجه المستدام قد يظل أقل إذا لم يتمكن قسم حرج واحد من الحفاظ على التدفق المطلوب.
ينبغي التمييز بين ثلاثة مؤشرات للطاقة:
| سعة | المعنى |
|---|---|
| الطاقة التصميمية | الإنتاجية المحددة في ظل ظروف معينة للمواد الخام والتشغيل |
| الطاقة القصوى | إنتاجية قصيرة الأجل يمكن أن تصل إليها المعدات |
| الطاقة المستدامة | الإنتاجية التي يستطيع المصنع الكامل الحفاظ عليها بصورة مستمرة |
بالنسبة لإدارة المصنع، تعد الطاقة المستدامة المؤشر الأكثر فائدة.
إذا كان المصنع قادرًا على معالجة 200 طن يوميًا لفترة وجيزة، لكنه لا يحقق في المتوسط سوى 155 طنًا يوميًا بسبب انقطاعات التغذية أو زيادة حمل المعدات أو عدم استقرار العملية، فإن طاقته العملية تكون أقرب إلى معدل التشغيل المستدام منها إلى القيمة الاسمية.
يعد هذا التمييز مهمًا عند اتخاذ قرار بشأن ما إذا كان المصنع يحتاج إلى تحسين العملية أو إزالة الاختناقات أو إضافة معدات.
ما الأسباب الرئيسية لانخفاض طاقة المصنع؟
يمكن تصنيف الأسباب الأكثر شيوعًا ضمن خمسة مجالات:
- قيود المواد الخام والتحضير
- اختناقات الاستخلاص أو العصر
- قيود مناولة المواد
- قيود المرافق
- فترات التوقف وعدم استقرار التشغيل
أسرع طريقة لتحديد المشكلة هي مقارنة الإنتاجية الفعلية وظروف التشغيل في كل قسم.
| العلامة | عنق الزجاجة المحتمل | الأدلة التي يجب التحقق منها |
|---|---|---|
| لا يمكن زيادة التغذية | قسم التحضير | تحميل المنظف والكسارة والمكيّف وآلة الترقائق |
| تتدهور جودة الرقائق عند زيادة الإنتاجية | التكييف أو إنتاج الرقائق | الرطوبة ودرجة الحرارة وسماكة الرقائق |
| يزداد الزيت المتبقي مع معدل التغذية | قسم الاستخلاص | تحميل المستخلص ودرجة الحرارة وتوزيع المذيب |
| تتعرض المكبس لزيادة حمل بصورة متكررة | العصر أو التكييف | استقرار التغذية والرطوبة ودرجة الحرارة وحمل المحرك |
| تتراكم المواد بين المعدات | النقل | تحميل الناقلات والمصاعد ونقاط التحويل |
| ينخفض ضغط البخار عند ارتفاع الإنتاجية | نظام المرافق | ضغط البخار وتدفقه |
| لا يحقق المصنع الطاقة المستهدفة إلا لفترة وجيزة | مصداقية | الفصل الوقائي والانسدادات وفترات توقف الصيانة |
| يبقى متوسط الإنتاج أقل من التصميم | اختناقات متعددة | بيانات الإنتاج حسب الأقسام |
يكون أول قسم يظهر فيه خلل عادةً أكثر أهمية من المعدة ذات أكبر طاقة اسمية.
1. يمكن للمواد الخام والتحضير أن يحدا من الإنتاجية
تؤثر ظروف المواد الخام بصورة مباشرة في كمية المواد التي يمكن لخط المعالجة التعامل معها.
تشمل المتغيرات المهمة:
- الرطوبة؛
- محتوى الزيت؛
- الشوائب؛
- محتوى القشور؛
- حجم البذور؛
- الكثافة الظاهرية؛
- درجة حرارة المواد الواردة.
توفر المواصفة ISO 665:2020 طريقة معيارية لتحديد محتوى الرطوبة والمواد المتطايرة في البذور الزيتية، بينما تُستخدم قياسات محتوى الزيت المعيارية لتوصيف المواد الخام قبل المعالجة. وتكتسب هذه القياسات أهمية لأن أداء المعالجة يعتمد على خصائص المواد الخام الفعلية الداخلة إلى المصنع، وليس فقط على افتراضات التصميم الأصلية.
على سبيل المثال، إذا كانت رطوبة البذور الواردة أو خصائصها الفيزيائية تختلف بدرجة كبيرة عن أساس التصميم، فقد يحتاج المشغلون إلى خفض معدل التغذية للحفاظ على استقرار التحضير والاستخلاص.

غالبًا ما يكون قسم التحضير عنق زجاجة يتم تجاهله
قد يشمل قسم التحضير:
التنظيف → التكسير → إزالة القشور → التكييف → الترقـيق → الطهي أو التمدد
إذا لم يتمكن هذا القسم من تزويد المواد المحضرة بالشكل الصحيح بصورة مستمرة، فلن تستطيع المعدات اللاحقة العمل بالإنتاجية التصميمية.
في معالجة فول الصويا، تصف المراجع الفنية لـ AOCS التكييف والترقيق بأنهما خطوتان حاسمتان قبل الاستخلاص بالمذيبات. وتشمل القيم المرجعية النموذجية درجة حرارة تقارب 70°م للمادة المكيّفة الداخلة إلى جهاز الترقيق، و64–68°م للرقائق الداخلة إلى الاستخلاص، ومحتوى رطوبة يقارب 9–10% في الرقائق. كما تحدد AOCS سماكة الرقائق ونسبة المواد غير المرققة باعتبارهما متغيرين مهمين في عملية الاستخلاص.
تمثل هذه القيم مراجع للعملية وليست مواصفات عامة قابلة للتطبيق في جميع الحالات. ويجب تحديد القيم المستهدفة الفعلية وفقًا لنوع البذور الزيتية وتكوين المعدات وتصميم العملية.
النقطة الهندسية بسيطة:
لا تستطيع المعدة اللاحقة الحفاظ على طاقتها التصميمية إذا لم يتمكن التحضير الأولي من توفير تغذية ثابتة ومتجانسة.
2. يمكن أن يصبح الاستخلاص أو العصر عنق الزجاجة الرئيسي
بعد تأكيد جاهزية تحضير المواد الخام، تتمثل الخطوة التالية في تقييم قسم الاستخلاص.
الاستخلاص بالمذيبات
في مصنع الاستخلاص بالمذيب، تعتمد الإنتاجية على أكثر من حجم المستخلص.
تشمل المتغيرات المهمة:
- جودة الرقائق؛
- تحميل المستخلص؛
- زمن مكوث المواد؛
- درجة الحرارة؛
- توزيع المذيب؛
- تدفق الميسيلا؛
- التصريف؛
- محتوى المواد الدقيقة.
تشير مراجع AOCS إلى أن مواد فول الصويا المُحضّرة بشكل صحيح يمكن أن تحقق محتوى زيت متبقٍ يقارب 0.35–0.60% في ظروف استخلاص مناسبة، بينما تصف مراجع فنية أخرى مواد البذور الزيتية المستخلصة بكفاءة بأنها تحتوي عادةً على أقل من نحو 1% من الزيت المتبقي.
ينبغي استخدام هذه القيم كنقاط مرجعية هندسية وليست كمواصفات عامة.
تتمثل إحدى طرق التشخيص المفيدة في مقارنة الزيت المتبقي بالإنتاجية.
إذا كان المصنع يعمل بصورة طبيعية عند 120 طنًا يوميًا، لكن الزيت المتبقي يبدأ في الارتفاع بشكل حاد عندما تصل التغذية إلى 150 طنًا يوميًا، فقد تكون منظومة الاستخلاص أو التحضير الأولي قد بلغت حد التشغيل العملي.
الضغط الميكانيكي
للعصر الميكانيكي قيود مختلفة على الطاقة الإنتاجية.
تشمل المشاكل النموذجية ما يلي:
- عدم استقرار تكييف البذور؛
- رطوبة غير مناسبة؛
- معدل تغذية مفرط؛
- زيادة حمل محرك المكبس؛
- سوء تفريغ الكسب؛
- زيادة المواد الدقيقة؛
- قيود الترشيح اللاحقة.
تشير المواد الفنية لمنظمة الأغذية والزراعة (FAO) إلى أن العصر باللولب يترك عادةً زيتًا متبقيًا في الكسب أكثر بكثير من الاستخلاص بالمذيبات، حيث يُعد نطاق 3–5% تقريبًا من الزيت المتبقي مرجعًا نموذجيًا لكسب العصر.
لذلك، لا ينبغي تقييم طاقة المكبس استنادًا إلى أطنان البذور الداخلة إلى المعدة فقط. كما يجب مراعاة حالة الكسب واسترداد الزيت وحمل المحرك واستقرار العمليات اللاحقة.
3. يمكن لمناولة المواد أن تقيّد المصنع بالكامل
قد يحتوي خط الإنتاج على معدات معالجة كبيرة بما يكفي، ومع ذلك لا يصل إلى طاقته التصميمية لأن المواد لا يمكنها الانتقال بصورة مستمرة بينها.
تشمل القيود المحتملة:
- مصاعد الدلاء؛
- الناقلات اللولبية؛
- الناقلات الحزامية؛
- الناقلات الكاشطة؛
- قواديس التغذية؛
- صناديق التخزين المؤقت؛
- المضخات؛
- خطوط نقل الزيت؛
- ناقلات الكسب.
مثال:
طاقة آلة الرقائق: 200 طن يوميًا
طاقة المستخلص: 200 طن يوميًا
طاقة الناقل الرئيسي: 150 طنًا يوميًا
لا يمكن للخط الكامل العمل بشكل مستدام عند 200 طن يوميًا.
كما تصف AOCS صناديق التخزين المؤقت أو الفائض كوسيلة لامتصاص التقلبات والحفاظ على تغذية أكثر استقرارًا لمعدات المعالجة.
ويكتسب ذلك أهمية خاصة عندما تكون لدى عدة معدات معدلات تشغيل لحظية مختلفة.
ما الذي يجب التحقق منه
عندما تتراكم المواد أو تتعرض المعدات لنقص التغذية، قم بقياس:
- تحميل الناقل؛
- تيار المحرك؛
- مستوى المواد؛
- انسداد نقاط التحويل؛
- اتساق التغذية؛
- حجم القادوس؛
- طاقة المصعد.
إذا كان القيد يقع بين معدتين وليس داخل معدة معالجة، فإن ترقية معدات المعالجة الرئيسية لن تحل المشكلة.
4. يمكن للمرافق أن تمنع المصنع من الوصول إلى طاقته
تعد المرافق جزءًا من الطاقة الإنتاجية الفعالة لمصنع معالجة الزيوت.
تشمل الأنظمة الرئيسية التي يجب تقييمها:
- البخار؛
- الكهرباء؛
- مياه التبريد؛
- مياه العمليات؛
- الهواء المضغوط؛
- الفراغ؛
- أنظمة استرداد المذيبات عند الاقتضاء.
قيود البخار
قد تتطلب معدات المعالجة الحرارية ضغطًا وتدفقًا مستقرين للبخار.
إذا انخفض ضغط البخار مع زيادة معدل التغذية، فقد لا تتمكن معدات مثل المكيّفات أو الطباخات أو مزيلات المذيبات من الحفاظ على ظروف العملية المطلوبة.
لذلك قد تبدو المشكلة الظاهرية وكأنها قيد في معدات المعالجة، بينما يكون عنق الزجاجة الفعلي في الغلاية أو نظام توزيع البخار.
قيود الكهرباء
تحقق من:
- تيار المحرك؛
- الجهد الكهربائي؛
- تحميل المحول؛
- توافر الطاقة؛
- تشغيل المعدات في وقت واحد.
قد تتمتع المعدة بطاقة ميكانيكية كافية، لكنها لا تستطيع الاستمرار في التشغيل لأن النظام الكهربائي لا يدعم الحمل المطلوب.
قيود التبريد
يمكن أن تصبح درجة حرارة مياه التبريد وتدفقها عاملين مقيّدين أيضًا عند معدلات الإنتاج الأعلى.
السؤال الصحيح هو:
هل يستطيع نظام المرافق الحفاظ على ظروف العملية المطلوبة عندما يعمل المصنع الكامل بالإنتاجية المستهدفة؟

5. يمكن لفترات التوقف أن تخفض الطاقة الفعلية حتى عندما تكون المعدات كبيرة بما يكفي
قد يصل المصنع إلى إنتاجيته التصميمية خلال اختبار إنتاج قصير، لكنه يفشل في تحقيق المخرجات نفسها على مدار يوم إنتاج كامل.
قد تكون التوقفات القصيرة المتكررة هي السبب.
ومن الأسباب الشائعة لذلك:
- انسداد المغذي؛
- فصل الناقلات؛
- زيادة حمل المصعد؛
- ضبط المكبس؛
- تنظيف المرشح؛
- تعطل المضخة؛
- انقطاعات المواد الخام؛
- تدخل المشغل.
على سبيل المثال، إذا كان المصنع يستطيع معالجة 200 طن يوميًا أثناء التشغيل لكنه يفقد عدة ساعات يوميًا بسبب توقفات متكررة، فقد يكون إنتاجه اليومي الفعلي أقل بكثير من 200 طن.
ولهذا السبب، ينبغي تقييم الطاقة باستخدام كل من:
الإنتاجية اللحظية
و
متوسط الإنتاجية المستدامة.
لا تمثل الذروة قصيرة الأجل القدرة الإنتاجية الحقيقية للمصنع الكامل.
كيفية تحديد عنق الزجاجة الفعلي للطاقة
قبل تغيير المعدات، نفّذ تدقيقًا للطاقة قسمًا بقسم.
الخطوة 1: تأكيد المواد الخام الفعلية
سجل:
- نوع المادة؛
- الرطوبة؛
- محتوى الزيت؛
- الشوائب؛
- محتوى القشور؛
- الحالة الفيزيائية.
قارن هذه القيم بأساس التصميم الأصلي.
الخطوة 2: قياس الإنتاجية في كل قسم
سجّل الإنتاجية الفعلية بالطن في الساعة (TPH) أو بالطن في اليوم (TPD) لكل من:
التنظيف → التحضير → الاستخلاص/العصر → مناولة الزيت → مناولة الوجبة/الكسب
لا تعتمد على اللوحات الاسمية للمعدات فقط.
الخطوة 3: تسجيل معلمات التشغيل
عند معدل الإنتاج نفسه، راقب:
- درجة الحرارة؛
- الرطوبة؛
- الضغط؛
- حمل المحرك؛
- مستوى المواد؛
- معدل التغذية؛
- الزيت المتبقي؛
- فترات التوقف.
الخطوة 4: زيادة الإنتاجية تدريجيًا
زد التغذية بزيادات مضبوطة بدلًا من التشغيل مباشرة عند السرعة القصوى.
راقب الموضع الذي تظهر فيه أول حالة غير طبيعية.
مثال:
زيادة التغذية → تحميل زائد على جهاز الترقيق → رقائق غير مستقرة → انخفاض أداء المستخلص
في هذه الحالة، قد لا يكون المستخلص هو عنق الزجاجة الأصلي. ويكون قسم التحضير هو أول نقطة تتطلب التحقيق.
الخطوة 5: التحقق من عنق الزجاجة
ينبغي دعم عنق الزجاجة المشتبه به ببيانات الإنتاج.
اسأل:
- هل يقيّد القسم الإنتاجية بصورة مستمرة؟
- هل تصل معلمة تشغيله إلى حد التصميم؟
- هل يتدهور الأداء اللاحق عند تحميله بصورة زائدة؟
- هل يمكن لقسم آخر معالجة مواد أكثر بدونه؟
لا ينبغي التفكير في ترقية المعدات إلا بعد الإجابة عن هذه الأسئلة.
كيفية زيادة طاقة مصنع معالجة الزيوت
بعد تأكيد عنق الزجاجة، توجد أربعة أساليب رئيسية.
1. تحسين ظروف التشغيل الحالية
استخدم هذا النهج عندما تظل لدى المعدات طاقة مادية متاحة.
راجع:
- معدل التغذية؛
- درجة حرارة التكييف؛
- الرطوبة؛
- سماكة الرقائق؛
- تحميل المكبس؛
- ظروف المستخلص؛
- توزيع المواد.
يكون هذا عادةً الخيار الأول الذي ينبغي تقييمه لأنه لا يتطلب بالضرورة استبدالًا كبيرًا للمعدات.
2. إزالة اختناقات قسم التحضير
إذا كان التنظيف أو التكسير أو التكييف أو إنتاج الرقائق يحد من معدل التغذية، فقم بترقية ذلك القسم بدلًا من زيادة طاقة الاستخلاص اللاحقة.
تشمل الحلول الممكنة:
- طاقة إضافية لإنتاج الرقائق؛
- معدات تكييف أكبر؛
- تحسين التغذية؛
- طاقة تخزين مؤقت إضافية؛
- تحسين توزيع المواد.
3. ترقية الاستخلاص أو العصر
إذا كان التحضير الأولي قادرًا على توفير تغذية كافية لكن الاستخلاص أو العصر لا يستطيع الحفاظ على أداء مستقر، فقم بتقييم معدات الاستخلاص الرئيسية.
بالنسبة للاستخلاص بالمذيب، تحقق من:
- تحميل المستخلص؛
- تدوير المذيب؛
- زمن المكوث؛
- التصريف؛
- درجة الحرارة؛
- المواد الدقيقة.
بالنسبة للعصر، تحقق من:
- تحميل المكبس؛
- استقرار التغذية؛
- التكييف؛
- حمل المحرك؛
- تفريغ الكسب.
4. ترقية مناولة المواد أو المرافق
إذا كانت معدات المعالجة تتمتع بطاقة كافية لكن الناقلات أو المصاعد أو البخار أو الكهرباء أو أنظمة التبريد تحد من الإنتاجية، فقم بترقية نظام الدعم المعني.
الهدف هو إزالة عنق الزجاجة من النظام، وليس مجرد تركيب معدة أكبر.
متى ينبغي ترقية المعدات؟
ينبغي عمومًا ترقية المعدات فقط بعد إثبات عنق الزجاجة من خلال بيانات التشغيل.
استخدم تسلسل القرار التالي:
هل تستطيع المعدات الحالية الوصول إلى الإنتاجية المستهدفة بعد تحسين المعلمات؟
→ نعم: حسّن التشغيل بدلًا من استبدال المعدات.
→ لا: حدّد ما إذا كانت الآلة نفسها هي العامل المقيّد للعملية.
هل تعمل المعدة بصورة مستمرة عند حدها المادي أو قريبًا منه؟
→ نعم: قيّم استخدام معدات أكبر أو معدات تعمل بالتوازي.
→ لا: تحقّق من التغذية في المراحل السابقة، والمواد الخام، والمرافق، أو القيود في المراحل اللاحقة.
هل ستؤدي ترقية هذه المعدة إلى إنشاء عنق زجاجة جديد في موضع آخر؟
→ نعم: قيّم خط الإنتاج بالكامل قبل المتابعة.
يمنع ذلك حالة شائعة تتم فيها ترقية معدة واحدة من 150 طنًا يوميًا إلى 200 طن يوميًا، بينما يبقى قسم آخر محدودًا عند 150 طنًا يوميًا.
الأخطاء الشائعة عند زيادة طاقة المصنع
زيادة معدل التغذية قبل تحديد عنق الزجاجة
قد تؤدي زيادة التغذية إلى زيادة الحمل وعدم استقرار التشغيل وارتفاع الزيت المتبقي وفترات توقف إضافية.
التركيز على معدة المعالجة الرئيسية فقط
تتحدد طاقة مصنع معالجة الزيوت الكامل بالقسم المقيّد، وليس بالضرورة بأكبر معدة.
تجاهل تباين المواد الخام
يمكن للتغيرات في الرطوبة أو محتوى الزيت أو الشوائب أو الخصائص الفيزيائية أن تغير الإنتاجية العملية.
استبدال المعدات قبل قياس الأداء
من دون بيانات إنتاج على مستوى الأقسام، قد تنقل الترقية عنق الزجاجة ببساطة إلى جزء آخر من المصنع.
قائمة التحقق لتدقيق اختناقات الطاقة
قبل اتخاذ قرار بشأن كيفية زيادة طاقة مصنع معالجة الزيوت، اجمع المعلومات التالية:
| منطقة | البيانات الرئيسية |
|---|---|
| المادة الخام | النوع والرطوبة ومحتوى الزيت والشوائب |
| التحضير | الإنتاجية بالطن في الساعة، وظروف التكييف، وجودة الرقائق |
| الاستخلاص | الإنتاجية بالطن في الساعة، ودرجة الحرارة، والزيت المتبقي، واستقرار التشغيل |
| العصر | معدل التغذية، حمل المحرك، حالة الكسب |
| مناولة المواد | تحميل الناقل/المصعد |
| الخدمات | البخار والطاقة ومياه التبريد |
| مصداقية | الفصل الوقائي والانسدادات وفترات توقف الصيانة |
| الإنتاج الفعلي | متوسط الإنتاجية اليومية بالطن والذروة اليومية بالطن |
| هدف | الإنتاجية اليومية المطلوبة بشكل مستمر بالطن |
ينبغي أن تجيب المقارنة عن سؤال واحد:
أي قسم يمنع المصنع من الحفاظ على الإنتاجية المطلوبة؟
هذا هو القسم الذي يجب أن يحظى بالأولوية في خطة التحسين.
توصيات هندسية
إذا لم يكن مصنع معالجة الزيوت يحقق طاقته التصميمية، فلا تفترض أن معدات المعالجة الرئيسية صغيرة السعة. في معظم الحالات، يتمثل النهج الصحيح في تحديد أول قسم مقيّد، والتحقق منه ببيانات التشغيل، ثم تحديد ما إذا كان التحسين أو تعديل المعدات مطلوبًا.
أهم النقاط
- الطاقة التصميمية ليست هي نفسها الطاقة الإنتاجية المستدامة.
- يمكن لتحضير المواد الخام أو الاستخلاص أو العصر أو مناولة المواد أو المرافق أو فترات التوقف أن تشكل جميعها اختناقات.
- يوفر الزيت المتبقي وحمل المحرك ودرجة الحرارة وتدفق المواد وفترات التوقف أدلة مفيدة عند تشخيص مشكلات الطاقة.
- ينبغي أن تتبع ترقيات المعدات تحليل عنق الزجاجة بدلًا من مقارنات اللوحات الاسمية للمعدات.
توصية فنية
بالنسبة إلى مصنع قائم، ابدأ بتدقيق للطاقة قسمًا بقسم باستخدام بيانات الإنتاج والتشغيل الفعلية. وبالنسبة إلى مشروع جديد، ينبغي مطابقة الطاقة بين التحضير والاستخلاص أو العصر والنقل والمرافق والأنظمة اللاحقة خلال التصميم الهندسي.
لا يتمثل الهدف العملي ببساطة في جعل معدة واحدة تعالج مواد أكثر، بل في ضمان قدرة مصنع معالجة الزيوت بالكامل على الحفاظ على الإنتاجية المطلوبة دون خلق اختناقات جديدة في العملية أو الجودة أو الموثوقية.
إعداد: مهندس العمليات في مجموعة QIE
التعليمات
1. لماذا لا يصل مصنع معالجة الزيوت لدي إلى طاقته؟
قد يكون المصنع مقيدًا بظروف المواد الخام أو التحضير أو الاستخلاص أو العصر أو مناولة المواد أو المرافق أو فترات التوقف. وينبغي تحديد عنق الزجاجة الفعلي من بيانات الإنتاجية والتشغيل على مستوى الأقسام.
2. لماذا لا تصل معصرة الزيت لدي إلى طاقتها رغم أن المعدة الرئيسية ذات سعة مناسبة؟
إن اختيار معدة رئيسية بالسعة المناسبة لا يضمن طاقة الخط بالكامل. فقد يكون للتحضير الأولي أو الناقلات أو المرافق أو أنظمة التغذية أو المعدات اللاحقة إنتاجية عملية أقل.
3. كيف يمكنني زيادة طاقة مصنع معالجة الزيوت؟
حدد عنق الزجاجة أولًا. ويمكن بعد ذلك زيادة الطاقة من خلال تحسين معلمات التشغيل أو تطوير التحضير أو ترقية الاستخلاص أو العصر أو تحسين مناولة المواد أو توسيع المرافق.
4. كيف أعرف ما إذا كان قسم الاستخلاص يحد من الطاقة؟
قارن الإنتاجية بدرجة حرارة الاستخلاص والتحميل وظروف المكوث وتوزيع المذيب والزيت المتبقي. وإذا تدهور أداء الاستخلاص مع زيادة معدل التغذية، فقد يكون قسم الاستخلاص أو التحضير الأولي هو العامل المقيّد للإنتاجية.
5. هل ينبغي استبدال المعدات إذا كان مصنعي يعمل دون الطاقة التصميمية؟
ليس بالضرورة. حدد أولًا ما إذا كانت المعدات نفسها هي عنق الزجاجة. وإذا لم يحقق التحسين الهدف وكانت المعدة تعمل باستمرار عند حدها العملي، فيمكن عندئذ تقييم استخدام معدة أكبر أو إضافة معدة أخرى.