¿Dónde se producen las pérdidas de aceite en una planta de procesamiento de aceites?
Las pérdidas de aceite deben evaluarse de acuerdo con el flujo completo de materiales, en lugar de analizar únicamente la máquina principal de extracción.
Una evaluación práctica sigue esta secuencia:
En cada etapa, la planta debe comparar el aceite disponible esperado con el aceite realmente recuperado.
1. Pérdidas durante la preparación de la materia prima
El aceite puede perderse antes de iniciar la extracción si el material oleaginoso se elimina innecesariamente junto con residuos de limpieza, cáscaras, finos u otros materiales rechazados.
La limpieza, el descascarillado, la trituración, el laminado, la cocción y el secado también afectan la condición del material que entra en la sección de extracción. Una preparación deficiente puede reducir la eficiencia de liberación del aceite e incrementar la cantidad de aceite recuperable que permanece en la torta o harina.
Las principales verificaciones incluyen:
- Material oleaginoso descargado con residuos de limpieza o descascarillado
- Generación excesiva de finos durante la preparación
- Tamaño de partícula o espesor de hojuelas inconsistente
- Humedad incorrecta antes del prensado o la extracción
- Acondicionamiento insuficiente
- Condiciones de alimentación inestables
El objetivo no es eliminar todos los residuos del proceso. Cierta separación es necesaria. El objetivo es evitar que el aceite recuperable salga innecesariamente del flujo útil del proceso.
Para el procesamiento de soja, la orientación técnica de la FAO señala que la desintegración excesiva de las hojuelas puede aumentar los sólidos finos en el aceite crudo y afectar la recuperación de aceite. Esto demuestra por qué el pretratamiento debe considerarse parte del sistema integral de control de pérdidas de aceite, en lugar de tratarse como una etapa de preparación independiente.
2. Pérdidas durante la extracción de aceite
La sección de extracción suele ser uno de los puntos más importantes para controlar las pérdidas de aceite, ya que una cantidad medible de aceite puede permanecer en la torta de prensa o harina después de la extracción.
En el prensado mecánico, el rendimiento de extracción depende de varios factores que actúan conjuntamente:
Aumentar únicamente la presión no reduce necesariamente las pérdidas. Una presión excesiva puede incrementar el consumo de energía, la temperatura, el desgaste mecánico o los finos sin generar una mejora proporcional en la recuperación de aceite.
La orientación técnica de la FAO para el procesamiento de soja indica que el prensado por tornillo puede dejar aproximadamente entre un 3 % y un 5 % de aceite residual en la torta, según la aplicación descrita. El nivel aceptable depende de la materia prima, la tecnología de extracción y la configuración del proceso, por lo que esta cifra no debe considerarse un objetivo universal.
Por lo tanto, la primera pregunta debe ser:
¿Cuánto aceite recuperable sale de la planta en la torta o harina?
Las mediciones útiles incluyen:
- Contenido de aceite de la materia prima entrante
- Contenido de aceite de la alimentación de la prensa
- Humedad y temperatura de la alimentación de la prensa
- Aceite residual en la torta de prensa o harina
- Recuperación real de aceite crudo
- Contenido de aceite de otras principales corrientes de salida
Si el aceite residual en la torta es superior al esperado, debe investigarse la causa antes de sustituir la prensa.
Las posibles causas incluyen:
- Preparación deficiente de la materia prima
- Humedad incorrecta
- Acondicionamiento insuficiente
- Velocidad de alimentación excesiva
- Ajuste de presión incorrecto
- Componentes del tornillo o de la jaula desgastados
- Alimentación de material inestable
Esto es importante al evaluar la compra de equipos. Una prensa nueva no resuelve automáticamente una pérdida de extracción causada por una preparación previa deficiente o condiciones de operación incorrectas.
Cómo medir las pérdidas de aceite antes de realizar cambios
El primer paso para controlar las pérdidas de aceite es establecer un balance básico de aceite.
Para una sección de extracción simplificada:
Este balance ayuda a identificar si la mayor pérdida recuperable se produce durante la extracción, la separación, la refinación o la manipulación de materiales.
Por ejemplo, si el contenido de aceite de la torta de prensa es inusualmente alto, la investigación debe centrarse primero en el pretratamiento y las condiciones de extracción. Si la torta se encuentra dentro del rango esperado, pero hay grandes cantidades de aceite en lodos o sólidos separados, el sistema de separación requiere mayor atención.
Una evaluación práctica de pérdidas debe comparar lo siguiente:
| Punto de control de pérdidas | Qué medir | Qué indica |
|---|---|---|
| Materia prima | Contenido de aceite | Aceite potencial disponible |
| Pretratamiento | Material oleaginoso en residuos | Pérdida en la preparación |
| Alimentación de la prensa | Humedad, temperatura, velocidad de alimentación | Condiciones de extracción |
| Torta de prensa/harina | Aceite residual | Pérdida de extracción |
| Aceite crudo | Aceite y sólidos | Rendimiento de separación |
| Lodos/sólidos | Contenido de aceite | Pérdida recuperable en separación |
| Aceite terminado | Recuperación y producción de aceite | Resultado global del proceso |
El principio fundamental es:
Mida el contenido de aceite de las corrientes de salida, no solo el peso de los residuos.
Una pequeña cantidad de residuos puede representar una pérdida económica significativa si su concentración de aceite es alta.
Cómo calcular la pérdida de aceite recuperable
Un cálculo simple puede ayudar a identificar qué corriente de salida requiere atención primero:
Para una evaluación completa de la planta, esto debe combinarse con el contenido de aceite de la materia prima entrante y la recuperación real de aceite.
El objetivo no es crear un valor teórico que parezca exacto. Es identificar la mayor pérdida de aceite recuperable y determinar si la solución requiere ajuste del proceso, mantenimiento, modificación de equipos o una mejora más amplia del proceso.
Cómo reducir las pérdidas de aceite en los principales puntos del proceso
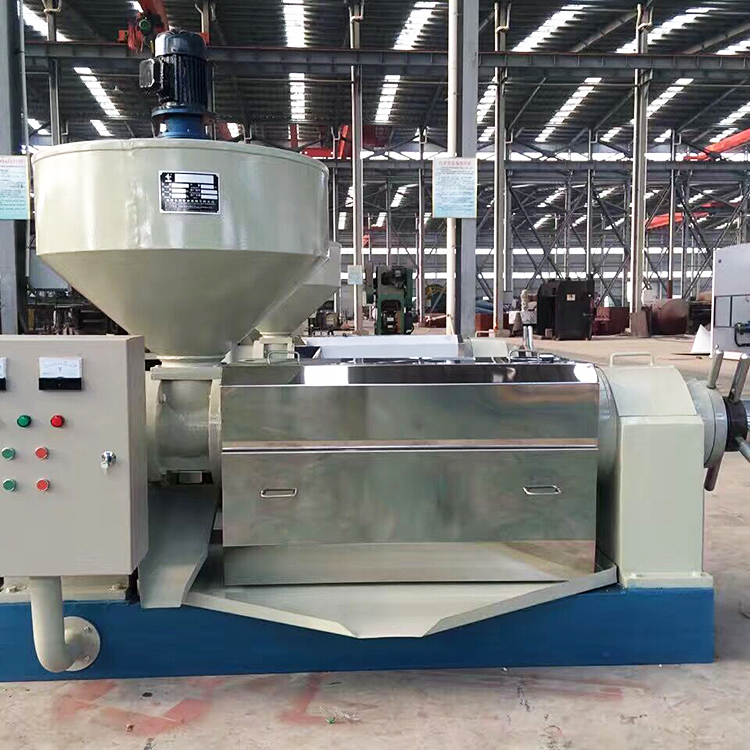
Una vez identificada la mayor pérdida, la optimización debe centrarse en ese punto específico del proceso.
Optimizar la preparación de la materia prima
Un material de alimentación uniforme proporciona condiciones de operación más estables al equipo de extracción.
Para las plantas de prensado, las variables importantes incluyen:
- Humedad
- Tamaño de partícula o calidad de las hojuelas
- Temperatura de acondicionamiento
- Tiempo de acondicionamiento
- Uniformidad de alimentación
- Pérdida de material en limpiadoras y descascarilladoras
La sección de preparación también debe adaptarse a la capacidad requerida de la planta. Una limpiadora, laminadora, cocedor o transportador de tamaño insuficiente puede generar una alimentación inestable que posteriormente afecte el rendimiento de extracción.

Optimizar la operación de la prensa de tornillo
En la extracción mecánica, debe supervisarse la relación entre la condición de alimentación y el rendimiento de la prensa, en lugar de ajustar la presión de forma aislada.
Una secuencia operativa útil es:
Si aumenta el aceite residual, determine si el cambio está relacionado con la preparación de la alimentación, la humedad, el rendimiento, los ajustes de la prensa o el desgaste del equipo.
Los componentes desgastados del tornillo, las jaulas y otras piezas críticas pueden modificar gradualmente el perfil de compresión y reducir la eficiencia de extracción. Por ello, una inspección rutinaria puede ser más adecuada que la sustitución inmediata del equipo.

Controlar la velocidad de alimentación
La sobrealimentación puede incrementar las pérdidas de aceite incluso cuando la máquina continúa funcionando.
Cuando una prensa o extractor opera por encima de su rango estable, la distribución del material y el tiempo de residencia pueden cambiar. La eficiencia de extracción puede disminuir mientras el rendimiento horario parece aumentar.
Por lo tanto:
Una planta debe evaluar si los sistemas de pretratamiento, extracción, clarificación, filtración, refinación, transporte y almacenamiento pueden operar conjuntamente al rendimiento requerido.
El objetivo no es únicamente el máximo rendimiento.
El objetivo es obtener el máximo aceite recuperable bajo condiciones de operación estables.
Cómo controlar las pérdidas de aceite durante la clarificación y la separación
No todas las pérdidas de aceite se producen durante la extracción. Después del prensado o la extracción por solvente, el aceite recuperable todavía puede salir del flujo útil de producción con lodos, sólidos suspendidos, material agotado u otras corrientes separadas.
Esto convierte la clarificación y la separación en una parte importante de la recuperación total de aceite.
Los principales indicadores que deben verificarse son:
- Contenido de aceite en los sólidos descargados
- Contenido de aceite en los lodos
- Contenido de sólidos en el aceite crudo
- Rendimiento de filtración
- Eficiencia de sedimentación o centrifugación
- Aceite recuperado de corrientes secundarias
Si el rendimiento de extracción ya es estable, pero la recuperación total de aceite sigue siendo inferior a la esperada, debe investigarse la sección de separación antes de cambiar el equipo de extracción.

Identificar el arrastre de aceite en corrientes sólidas
El aceite que sale junto con los sólidos representa una pérdida directa de recuperación.
Por ejemplo, el aceite crudo con exceso de partículas finas puede dificultar la separación posterior. Si estos sólidos abandonan el proceso transportando cantidades significativas de aceite, la planta pierde aceite recuperable aunque la máquina de extracción funcione normalmente.
Por lo tanto, la evaluación debe centrarse en ambos aspectos:
Medir únicamente el peso de los lodos o sólidos no muestra la pérdida económica real.
Revisar el rendimiento de clarificación y filtración
La clarificación y la filtración deben eliminar los sólidos no deseados, conservando al mismo tiempo la mayor cantidad práctica de aceite recuperable.
Una separación deficiente puede deberse a:
- Exceso de sólidos que entran en la sección de separación
- Sedimentación insuficiente
- Condiciones de operación incorrectas
- Capacidad de separación insuficiente
- Bajo rendimiento de filtración
- Flujo de material inestable
Si el sistema de separación tiene una capacidad inferior a la de la sección de extracción, aumentar la capacidad de extracción puede incrementar las pérdidas de aceite posteriores en lugar de mejorar la recuperación global.

Cómo controlar las pérdidas de aceite durante la refinación
La refinación elimina impurezas del aceite crudo, pero parte del aceite puede salir del flujo de producto útil junto con los materiales separados.
Las principales etapas de refinación pueden incluir:
Según el proceso, el aceite puede ser arrastrado con:
- Gomas
- Soapstock
- Tierra blanqueadora gastada
- Residuos de filtración
- Otros materiales separados
Por lo tanto, el objetivo no es simplemente eliminar impurezas. Es alcanzar la calidad de producto requerida manteniendo las pérdidas de aceite dentro de un rango aceptable.
Los operadores deben supervisar la cantidad y el contenido de aceite de los principales subproductos de refinación.
Por ejemplo, un contenido de aceite inusualmente alto en las borras de neutralización o en la tierra decolorante agotada puede indicar un problema en las condiciones del proceso, la eficiencia de separación, la filtración o el funcionamiento del equipo.
Por ello, la producción de aceite refinado por sí sola no es suficiente para evaluar el rendimiento de refinación.
Una evaluación más adecuada compara:

Por qué aumentar la capacidad de la planta puede incrementar las pérdidas de aceite
Aumentar la capacidad de producción no reduce automáticamente las pérdidas.
En algunas situaciones, aumentar la velocidad de alimentación puede incrementar las pérdidas de aceite porque las diferentes secciones de la planta dejan de operar dentro de su rango de procesamiento estable.
Por ejemplo, si se mejora la sección de extracción pero la capacidad de clarificación o filtración permanece sin cambios, el material adicional puede sobrecargar el sistema de separación posterior.
La planta puede entonces lograr:
en lugar de:
Esta distinción es importante al evaluar una modernización de una planta de procesamiento de aceites.
Una revisión de capacidad debe considerar toda la cadena de procesamiento:
- Pretratamiento
- Extracción
- Clarificación
- Filtración
- Refinación
- Transportar
- Almacenamiento
La sección más débil puede determinar la capacidad eficiente real de toda la línea.
Capacidad nominal frente a capacidad eficiente
Las especificaciones del equipo normalmente indican una capacidad de procesamiento nominal. Sin embargo, la capacidad a la que el equipo puede operar manteniendo una recuperación estable de aceite puede ser menor.
Por lo tanto, las decisiones de compra deben distinguir entre:
Una planta diseñada considerando únicamente la capacidad nominal de la prensa o extractor principal puede desarrollar cuellos de botella en otras etapas del proceso.
Para una planta nueva, la capacidad debe equilibrarse durante el diseño del proceso.
Para una planta existente, el primer paso debe ser identificar qué sección limita la recuperación de aceite antes de aumentar la velocidad de alimentación.
Cómo decidir si se requiere optimización del proceso o modernización de equipos
La sustitución de equipos debe basarse en un diagnóstico medido.
Una secuencia práctica de decisión es:
Esto evita gastos de capital innecesarios.
Cuándo es suficiente el ajuste del proceso
La optimización del proceso puede ser suficiente cuando:
- El equipo existente tiene el tamaño adecuado
- Los componentes mecánicos permanecen en buen estado
- Las pérdidas cambian significativamente según las condiciones de operación
- La preparación de la alimentación es inconsistente
- Los operadores trabajan fuera del rango operativo recomendado
- Las condiciones de separación no están correctamente controladas
En estos casos, cambiar el equipo puede no resolver la causa real.
Por ejemplo, si el aceite residual en la torta de prensa aumenta debido a una humedad incorrecta de la alimentación, sustituir la prensa sin corregir esta condición puede generar poca mejora.
Cuándo debe considerarse una modernización de equipos
La modernización de equipos resulta más razonable cuando las pérdidas continúan siendo elevadas después de optimizar las condiciones del proceso.
Indicadores típicos incluyen:
- El aceite residual en la torta o harina permanece por encima del objetivo del proceso
- El equipo de extracción no puede mantener un rendimiento estable al caudal requerido
- El equipo de separación provoca un arrastre excesivo de aceite
- Los componentes críticos están desgastados más allá de una reparación económicamente viable
- El equipo existente tiene una capacidad insuficiente
- Las capacidades aguas arriba y aguas abajo están mal equilibradas
- La configuración actual del proceso limita estructuralmente la recuperación de aceite
La modernización debe orientarse a la fuente específica de pérdida.
Por ejemplo:
| Pérdida observada | Primer enfoque de ingeniería |
|---|---|
| Alto aceite residual en la torta | Pretratamiento y extracción |
| Alto contenido de aceite en lodos | Clarificación y recuperación |
| Alto contenido de aceite en sólidos separados | Separación sólido-líquido |
| Pérdida excesiva durante la refinación | Condiciones de refinación y separación de subproductos |
| Las pérdidas aumentan con mayor rendimiento | Balance completo de capacidad del proceso |
Este enfoque es más útil que reemplazar toda la línea de producción simplemente porque la planta presenta pérdidas elevadas.
Cómo verificar si se han reducido las pérdidas de aceite
Una optimización debe verificarse utilizando datos operativos medidos antes y después del cambio.
La comparación debe realizarse bajo condiciones de materia prima y operación razonablemente similares.
Como mínimo, registre:
| Indicador | Antes de la optimización | Después de la optimización |
|---|---|---|
| Rendimiento de materia prima | Valor real | Valor real |
| Contenido de aceite de la materia prima | Valor de laboratorio | Valor de laboratorio |
| Aceite residual en torta/harina | Valor de laboratorio | Valor de laboratorio |
| Aceite crudo recuperado | Valor real | Valor real |
| Aceite en las principales corrientes de residuos | Valor de laboratorio | Valor de laboratorio |
| Producción de aceite refinado | Valor real | Valor real |
| Consumo de energía | Valor real | Valor real |
La comparación más importante no es simplemente si ha disminuido el volumen de residuos.
La pregunta clave es:
¿Ha disminuido la cantidad de aceite recuperable que sale del flujo de producción útil?
Utilice el contenido de aceite, no solo el peso de los residuos
El peso de los residuos puede ser engañoso.
Una pequeña cantidad de residuos con alto contenido de aceite residual puede representar una pérdida económica mayor que una cantidad más grande de residuos con bajo contenido de aceite.
Por este motivo:
Este cálculo puede ayudar a clasificar las diferentes corrientes de pérdida según su potencial de recuperación.
En una planta en operación, las mediciones deben recopilarse durante un período representativo, en lugar de basarse en un único turno de producción. El contenido de aceite y humedad de la materia prima, el rendimiento y las condiciones de operación pueden variar y afectar el resultado.
Lista práctica de verificación para el control de pérdidas de aceite
La siguiente lista puede utilizarse al diagnosticar una planta existente:
| Problema observado | Primer factor que debe verificarse | Posible acción |
|---|---|---|
| Alto aceite residual en la torta | Condición de alimentación y operación de extracción | Optimizar la preparación y la extracción |
| Recuperación de aceite inestable | Velocidad de alimentación y condición del material | Estabilizar la alimentación y el acondicionamiento |
| Alto contenido de aceite en lodos | Eficiencia de separación | Mejorar la clarificación o recuperación de aceite |
| Alto contenido de aceite en sólidos separados | Separación sólido-líquido | Revisar el rendimiento de separación |
| Pérdida excesiva durante la refinación | Condiciones de refinación y subproductos | Optimizar los parámetros de refinación |
| Las pérdidas aumentan después de ampliar la capacidad | Balance del proceso | Ajustar las capacidades aguas arriba y aguas abajo |
| Las pérdidas siguen altas después de la optimización | Capacidad del equipo | Evaluar modificación o modernización |
El objetivo de esta lista es relacionar una pérdida observada con la investigación de ingeniería más probable.
No debe utilizarse como sustituto de análisis de laboratorio ni de una auditoría completa del proceso.
¿Qué datos deben prepararse antes de una modernización de equipos?
Antes de solicitar una nueva prensa, extractor, sistema de separación o línea completa de procesamiento, el comprador debe preparar suficientes datos operativos para que el proveedor de equipos o el ingeniero de proceso pueda identificar el verdadero cuello de botella.
La información más útil incluye:
- Tipo de materia prima oleaginosa
- Contenido de aceite de la materia prima
- Capacidad de procesamiento requerida
- Rendimiento real actual
- Método de extracción existente
- Capacidad del equipo actual
- Aceite residual en torta o harina
- Contenido de aceite de lodos y principales corrientes sólidas
- Recuperación actual de aceite crudo
- Producción actual de aceite refinado
- Capacidad de producción objetivo
- Recuperación de petróleo objetivo
- Configuración actual del proceso
Esta información ayuda a determinar si la necesidad corresponde a:
en lugar de especificar automáticamente una línea de producción completamente nueva.
Para los equipos de compras, esta distinción puede mejorar significativamente la calidad técnica de una consulta de equipos.
Un marco de decisión para reducir las pérdidas de aceite
Un enfoque práctico puede resumirse de la siguiente manera:
- Detectar la pérdida
Medir el contenido de aceite en las principales corrientes de salida.
- Localizar la pérdida
Determinar si la mayor pérdida recuperable se produce en el pretratamiento, la extracción, la separación, la refinación o la manipulación de materiales.
- Verificar las condiciones de operación
Revisar la humedad, temperatura, velocidad de alimentación, presión, acondicionamiento y otros parámetros relevantes.
- Inspeccionar el equipo
Verificar el desgaste, la capacidad, el estado operativo y la compatibilidad con el proceso.
- Optimizar
Corregir el problema de proceso identificado antes de realizar una inversión de capital importante.
- Volver a medir
Comparar la recuperación de aceite y el contenido de aceite en las corrientes de salida antes y después de la optimización.
- Modernizar si es necesario
Si la recuperación o capacidad requerida no puede lograrse con la configuración existente, evaluar la modificación de equipos o la modernización del proceso.
Esta secuencia proporciona una base más confiable para tomar decisiones que evaluar el rendimiento del equipo únicamente por el volumen de producción.
Conclusiones clave
- Las pérdidas de aceite pueden producirse durante el pretratamiento, la extracción, la separación, la refinación y la manipulación de materiales.
- La mayor pérdida recuperable debe identificarse mediante mediciones del contenido de aceite y datos de balance de materiales.
- Para reducir las pérdidas de aceite, las condiciones del proceso deben optimizarse antes de sustituir equipos.
- Para reducir las pérdidas de producción de aceite, las plantas deben supervisar el aceite que sale con torta, harina, lodos, sólidos y subproductos de refinación.
- Aumentar el rendimiento puede incrementar las pérdidas si los equipos aguas arriba y aguas abajo no están correctamente equilibrados.
- Las modernizaciones de equipos deben dirigirse a la fuente específica de pérdida, en lugar de limitarse a aumentar la capacidad de la máquina.
- Antes de adquirir nuevos equipos, los compradores deben proporcionar datos sobre materia prima, capacidad, recuperación, aceite residual y equipos existentes.
- El control eficaz de pérdidas de aceite depende de la medición, el diagnóstico, la optimización y la verificación.
Preguntas frecuentes sobre pérdidas en el procesamiento de aceite
1. ¿Cuáles son las principales causas de las pérdidas en el procesamiento de aceites?
Las principales causas incluyen extracción incompleta de aceite, alto contenido de aceite residual en la torta o harina, aceite arrastrado con lodos o corrientes sólidas, pérdidas de refinación, fugas de material, alimentación inestable y mala coordinación entre las secciones de procesamiento.
El primer paso es determinar qué corriente de salida contiene la mayor cantidad de aceite recuperable.
2. ¿Cómo puede una planta de procesamiento de aceites reducir las pérdidas de aceite durante la extracción?
Comience verificando la preparación de la materia prima, la humedad, el acondicionamiento, la velocidad de alimentación, las condiciones de extracción y el estado del equipo.
En el prensado mecánico, el aceite residual en la torta de prensa es un indicador importante del rendimiento de extracción.
Si el aceite residual se mantiene alto después de optimizar el proceso, la planta debe evaluar si la capacidad, configuración o condición mecánica de la prensa limita la recuperación.
3. ¿Puede el aumento de la capacidad de la planta reducir las pérdidas en el procesamiento de aceites?
No necesariamente.
Aumentar el rendimiento puede incrementar las pérdidas de aceite si las secciones de extracción, clarificación, filtración o refinación no pueden procesar eficientemente el material adicional.
Por ello, la capacidad debe evaluarse en toda la línea de procesamiento, no según la capacidad nominal de una sola máquina.
4. ¿Cuándo deben sustituirse los equipos para reducir las pérdidas en la producción de aceite?
La sustitución de equipos debe considerarse cuando la optimización y el mantenimiento del proceso no pueden reducir las pérdidas de aceite al objetivo operativo requerido.
Indicadores típicos incluyen:
- Aceite residual persistentemente alto en la torta o harina
- Arrastre excesivo de aceite en sólidos separados
- Rendimiento inestable al caudal requerido
- Desgaste significativo del equipo
- Capacidad de equipo insuficiente
- Una configuración de proceso que limita estructuralmente la recuperación de aceite
La sustitución debe dirigirse a la fuente de pérdida identificada.
5. ¿Cómo puede una planta medir si las medidas de reducción de pérdidas son eficaces?
Compare la recuperación de aceite antes y después de la mejora bajo condiciones de operación razonablemente similares.
Las mediciones útiles incluyen:
- Contenido de aceite de la materia prima
- Rendimiento de procesamiento
- Aceite residual en torta o harina
- Contenido de aceite en lodos y principales corrientes de residuos
- Recuperación de aceite crudo
- Producción de aceite refinado
- Consumo de energía
El indicador más importante es si ha disminuido el aceite recuperable que sale del flujo útil de producción.
6. ¿Es siempre mejor un mayor rendimiento de procesamiento para una planta de aceites?
No.
Un mayor rendimiento solo es beneficioso cuando todo el sistema de producción puede mantener una recuperación de aceite estable.
Una planta debe evaluar:
en lugar de considerar únicamente el rendimiento.
Si una alimentación adicional aumenta la cantidad de aceite recuperable perdida en torta, lodos o subproductos de refinación, el mayor rendimiento puede no representar una mejora real del desempeño de la planta.
7. ¿Qué información deben proporcionar los compradores al solicitar una propuesta de equipos para el procesamiento de aceites?
Para una evaluación técnica precisa, los compradores deben proporcionar:
- Tipo de materia prima
- Contenido de aceite de la materia prima
- Capacidad requerida
- Rendimiento real actual
- Método de extracción existente
- Configuración de los equipos existentes
- Aceite residual en torta o harina
- Contenido de aceite de las principales corrientes de residuos
- Recuperación actual de aceite
- Capacidad de producción objetivo
- Recuperación de petróleo objetivo
Esta información permite al proveedor de equipos o ingeniero de proceso determinar si el proyecto requiere optimización del proceso, modificación de equipos, equipos adicionales de recuperación o una modernización de proceso más amplia.
Perspectiva final de ingeniería
Las pérdidas de aceite deben tratarse como un problema medible de ingeniería de procesos, y no simplemente como un problema de rendimiento de equipos.
El enfoque más práctico es:
- Medir las pérdidas de aceite en las principales corrientes de salida.
- Identificar la mayor pérdida recuperable.
- Verificar las condiciones del proceso responsables de esa pérdida.
- Inspeccionar el estado y la capacidad del equipo.
- Optimizar el proceso existente cuando sea posible.
- Medir nuevamente la recuperación de aceite después del ajuste.
- Modernizar el equipo solo cuando la configuración existente no pueda cumplir con la recuperación o capacidad requerida.
Para una nueva planta de procesamiento de aceites, este enfoque debe incorporarse al diseño del proceso desde el inicio. Las capacidades de pretratamiento, extracción, separación, refinación y manipulación de materiales deben diseñarse como un sistema integrado.
Para una planta existente, el mismo método ayuda a determinar si la solución más adecuada es el ajuste del proceso, la modificación de equipos, el equilibrio de capacidad o la modernización del proceso.
El principio clave sigue siendo:
Mida la pérdida antes de elegir la solución.
Esto proporciona una base más confiable para controlar las pérdidas de aceite, reducir gastos de capital innecesarios y mejorar la producción de aceite recuperable.