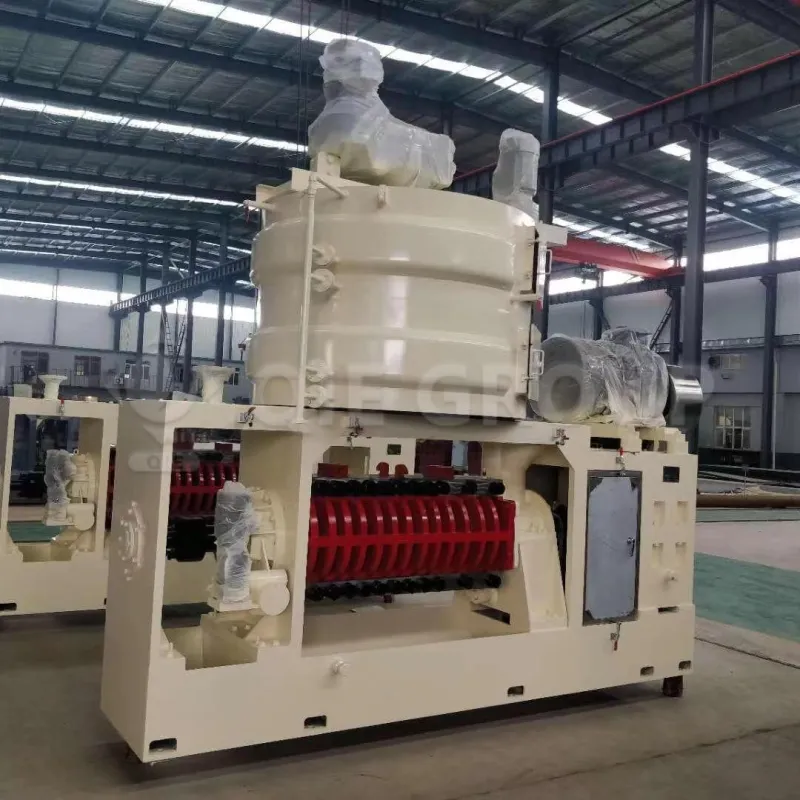
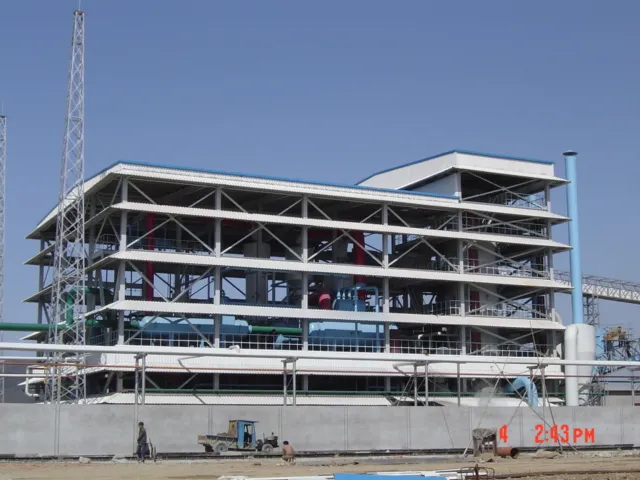
Por lo tanto, en una planta comercial, la eficiencia de extracción de aceite debe evaluarse a lo largo de todo el proceso y no por el rendimiento de una sola máquina. Los indicadores clave incluyen el aceite residual en la harina o torta de prensado, la capacidad de procesamiento real, la recuperación de aceite, el consumo de energía, el consumo de solvente cuando corresponda y la calidad final del aceite.
El objetivo práctico es adecuar la materia prima, el pretratamiento, el método de extracción, la capacidad de los equipos y las condiciones operativas para que todo el sistema alcance un equilibrio estable entre recuperación de aceite, capacidad de procesamiento, consumo energético y calidad del producto.
¿Cuáles son los principales factores que afectan la eficiencia de extracción de aceite?
Los principales factores que afectan la eficiencia de extracción de aceite pueden agruparse en seis áreas:
| Factor | Por qué es importante |
|---|---|
| Condición de la materia prima | Determina la facilidad con la que puede liberarse el aceite |
| Humedad y temperatura | Afectan la estructura de la semilla, la viscosidad y las condiciones de extracción |
| Calidad del pretratamiento | Controla el tamaño de partícula, la calidad de las hojuelas y la uniformidad del material |
| Tecnología de extracción | Determina la ruta básica de recuperación de aceite |
| Parámetros operativos | Influyen en la capacidad de procesamiento, el tiempo de residencia y el aceite residual |
| Recuperación de aceite y solvente | Determina cuánto del aceite extraído se recupera finalmente |
Estos factores están interrelacionados. Por ejemplo, un pretratamiento deficiente puede provocar un prensado o una extracción inestables, incluso cuando el equipo de extracción tiene la capacidad adecuada.
Por este motivo, la evaluación de una planta de procesamiento de aceites debe comenzar por la cadena de proceso, no por la capacidad nominal de una máquina individual.
¿Cómo afecta la materia prima a la eficiencia de extracción de aceite?
La condición de la materia prima es el punto de partida del rendimiento de extracción. Las diferentes semillas oleaginosas presentan distintos contenidos de aceite, estructuras físicas, requisitos de humedad y características de procesamiento. Por lo tanto, no siempre es posible aplicar los mismos parámetros de proceso a todas las materias primas.
Las especificaciones importantes de la materia prima incluyen:
- Contenido de aceite
- Contenido de humedad
- Limpieza de las semillas
- Nivel de impurezas
- Tamaño y uniformidad de las semillas
- Condiciones de almacenamiento
- Grado de deterioro
Por ejemplo, la colza y la semilla de girasol pueden requerir distintas condiciones de preparación y operación, incluso cuando se procesan en la misma planta.
Para los equipos de compras e ingeniería, esto tiene una implicación importante: los equipos deben seleccionarse según las especificaciones reales de la materia prima y la capacidad requerida, en lugar de basarse únicamente en la capacidad nominal en TPD.
Si la materia prima que ingresa a la planta difiere significativamente de las especificaciones de diseño, cambiar el equipo de extracción puede no resolver el problema de eficiencia resultante. El primer paso debe ser determinar si la propia materia prima está generando el cuello de botella.
¿Cómo afecta el pretratamiento a la eficiencia de extracción de aceite?
El pretratamiento prepara la semilla oleaginosa para el prensado mecánico o la extracción por solvente. Es una de las etapas más importantes para mejorar la eficiencia de extracción de aceite, ya que la condición física del material que entra en la sección de extracción afecta directamente la liberación de aceite y la estabilidad del proceso.
Una secuencia típica de preparación de semillas oleaginosas puede incluir:
Limpieza → Trituración → Acondicionamiento/Secado → Laminado o Reducción de tamaño → Prensado/Extracción
La configuración exacta depende de la semilla oleaginosa y de la tecnología de extracción.
Limpieza y reducción de tamaño
La limpieza elimina materiales extraños y protege los equipos posteriores contra desgaste innecesario u obstrucciones. Posteriormente, la reducción de tamaño prepara la semilla para un acondicionamiento y una extracción más uniformes.
El objetivo no es simplemente reducir el tamaño del material. El tamaño y la estructura de las partículas deben controlarse para que la semilla pueda liberar aceite eficazmente sin generar un exceso de finos ni problemas de alimentación.
Una preparación mal controlada puede provocar un flujo irregular de material y condiciones de extracción inestables.

Acondicionamiento y control de humedad
La humedad y la temperatura influyen en las propiedades físicas de la semilla y en la forma en que se libera el aceite durante el procesamiento.
Un acondicionamiento deficiente puede provocar:
- Liberación incompleta de aceite
- Prensado inestable
- Mayor contenido residual de aceite en la torta
- Reducción de la capacidad de extracción
- Mayor consumo de energía
Por lo tanto, la mejora de la eficiencia de extracción de aceite no debe abordarse únicamente como una cuestión de ajustar la extractora. El acondicionamiento, la humedad y la temperatura deben considerarse antes de que el material llegue a la etapa de extracción.
Laminado y ruptura celular
Para las semillas oleaginosas procesadas mediante extracción por solvente, el laminado y otras etapas de preparación ayudan a crear una estructura de material adecuada para el contacto con el solvente.
Una estructura de alimentación uniforme también favorece una carga estable de la extractora y una transferencia de masa más predecible.
Esto es especialmente importante para las plantas que procesan múltiples materias primas. Cuando una planta procesa diferentes semillas oleaginosas, el sistema de preparación y los parámetros operativos pueden requerir suficiente flexibilidad para adaptarse a sus distintas características físicas.

¿Cómo influye la tecnología de extracción en la recuperación de aceite?
El método de extracción afecta directamente la cantidad de aceite que puede recuperarse y la configuración del proceso posterior.
Las plantas comerciales de procesamiento de semillas oleaginosas utilizan habitualmente:
- Prensado mecánico
- Preprensado seguido de extracción por solvente
- Extracción con disolventes
El método adecuado depende de la semilla oleaginosa, la capacidad requerida, el objetivo de aceite residual, las condiciones de inversión y los requisitos operativos.
El prensado mecánico se utiliza habitualmente cuando el objetivo del proceso y las características de la materia prima permiten la recuperación directa de aceite mediante prensado con tornillo. Para plantas de mayor capacidad, puede considerarse el preprensado más extracción por solvente cuando se requiere una recuperación adicional de aceite de la torta de prensado.
El punto clave para la selección de equipos es que la tecnología de extracción debe evaluarse conforme al objetivo completo del proceso. Una extractora de mayor capacidad no es necesariamente una mejor solución si la preparación previa, la alimentación o la recuperación posterior no pueden respaldarla.
Por qué es importante la configuración de los equipos
El rendimiento de extracción depende de cómo trabajan los equipos en conjunto.
Las posibles causas de un bajo rendimiento real de extracción incluyen:
- Distribución irregular de la alimentación
- Hojuelas mal preparadas
- Tiempo de residencia incorrecto
- Temperatura inestable
- Contacto insuficiente con el solvente
- Carga excesiva de los equipos
- Recuperación ineficiente de aceite o solvente
Por ello, la eficiencia de extracción de aceite en una planta de procesamiento debe medirse en todo el sistema de producción.
Una sección de extracción correctamente diseñada requiere un flujo estable de material desde el pretratamiento hasta la extracción y la recuperación de aceite. Por tanto, la capacidad de los equipos debe coordinarse entre las etapas conectadas, en lugar de evaluarse de forma independiente.
¿Qué parámetros operativos deben controlarse?
Incluso cuando se ha seleccionado la tecnología de extracción correcta, las condiciones operativas determinan si la planta puede alcanzar el rendimiento esperado.
Los principales parámetros incluyen:
- Velocidad de alimentación
- Tiempo de residencia
- Humedad de alimentación
- Temperatura
- Carga de material
- Circulación de solvente, cuando corresponda
- Condiciones de recuperación de aceite
- Consumo de vapor y calor
Estos parámetros deben considerarse conjuntamente, ya que mejorar un indicador de rendimiento puede afectar a otro.
Por ejemplo, aumentar la intensidad de extracción puede reducir el aceite residual, pero también puede incrementar el consumo energético o afectar la estabilidad de la capacidad de procesamiento. Por tanto, el objetivo debe ser un punto operativo equilibrado, no el menor aceite residual posible a cualquier costo.
Caudal de alimentación y tiempo de residencia
Un caudal de alimentación estable es especialmente importante para la extracción continua.
Si el material entra en la extractora demasiado rápido, el tiempo de residencia disponible puede ser insuficiente para una extracción eficaz. Si el caudal de alimentación es demasiado bajo, el equipo puede estar subutilizado y aumentar los costos operativos por tonelada.
Por tanto, el caudal real de alimentación debe ajustarse a:
- Capacidad de trabajo de la extractora
- Características de la materia prima
- Tiempo de residencia requerido
- Condiciones de relación solvente-material
- Capacidad de recuperación posterior
Al evaluar los factores que afectan la eficiencia de extracción de aceite, los ingenieros deben comparar la capacidad de procesamiento real con el aceite residual y los consumos operativos, en lugar de considerar únicamente la capacidad nominal en TPD del equipo.
Control de temperatura
La temperatura afecta la viscosidad del aceite, el comportamiento del solvente y las condiciones de extracción.
Un control insuficiente de la temperatura puede reducir el rendimiento de extracción, mientras que un calentamiento excesivo puede aumentar el consumo energético y generar un estrés térmico innecesario.
Por ello, un sistema bien integrado requiere un calentamiento estable y una recuperación de calor adecuada, en lugar de simplemente aumentar el suministro de vapor.
En las plantas de extracción por solvente, el control de temperatura también debe considerarse junto con los requisitos de evaporación, condensación y recuperación de solvente.
¿Qué demuestra el proyecto de 350 TPD en Ucrania?
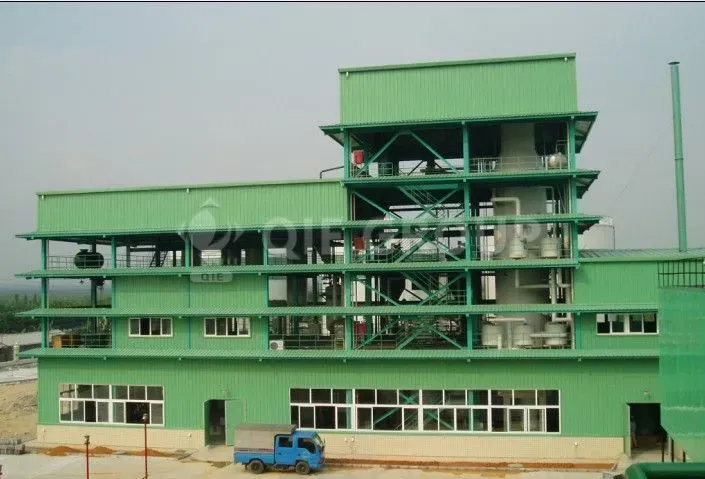
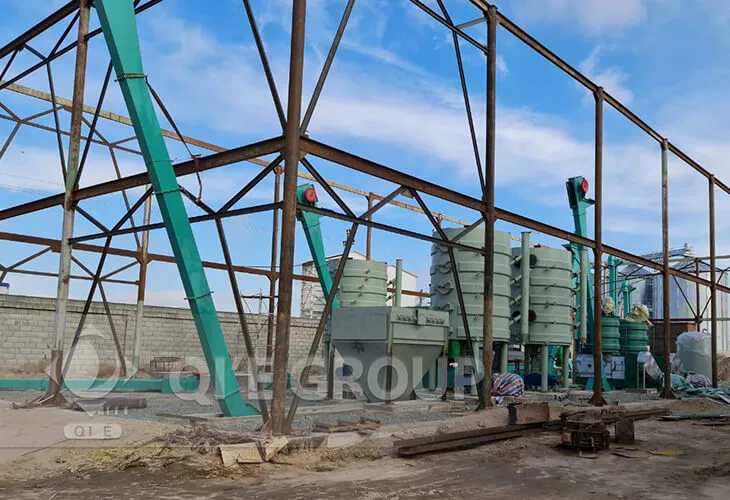
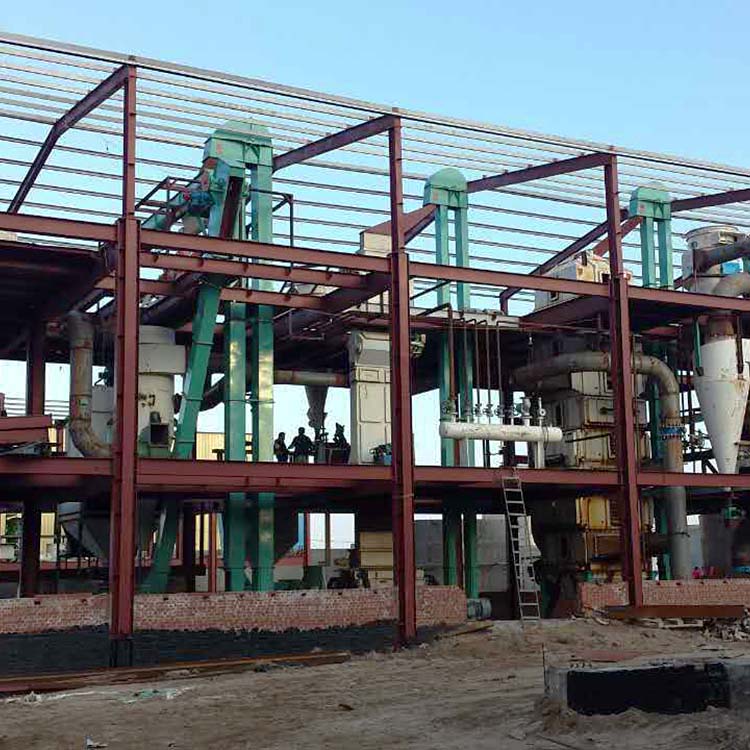
Un ejemplo práctico es el proyecto de taller de extracción de colza y semilla de girasol de 350 TPD en Ucrania.
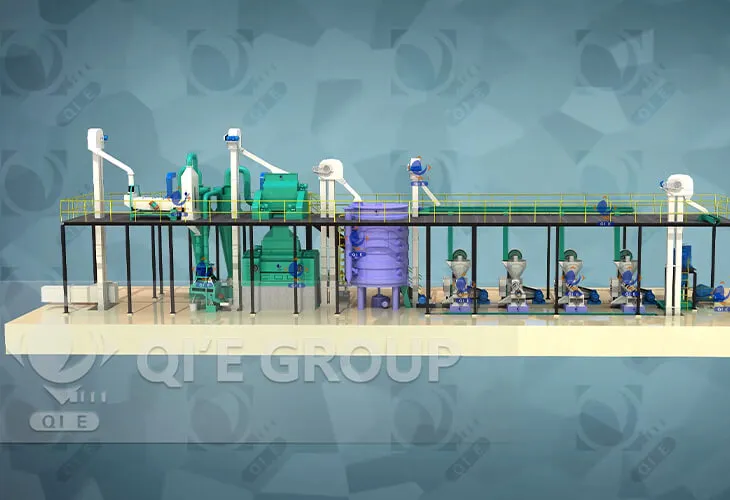
El proyecto fue diseñado para una capacidad de procesamiento diaria de 350 toneladas y se configuró específicamente para colza y semilla de girasol. Su proceso incluyó cribado, trituración, secado y prensado antes de las secciones de extracción y recuperación de aceite.
El proyecto también incorporó un sistema de extracción continua, recuperación de gases de cola, equipos de vacío de anillo líquido e intercambio de calor multietapa. Estos sistemas se configuraron como parte del proceso integral de extracción y recuperación, en lugar de considerar la extractora como una máquina aislada.
La documentación del proyecto indica una operación estable de aproximadamente 350 TPD, junto con una calidad de aceite estable y un consumo controlado de energía y solvente.
La principal lección de ingeniería es que el rendimiento de extracción depende de la interacción entre la preparación de la alimentación, la extracción, la recuperación de aceite, la recuperación de solvente y el control operativo. Alcanzar únicamente la capacidad nominal de la extractora no garantiza una recuperación eficiente de aceite.
¿Cómo diagnosticar una baja eficiencia de extracción de aceite?
Cuando una planta de procesamiento de aceites presenta una baja recuperación de aceite, sustituir la extractora no debe ser la primera medida. El enfoque más fiable consiste en seguir el proceso desde la materia prima hasta la recuperación final e identificar dónde se produce la pérdida real.
Una secuencia útil de diagnóstico es:
Materia prima → Pretratamiento → Extracción → Recuperación de aceite → Recuperación de solvente → Datos de rendimiento
Esta secuencia ayuda a diferenciar un verdadero cuello de botella de extracción de los problemas causados por la preparación de la alimentación, las condiciones operativas o la recuperación posterior.
Síntomas comunes y aspectos que deben verificarse
| Síntoma | Posible causa | Qué comprobar |
|---|---|---|
| Alto contenido de aceite residual en torta o harina | Condiciones de extracción deficientes | Preparación de la alimentación, tiempo de residencia, temperatura, condiciones de extracción |
| Capacidad de procesamiento inestable | Alimentación irregular o pretratamiento deficiente | Distribución de la alimentación, tamaño de partícula, humedad, acondicionamiento |
| Alto consumo de solvente | Recuperación ineficiente | Evaporación, condensación, vacío, recuperación de gases de cola |
| Alto consumo de vapor | Integración térmica deficiente | Intercambio de calor, evaporación, condiciones de calentamiento |
| Recuperación de aceite variable | Cambios en la materia prima o las condiciones operativas | Calidad de la materia prima, humedad, temperatura, parámetros de proceso |
| Capacidad inferior a la de diseño | Cuello de botella del proceso | Línea de producción completa, no solo la capacidad de la extractora |
El propósito de este diagnóstico es determinar dónde se pierde aceite o capacidad de procesamiento antes de realizar una inversión en equipos.
¿Cómo mejorar la eficiencia de extracción de aceite?
Una vez identificado el problema, la optimización debe realizarse desde las etapas anteriores hacia las posteriores.
Paso 1: Verificar la materia prima
Primero, confirme que la materia prima se mantenga dentro de las especificaciones utilizadas para el diseño original del proceso.
Verifique:
- Contenido de aceite
- Humedad
- Impurezas
- Condición de las semillas
- Variación entre lotes
Un cambio significativo en la materia prima puede modificar las condiciones operativas adecuadas, incluso si los equipos no han cambiado.
Paso 2: Comprobar la calidad del pretratamiento
El material preparado debe tener características físicas uniformes antes de entrar en el prensado o la extracción.
Para una planta que procesa tanto colza como semilla de girasol, esto es especialmente importante, ya que las diferentes materias primas pueden requerir distintas condiciones de preparación.
La pregunta clave es:
¿La sección de extracción recibe el material en las condiciones para las que fue diseñada?
De no ser así, ajustar el equipo de extracción podría tratar únicamente el síntoma y no la causa.
Paso 3: Medir el aceite residual
El aceite residual en la torta de prensado o harina es uno de los indicadores más útiles para evaluar el rendimiento de extracción.
No evalúe la planta únicamente por su capacidad de procesamiento. Compare el aceite residual con:
- Tipo de materia prima
- Rendimiento diario
- Humedad y temperatura
- Consumo de energía
- Consumo de solvente, cuando corresponda
Esto proporciona una base más fiable para decidir si es necesario ajustar el proceso o modificar los equipos.
Paso 4: Revisar la sección de extracción
Si la preparación de la alimentación es estable, evalúe el equipo de extracción y su rango operativo.
Los puntos importantes incluyen:
- Distribución del alimento
- Tiempo de residencia
- Temperatura
- Circulación de solvente
- Carga de material
- Condición mecánica
El objetivo es determinar si el equipo está funcionando dentro de las condiciones requeridas para lograr la recuperación y la capacidad de procesamiento objetivo.
Paso 5: Revisar la recuperación de aceite y solvente
Si la sección de extracción funciona de forma consistente, pero la recuperación global sigue siendo insatisfactoria, inspeccione el sistema de recuperación posterior.
Para las plantas de extracción por solvente, verifique:
- Concentración de miscela
- Evaporación
- Condensación
- Condiciones de vacío
- Circulación de solvente
- Recuperación de gases de cola
- Recuperación de calor
Una recuperación deficiente puede aumentar las pérdidas de aceite, solvente o energía sin indicar un problema fundamental de la propia extractora.
¿Se debe aumentar la capacidad del equipo para mejorar la eficiencia de extracción de aceite?
No necesariamente.
Aumentar la capacidad de los equipos puede ser apropiado cuando el sistema existente opera constantemente por encima de su capacidad práctica. Sin embargo, una extractora o prensa de mayor tamaño no resolverá los problemas causados por:
- Pretratamiento deficiente
- Humedad incorrecta
- Alimentación inestable
- Tiempo de residencia insuficiente
- Control de temperatura inadecuado
- Recuperación de aceite deficiente
- Recuperación ineficiente de solvente
Una mejor decisión de inversión consiste en identificar primero el cuello de botella real.
Por ejemplo, si una planta está diseñada para 350 TPD, pero la sección de pretratamiento no puede proporcionar un flujo de material estable a esa capacidad, instalar una extractora más grande no aumentará automáticamente la producción efectiva.
El mismo principio se aplica cuando el aceite residual sigue siendo alto. Si la causa es un acondicionamiento deficiente o una distribución inestable de la alimentación, aumentar la capacidad de la extractora puede incrementar el costo de los equipos sin generar una mejora proporcional en la recuperación de aceite.
Una regla práctica de decisión
Antes de modificar la capacidad de los equipos, pregunte:
- ¿El equipo existente está operando por encima de su capacidad práctica de procesamiento?
- ¿El material de alimentación está correctamente preparado?
- ¿La humedad y la temperatura se encuentran dentro del rango operativo requerido?
- ¿El tiempo de residencia es suficiente?
- ¿Los sistemas de recuperación de aceite y de solvente funcionan correctamente?
- ¿El aceite residual es superior al objetivo de proceso definido?
Solo después de responder estas preguntas debe considerarse la modificación de los equipos o la ampliación de capacidad.
¿Qué deben verificar los compradores antes de seleccionar un sistema de extracción?
Para una nueva planta de procesamiento de aceites, los compradores deben evaluar los equipos de extracción como parte del proceso completo, en lugar de comparar únicamente la capacidad de las máquinas.
Lista de verificación para la selección de equipos
1. Compatibilidad con la materia prima
¿El equipo está diseñado para la semilla oleaginosa específica, o las semillas oleaginosas específicas, que se procesarán?
2. Correspondencia del pretratamiento
¿La capacidad de pretratamiento está adaptada a la capacidad de extracción?
3. Estabilidad de la alimentación
¿El sistema puede mantener una distribución y carga uniformes del material?
4. Objetivo de aceite residual
¿Está claramente especificado el contenido esperado de aceite residual en la torta de prensado o harina?
5. Control de humedad y temperatura
¿Están definidas las condiciones requeridas de humedad y temperatura del material de alimentación?
6. Condiciones de extracción
¿Están claramente establecidos, cuando corresponda, los requisitos de tiempo de residencia, carga de material y circulación de solvente?
7. Sistema de recuperación
¿La configuración incluye los equipos necesarios para la recuperación de aceite y de solvente?
8. Integración térmica
¿Se ha considerado el intercambio y la recuperación de calor para controlar el consumo de vapor y energía?
9. Capacidad de procesamiento
¿Puede la línea de procesamiento completa, y no solo el extractor, mantener la capacidad diaria requerida?
10. Verificación del rendimiento
¿Pueden utilizarse datos operativos reales, como aceite residual, capacidad de procesamiento, consumo de energía y consumo de solvente, para verificar el rendimiento?
Estas preguntas proporcionan a los compradores una base técnica más útil para comparar proveedores y configuraciones de proceso.
Recomendaciones de ingeniería
Para una planta de procesamiento de aceites con baja eficiencia de extracción, el primer paso debe ser la medición, no la sustitución inmediata de equipos.
Un enfoque práctico de ingeniería es:
- Verificar que la materia prima coincida con las especificaciones de diseño originales.
- Comprobar si el pretratamiento produce material uniforme.
- Medir el aceite residual junto con la capacidad de procesamiento y los consumos operativos.
- Revisar los parámetros de extracción antes de modificar los equipos.
- Inspeccionar los sistemas de recuperación de aceite y solvente para detectar pérdidas posteriores.
- Actualizar los equipos solo después de identificar el cuello de botella real.
En un proyecto nuevo, debe aplicarse el mismo principio durante la selección de equipos. El objetivo no es simplemente instalar equipos con una capacidad TPD especificada, sino crear una configuración de proceso en la que el pretratamiento, la extracción, la recuperación y los servicios auxiliares puedan operar conjuntamente a la capacidad requerida.