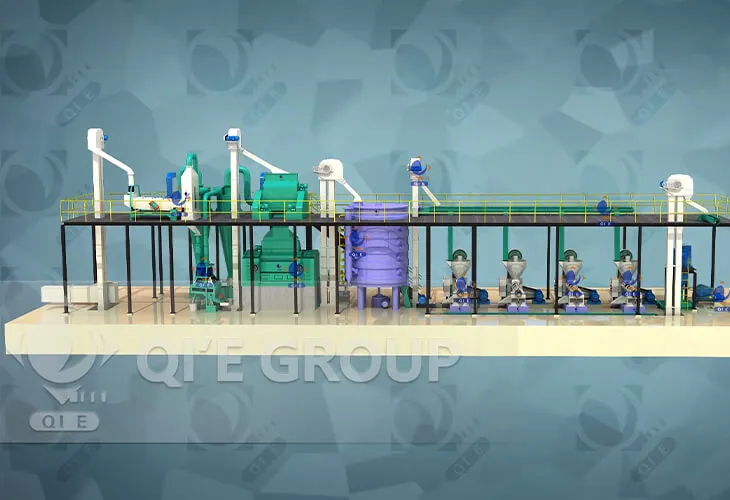
Una planta de procesamiento de aceite puede no alcanzar su capacidad de diseño porque una sección del sistema de producción limita toda la línea. El problema suele no ser la capacidad nominal de la máquina principal, sino un desajuste entre las condiciones de la materia prima, la preparación, la extracción o el prensado, el manejo de materiales, los servicios auxiliares y la estabilidad operativa. Por ejemplo, una planta diseñada para 200 TPD no puede procesar sosteniblemente 200 TPD si su sección de laminado, extractor, sistema de transportadores, caldera o sistema de alimentación solo puede soportar 150 TPD. Por lo tanto, el primer paso es identificar el cuello de botella real utilizando datos de rendimiento, parámetros operativos, calidad del producto y tiempos de inactividad. Solo después de confirmar la sección limitante debe optimizarse o ampliarse la planta.
¿Qué determina realmente la capacidad de una planta de procesamiento de aceite?
La capacidad de una planta de procesamiento de aceite está determinada por el rendimiento de todo el sistema de producción, no por la capacidad nominal de una sola máquina.
Una planta puede contar con equipos individualmente clasificados para 200 TPD, pero su producción sostenible puede seguir siendo inferior si una sección crítica no puede mantener el flujo requerido.
Deben diferenciarse tres cifras de capacidad:
| Capacidad | Significado |
|---|---|
| Capacidad diseñada | Rendimiento especificado bajo condiciones definidas de materia prima y operación |
| Capacidad máxima | Rendimiento a corto plazo que el equipo puede alcanzar |
| Capacidad sostenida | Rendimiento que toda la planta puede mantener de forma continua |
Para la gestión de planta, la capacidad sostenida es la cifra más útil.
Si una planta puede procesar brevemente 200 TPD, pero promedia solo 155 TPD debido a interrupciones de alimentación, sobrecarga de equipos o inestabilidad del proceso, su capacidad práctica se acerca más a la tasa operativa sostenida que a la cifra nominal.
Esta distinción es importante al decidir si la planta requiere optimización del proceso, eliminación de cuellos de botella o equipos adicionales.
¿Cuáles son las principales causas de una baja capacidad de la planta?
Las causas más comunes pueden agruparse en cinco áreas:
- Limitaciones de la materia prima y la preparación
- Cuellos de botella en la extracción o el prensado
- Restricciones en el manejo de materiales
- Limitaciones de los servicios auxiliares
- Tiempos de inactividad y operación inestable
La manera más rápida de localizar el problema es comparar el rendimiento real y las condiciones operativas de cada sección.
| Síntoma | Posible cuello de botella | Evidencia que debe verificarse |
|---|---|---|
| No es posible aumentar la alimentación | Sección de preparación | Carga de la limpiadora, quebradora, acondicionador y laminadora |
| La calidad de las hojuelas se deteriora a mayor rendimiento | Acondicionamiento o laminado | Humedad, temperatura y espesor de las hojuelas |
| El aceite residual aumenta con la tasa de alimentación | Sección de extracción | Carga del extractor, temperatura y distribución del disolvente |
| La prensa se sobrecarga con frecuencia | Prensado o acondicionamiento | Estabilidad de la alimentación, humedad, temperatura y carga del motor |
| El material se acumula entre las máquinas | Transporte de materiales | Carga de transportadores/elevadores y puntos de transferencia |
| La presión de vapor disminuye a alto rendimiento | Sistema de servicios auxiliares | Presión y caudal de vapor |
| La planta alcanza el objetivo solo brevemente | Fiabilidad | Paradas, bloqueos y tiempos de inactividad por mantenimiento |
| La producción promedio permanece por debajo del diseño | Múltiples cuellos de botella | Datos de producción sección por sección |
La primera sección anormal suele ser más importante que la máquina con la mayor capacidad nominal.
1. La materia prima y la preparación pueden limitar el rendimiento
Las condiciones de la materia prima afectan directamente la cantidad de material que puede manejar la línea de procesamiento.
Las variables importantes incluyen:
- humedad;
- contenido de aceite;
- impurezas;
- contenido de cáscara;
- tamaño de la semilla;
- densidad aparente;
- temperatura de entrada.
La norma ISO 665:2020 proporciona un método estandarizado para determinar la humedad y las materias volátiles en semillas oleaginosas, mientras que las mediciones estandarizadas del contenido de aceite se utilizan para caracterizar la materia prima antes del procesamiento. Estas mediciones son importantes porque el rendimiento del proceso depende de la materia prima real que entra en la planta, no solo de las hipótesis de diseño originales.
Por ejemplo, si la semilla entrante presenta una humedad o características físicas sustancialmente diferentes de la base de diseño, los operadores pueden necesitar reducir la tasa de alimentación para mantener una preparación y extracción estables.

La preparación suele ser un cuello de botella subestimado
La sección de preparación puede incluir:
Limpieza → Quebrantado → Descascarillado → Acondicionamiento → Laminado → Cocción o expansión
Si esta sección no puede suministrar continuamente material correctamente preparado, los equipos posteriores no podrán operar a su rendimiento de diseño.
Para el procesamiento de soja, las referencias técnicas de AOCS describen el acondicionamiento y el laminado como etapas críticas antes de la extracción con disolvente. Las referencias típicas incluyen aproximadamente 70 °C para el material acondicionado que entra en la laminadora, 64–68 °C para las hojuelas que entran en extracción y aproximadamente 9–10 % de humedad en las hojuelas. AOCS también identifica el espesor de las hojuelas y la proporción de material no laminado como variables importantes de extracción.
Estos valores son referencias de proceso y no especificaciones universales. Los objetivos reales deben establecerse según la semilla oleaginosa, la configuración del equipo y el diseño del proceso.
El principio de ingeniería es sencillo:
Una máquina aguas abajo no puede mantener su capacidad de diseño si la preparación aguas arriba no puede suministrar una alimentación uniforme.
2. La extracción o el prensado pueden convertirse en el principal cuello de botella
Una vez confirmada la preparación de la materia prima, el siguiente paso es evaluar la sección de extracción.
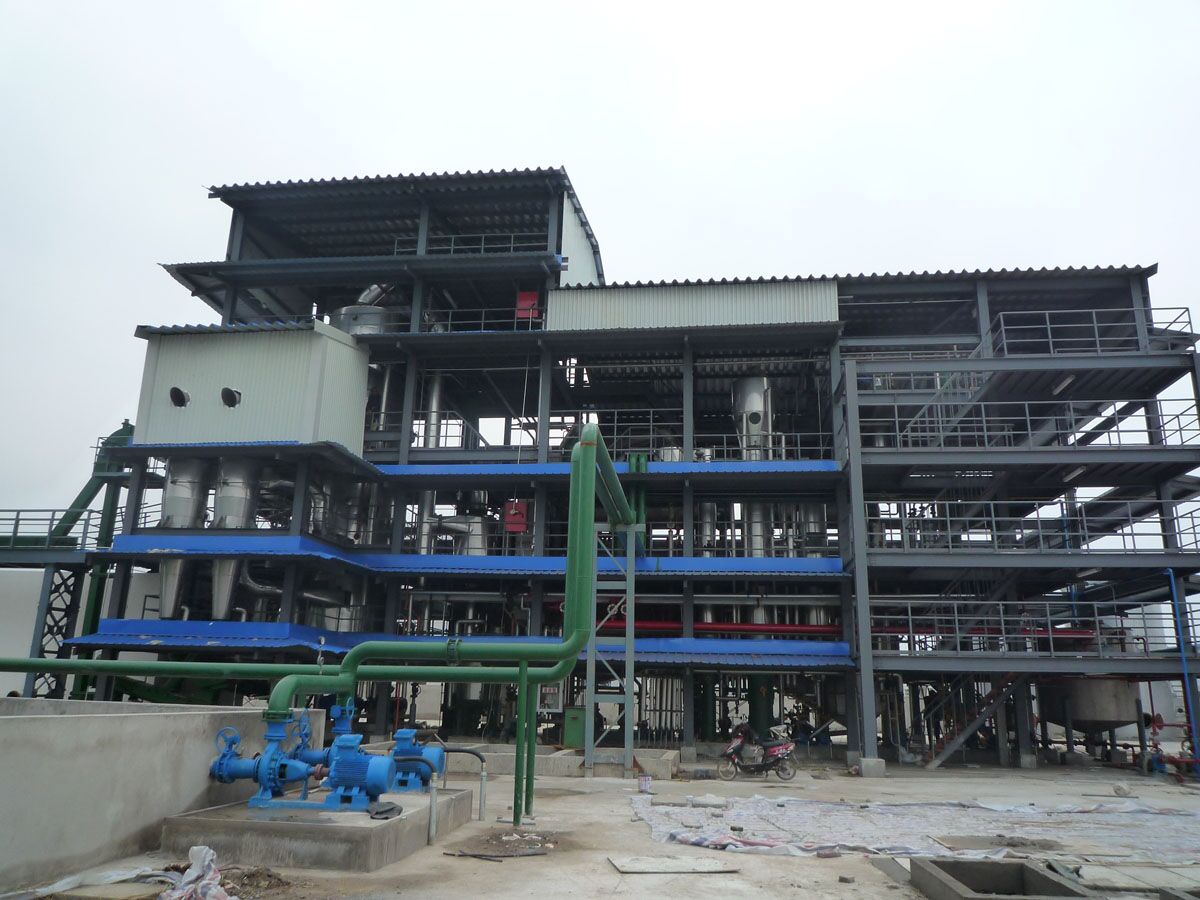
Extracción con disolventes
En una planta de extracción por disolvente, el rendimiento depende de más factores que el tamaño del extractor.
Las variables importantes incluyen:
- calidad de las hojuelas;
- carga del extractor;
- tiempo de residencia del material;
- temperatura;
- distribución del disolvente;
- flujo de miscela;
- drenaje;
- contenido de finos.
Las referencias de AOCS indican que el material de soja correctamente preparado puede alcanzar aproximadamente 0,35–0,60 % de aceite residual bajo condiciones de extracción adecuadas, mientras que otras referencias técnicas describen comúnmente el material oleaginoso bien extraído como aquel que contiene menos de aproximadamente 1 % de aceite residual.
Estas cifras deben utilizarse como puntos de referencia de ingeniería, no como especificaciones universales.
Un método de diagnóstico útil consiste en comparar el aceite residual con el rendimiento.
Si la planta opera normalmente a 120 TPD, pero el aceite residual comienza a aumentar bruscamente cuando la alimentación alcanza 150 TPD, el problema puede ser que el sistema de extracción o la preparación aguas arriba haya llegado a su límite práctico de operación.
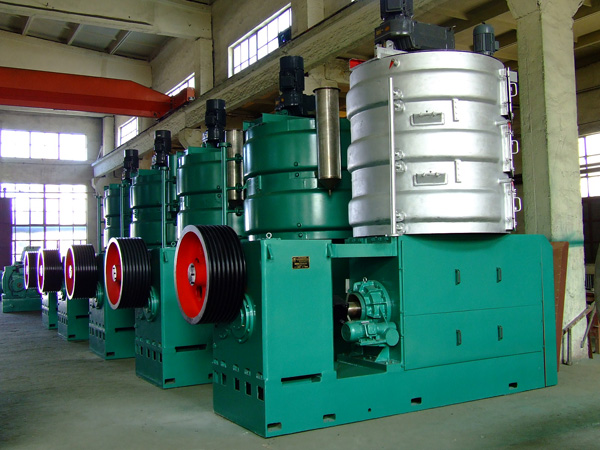
Prensado mecánico
El prensado mecánico tiene restricciones de capacidad diferentes.
Los problemas típicos incluyen:
- acondicionamiento inestable de las semillas;
- humedad inadecuada;
- tasa de alimentación excesiva;
- sobrecarga del motor de la prensa;
- descarga deficiente de torta;
- exceso de finos;
- limitaciones en la filtración posterior.
El material técnico de la FAO indica que el prensado por tornillo normalmente deja bastante más aceite residual en la torta que la extracción por disolvente; aproximadamente 3–5 % de aceite residual es un rango de referencia típico para la torta de prensado.
Por lo tanto, la capacidad de la prensa no debe evaluarse solo por las toneladas de semilla que entran en la máquina. También deben considerarse la condición de la torta, la recuperación de aceite, la carga del motor y la estabilidad posterior.
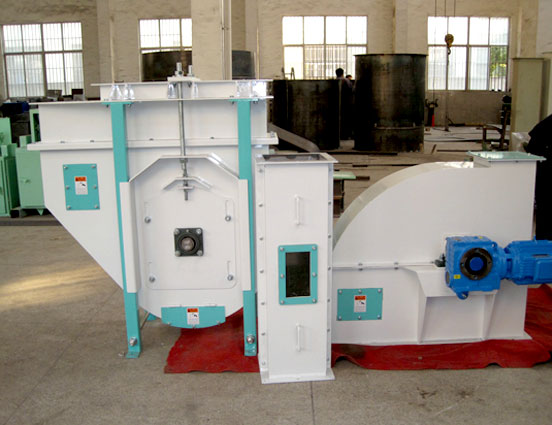
3. El manejo de materiales puede restringir toda la planta
Una línea de producción puede contar con máquinas de proceso suficientemente grandes y aun así no alcanzar su capacidad de diseño porque el material no puede desplazarse continuamente entre ellas.
Las posibles restricciones incluyen:
- elevadores de cangilones;
- transportadores de tornillo;
- transportadores de banda;
- transportadores de cadena;
- tolvas de alimentación;
- tolvas pulmón;
- bombas;
- tuberías de transferencia de aceite;
- transportadores de harina.
Por ejemplo:
Capacidad de la laminadora: 200 TPD
Capacidad del extractor: 200 TPD
Capacidad del transportador principal: 150 TPD
La línea completa no puede operar sosteniblemente a 200 TPD.
AOCS también describe las tolvas pulmón o de rebose como un medio para absorber fluctuaciones y mantener una alimentación más uniforme a los equipos de proceso.
Esto es especialmente importante cuando varias máquinas tienen diferentes tasas de operación instantánea.
Qué comprobar
Cuando el material se acumula o las máquinas se quedan sin alimentación, mida:
- carga del transportador;
- corriente del motor;
- nivel de material;
- bloqueo en los puntos de transferencia;
- uniformidad de la alimentación;
- volumen de la tolva;
- capacidad del elevador.
Si la restricción se produce entre dos máquinas y no dentro de una máquina de proceso, ampliar el equipo principal de procesamiento no resolverá el problema.
4. Los servicios auxiliares pueden impedir que la planta alcance su capacidad
Los servicios auxiliares forman parte de la capacidad efectiva de producción de una planta de procesamiento de aceite.
Los principales sistemas que deben evaluarse son:
- vapor;
- electricidad;
- agua de refrigeración;
- agua de proceso;
- aire comprimido;
- vacío;
- sistemas de recuperación de disolvente, cuando corresponda.
Limitación de vapor
Los equipos de procesamiento térmico pueden requerir una presión y un caudal de vapor estables.
Si la presión de vapor disminuye a medida que aumenta la tasa de alimentación, equipos como acondicionadores, cocedores o desolventizadores pueden dejar de mantener las condiciones de proceso requeridas.
Por lo tanto, el problema aparente puede parecer una limitación de la máquina de proceso, cuando el cuello de botella real es la caldera o el sistema de distribución de vapor.
Limitación eléctrica
Verifique:
- corriente del motor;
- voltaje;
- carga del transformador;
- disponibilidad de potencia;
- funcionamiento simultáneo de los equipos.
Una máquina puede tener suficiente capacidad mecánica, pero aun así no poder funcionar continuamente porque el sistema eléctrico no puede soportar la carga necesaria.
Limitación de refrigeración
La temperatura y el caudal del agua de refrigeración también pueden convertirse en factores limitantes a mayores tasas de producción.
La pregunta correcta es:
¿Puede el sistema de servicios auxiliares mantener las condiciones de proceso requeridas cuando toda la planta opera al rendimiento objetivo?

5. El tiempo de inactividad puede reducir la capacidad real incluso cuando los equipos son suficientemente grandes
Una planta puede alcanzar su rendimiento de diseño durante una prueba corta de producción, pero no lograr la misma producción durante una jornada completa.
Las paradas cortas y frecuentes pueden ser la causa.
Las causas comunes incluyen:
- bloqueo del alimentador;
- disparos de los transportadores;
- sobrecarga del elevador;
- ajuste de la prensa;
- limpieza del filtro;
- fallo de la bomba;
- interrupciones de materia prima;
- intervención del operador.
Por ejemplo, si una planta puede procesar 200 TPD mientras está en funcionamiento, pero pierde varias horas cada día debido a paradas repetidas, su producción diaria real puede ser muy inferior a 200 toneladas.
Por esta razón, la capacidad debe evaluarse utilizando ambos indicadores:
Rendimiento instantáneo
y
Rendimiento promedio sostenido.
Un pico de corto plazo no representa la capacidad de producción real de toda la planta.
Cómo identificar el verdadero cuello de botella de capacidad
Antes de modificar los equipos, realice una auditoría de capacidad sección por sección.
Paso 1: Confirmar la materia prima real
Registrar:
- tipo de material;
- humedad;
- contenido de aceite;
- impurezas;
- contenido de cáscara;
- condición física.
Compare estos valores con la base de diseño original.
Paso 2: Medir el rendimiento en cada sección
Registre los TPH o TPD reales de:
Limpieza → Preparación → Extracción/Prensado → Manejo de aceite → Manejo de harina/torta
No se base únicamente en las placas de características de los equipos.
Paso 3: Registrar los parámetros operativos
A la misma tasa de producción, supervise:
- temperatura;
- humedad;
- presión;
- carga del motor;
- nivel de material;
- tasa de alimentación;
- aceite residual;
- tiempo de inactividad.
Paso 4: Aumentar el rendimiento gradualmente
Aumente la alimentación en incrementos controlados en lugar de operar inmediatamente a la velocidad máxima.
Observe dónde aparece la primera condición anormal.
Por ejemplo:
Aumento de alimentación → sobrecarga de la laminadora → hojuelas inestables → disminución del rendimiento del extractor
En este caso, el extractor puede no ser el cuello de botella original. La sección de preparación es el primer punto que requiere investigación.
Paso 5: Verificar el cuello de botella
Un cuello de botella sospechado debe estar respaldado por datos de producción.
Pregunte:
- ¿Esta sección limita de forma constante el rendimiento?
- ¿Su parámetro operativo alcanza el límite de diseño?
- ¿El rendimiento de las etapas posteriores se deteriora cuando se sobrecarga?
- ¿Puede otra sección procesar más material sin ella?
Solo después de responder estas preguntas debe considerarse una ampliación de equipos.
Cómo aumentar la capacidad de una planta de procesamiento de aceite
Una vez confirmado el cuello de botella, existen cuatro enfoques principales.
1. Optimizar las condiciones operativas existentes
Utilice este enfoque cuando el equipo aún tenga capacidad física disponible.
Revise:
- tasa de alimentación;
- temperatura de acondicionamiento;
- humedad;
- espesor de las hojuelas;
- carga de la prensa;
- condiciones del extractor;
- distribución del material.
Esta suele ser la primera opción que debe evaluarse porque no requiere necesariamente un reemplazo importante de equipos.
2. Eliminar el cuello de botella en la sección de preparación
Si la limpieza, el quebrado, el acondicionamiento o el laminado limitan la tasa de alimentación, mejore esa sección en lugar de aumentar la capacidad de extracción aguas abajo.
Las posibles soluciones incluyen:
- capacidad adicional de laminado;
- equipos de acondicionamiento más grandes;
- mejora de la alimentación;
- capacidad de almacenamiento pulmón adicional;
- mejor distribución del material.
3. Ampliar la extracción o el prensado
Si la preparación aguas arriba puede proporcionar alimentación suficiente, pero la extracción o el prensado no pueden mantener un rendimiento estable, evalúe el equipo principal de extracción.
Para la extracción por disolvente, investigue:
- carga del extractor;
- circulación de disolvente;
- tiempo de residencia;
- drenaje;
- temperatura;
- finos.
Para el prensado, investigue:
- carga de la prensa;
- estabilidad de la alimentación;
- acondicionamiento;
- carga del motor;
- descarga de torta.
4. Mejorar el manejo de materiales o los servicios auxiliares
Si las máquinas de proceso tienen capacidad suficiente, pero los transportadores, elevadores, vapor, electricidad o sistemas de refrigeración limitan el rendimiento, actualice el sistema de apoyo correspondiente.
El objetivo es eliminar el cuello de botella del sistema, no simplemente instalar una máquina más grande.
¿Cuándo debe actualizarse el equipo?
En general, los equipos deben actualizarse únicamente después de demostrar el cuello de botella mediante datos operativos.
Utilice esta secuencia de decisión:
¿Puede el equipo existente alcanzar el rendimiento objetivo después de optimizar los parámetros?
→ Sí: optimice la operación en lugar de sustituir el equipo.
→ No: determine si la propia máquina está limitando el proceso.
¿La máquina funciona continuamente en su límite físico o cerca de este?
→ Sí: evalúe equipos de mayor capacidad o equipos en paralelo.
→ No: investigue las restricciones en la alimentación aguas arriba, la materia prima, los servicios auxiliares o las etapas posteriores.
¿La actualización de esta máquina creará un nuevo cuello de botella en otra parte?
→ Sí: evalúe toda la línea de producción antes de continuar.
Esto evita una situación común en la que una máquina se actualiza de 150 TPD a 200 TPD mientras otra sección permanece limitada a 150 TPD.
Errores comunes al aumentar la capacidad de planta
Aumentar la tasa de alimentación antes de identificar el cuello de botella
Una mayor alimentación puede generar sobrecarga, operación inestable, mayor aceite residual y más tiempo de inactividad.
Analizar únicamente la máquina principal de procesamiento
La capacidad de una planta completa de procesamiento de aceite está determinada por la sección limitante, no necesariamente por la máquina más grande.
Ignorar la variación de la materia prima
Los cambios de humedad, contenido de aceite, impurezas o características físicas pueden modificar el rendimiento práctico.
Reemplazar equipos antes de medir el rendimiento
Sin datos de producción a nivel de sección, una ampliación puede simplemente trasladar el cuello de botella a otra parte de la planta.
Lista de verificación para la auditoría de cuellos de botella de capacidad
Antes de decidir cómo aumentar la capacidad de una planta de procesamiento de aceite, recopile la siguiente información:
| Área | Datos clave |
|---|---|
| Materia prima | Tipo, humedad, contenido de aceite e impurezas |
| Preparación | TPH, condiciones de acondicionamiento y calidad de las hojuelas |
| Extracción | TPH, temperatura, aceite residual y estabilidad operativa |
| Prensado | Tasa de alimentación, carga del motor y condición de la torta |
| Manipulación de materiales | Carga de transportadores/elevadores |
| Servicios | Vapor, energía eléctrica y agua de refrigeración |
| Fiabilidad | Paradas, bloqueos y tiempos de inactividad por mantenimiento |
| Producción real | TPD promedio y TPD máximo |
| Objetivo | TPD sostenidos requeridos |
La comparación debe responder una pregunta:
¿Qué sección impide que la planta mantenga el rendimiento requerido?
Esa es la sección que debe recibir prioridad en el plan de mejora.
Recomendaciones de ingeniería
Si una planta de procesamiento de aceite no alcanza su capacidad de diseño, no suponga que la máquina principal de procesamiento tiene un tamaño insuficiente. En la mayoría de los casos, el enfoque correcto es identificar la primera sección limitante, verificarla con datos operativos y determinar posteriormente si se requiere optimización o modificación de equipos.
Conclusiones clave
- La capacidad de diseño no es lo mismo que la capacidad de producción sostenida.
- La preparación de la materia prima, la extracción o el prensado, el manejo de materiales, los servicios auxiliares y el tiempo de inactividad pueden generar cuellos de botella.
- El aceite residual, la carga del motor, la temperatura, el flujo de material y el tiempo de inactividad proporcionan evidencia útil para diagnosticar problemas de capacidad.
- Las actualizaciones de equipos deben realizarse después de un análisis de cuellos de botella, no basándose en comparaciones de capacidades nominales de las máquinas.
Recomendación técnica
Para una planta existente, comience con una auditoría de capacidad sección por sección utilizando datos reales de producción y operación. Para un proyecto nuevo, la capacidad debe equilibrarse entre preparación, extracción o prensado, transporte, servicios auxiliares y sistemas posteriores durante el diseño de ingeniería.
El objetivo práctico no es simplemente hacer que una máquina procese más material. Es asegurar que toda la planta de procesamiento de aceite pueda mantener el rendimiento requerido sin crear nuevos cuellos de botella de proceso, calidad o confiabilidad.
Autor: Ingeniero de Procesos de QIE GROUP
Preguntas más frecuentes
1. ¿Por qué mi planta de procesamiento de aceite no alcanza su capacidad?
La planta puede estar limitada por las condiciones de la materia prima, la preparación, la extracción o el prensado, el manejo de materiales, los servicios auxiliares o el tiempo de inactividad. El cuello de botella real debe identificarse a partir de datos de rendimiento y operación a nivel de sección.
2. ¿Por qué mi planta de extracción de aceite no alcanza su capacidad aunque la máquina principal tenga el tamaño adecuado?
Una máquina principal dimensionada correctamente no garantiza la capacidad de toda la línea. La preparación aguas arriba, los transportadores, los servicios auxiliares, los sistemas de alimentación o los equipos aguas abajo pueden tener un rendimiento práctico inferior.
3. ¿Cómo puedo aumentar la capacidad de una planta de procesamiento de aceite?
Primero identifique el cuello de botella. Posteriormente, la capacidad puede aumentarse mediante la optimización de parámetros operativos, mejoras en la preparación, actualizaciones de extracción o prensado, mejoras en el manejo de materiales o ampliación de los servicios auxiliares.
4. ¿Cómo sé si la sección de extracción está limitando la capacidad?
Compare el rendimiento con la temperatura de extracción, la carga, las condiciones de residencia, la distribución de disolvente y el aceite residual. Si el rendimiento de extracción se deteriora a medida que aumenta la tasa de alimentación, la sección de extracción o la preparación aguas arriba pueden estar limitando el rendimiento.
5. ¿Debo sustituir equipos si mi planta está por debajo de la capacidad de diseño?
No automáticamente. Primero determine si el propio equipo es el cuello de botella. Si la optimización no puede alcanzar el objetivo y la máquina opera de forma constante en su límite práctico, entonces puede evaluarse una máquina más grande o adicional.