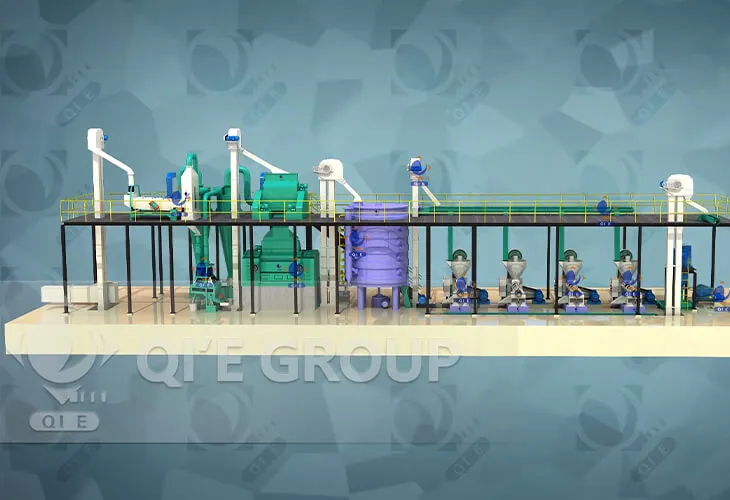
Une usine de transformation des huiles peut ne pas atteindre sa capacité nominale parce qu’une section du système de production limite l’ensemble de la ligne. Le problème ne réside souvent pas dans la capacité nominale de la machine principale, mais dans une inadéquation entre les caractéristiques des matières premières, la préparation, l’extraction ou le pressage, la manutention des matières, les utilités et la stabilité de fonctionnement. Par exemple, une usine conçue pour 200 TPD ne peut pas traiter durablement 200 TPD si sa section de floconnage, son extracteur, son système de convoyage, sa chaudière ou son système d’alimentation ne peuvent prendre en charge que 150 TPD. La première étape consiste donc à identifier le goulot d’étranglement réel à l’aide des données de débit, des paramètres d’exploitation, de la qualité des produits et des arrêts. L’usine ne doit être optimisée ou modernisée qu’après confirmation de la section limitante.
Qu’est-ce qui détermine réellement la capacité d’une usine de transformation des huiles ?
La capacité d’une usine de transformation des huiles est déterminée par le débit de l’ensemble du système de production, et non par la capacité nominale d’une seule machine.
Une usine peut comporter des équipements individuellement dimensionnés à 200 TPD, mais sa production durable peut rester inférieure si une section critique ne peut pas maintenir le flux requis.
Il convient de distinguer trois indicateurs de capacité :
| Capacité | Signification |
|---|---|
| Capacité conçue | Débit spécifié dans des conditions définies de matières premières et d’exploitation |
| Capacité de pointe | Débit de courte durée que l’équipement peut atteindre |
| Capacité soutenue | Débit que l’ensemble de l’usine peut maintenir en continu |
Pour la gestion de l’usine, la capacité soutenue constitue l’indicateur le plus utile.
Si une usine peut traiter brièvement 200 TPD mais n’atteint en moyenne que 155 TPD en raison d’interruptions d’alimentation, de surcharges d’équipements ou d’une instabilité du procédé, sa capacité pratique est plus proche de son débit d’exploitation soutenu que de sa capacité nominale.
Cette distinction est importante pour déterminer si l’usine nécessite une optimisation du procédé, une élimination des goulots d’étranglement ou des équipements supplémentaires.
Quelles sont les principales causes d’une faible capacité d’usine ?
Les causes les plus fréquentes peuvent être regroupées en cinq domaines :
- Limites liées aux matières premières et à la préparation
- Goulots d’étranglement dans l’extraction ou le pressage
- Restrictions de manutention des matières
- Limites des utilités
- Temps d’arrêt et fonctionnement instable
Le moyen le plus rapide de localiser le problème consiste à comparer le débit réel et les conditions de fonctionnement de chaque section.
| Symptôme | Goulot d’étranglement probable | Éléments à contrôler |
|---|---|---|
| L’alimentation ne peut pas augmenter | Section de préparation | Charge du nettoyeur, du concasseur, du conditionneur et du floconneur |
| La qualité des flocons se détériore à un débit plus élevé | Conditionnement ou floconnage | Humidité, température, épaisseur des flocons |
| La teneur en huile résiduelle augmente avec le débit d’alimentation | Section d’extraction | Charge de l’extracteur, température, répartition du solvant |
| La presse est fréquemment surchargée | Pressage ou conditionnement | Stabilité de l’alimentation, humidité, température, charge moteur |
| Accumulation de matière entre les machines | Convoyage | Charge des convoyeurs/élévateurs et points de transfert |
| La pression de vapeur chute à haut débit | Système d’utilités | Pression et débit de vapeur |
| L’usine n’atteint l’objectif que brièvement | Fiabilité | Déclenchements, blocages, temps d’arrêt de maintenance |
| La production moyenne reste inférieure à la conception | Goulots d’étranglement multiples | Données de production section par section |
La première section présentant une anomalie est généralement plus importante que la machine ayant la capacité nominale la plus élevée.
1. Les matières premières et la préparation peuvent limiter le débit
Les caractéristiques des matières premières influencent directement la quantité de matière que la ligne de transformation peut traiter.
Les variables importantes comprennent :
- humidité ;
- teneur en huile ;
- impuretés ;
- teneur en coques ;
- taille des graines ;
- masse volumique apparente ;
- température à la réception.
La norme ISO 665:2020 fournit une méthode standardisée de détermination de l’humidité et des matières volatiles dans les oléagineux, tandis que des mesures normalisées de la teneur en huile servent à caractériser la matière première avant transformation. Ces mesures sont importantes, car les performances de transformation dépendent des matières premières réellement introduites dans l’usine, et non uniquement des hypothèses de conception initiales.
Par exemple, si les graines reçues présentent une humidité ou des caractéristiques physiques sensiblement différentes de la base de conception, les opérateurs peuvent devoir réduire le débit d’alimentation afin de maintenir une préparation et une extraction stables.

La préparation constitue souvent un goulot d’étranglement sous-estimé
La section de préparation peut comprendre :
Nettoyage → Concassage → Décorticage → Conditionnement → Aplatissement en flocons → Cuisson ou expansion
Si cette section ne peut pas fournir en continu une matière correctement préparée, les équipements en aval ne peuvent pas fonctionner à leur débit nominal.
Pour la transformation du soja, les références techniques de l’AOCS décrivent le conditionnement et le floconnage comme des étapes critiques avant l’extraction par solvant. Les références typiques indiquent environ 70 °C pour la matière conditionnée entrant dans le floconneur, 64 à 68 °C pour les flocons entrant dans l’extraction et environ 9 à 10 % d’humidité dans les flocons. L’AOCS identifie également l’épaisseur des flocons et la proportion de matières non floconnées comme des variables importantes pour l’extraction.
Ces valeurs constituent des références de procédé plutôt que des spécifications universelles. Les objectifs réels doivent être définis selon l’oléagineux, la configuration des équipements et la conception du procédé.
Le point essentiel sur le plan de l’ingénierie est simple :
Une machine en aval ne peut pas maintenir sa capacité nominale si la préparation en amont ne peut pas lui fournir une alimentation régulière.
2. L’extraction ou le pressage peut devenir le principal goulot d’étranglement
Une fois la préparation des matières premières confirmée, l’étape suivante consiste à évaluer la section d’extraction.
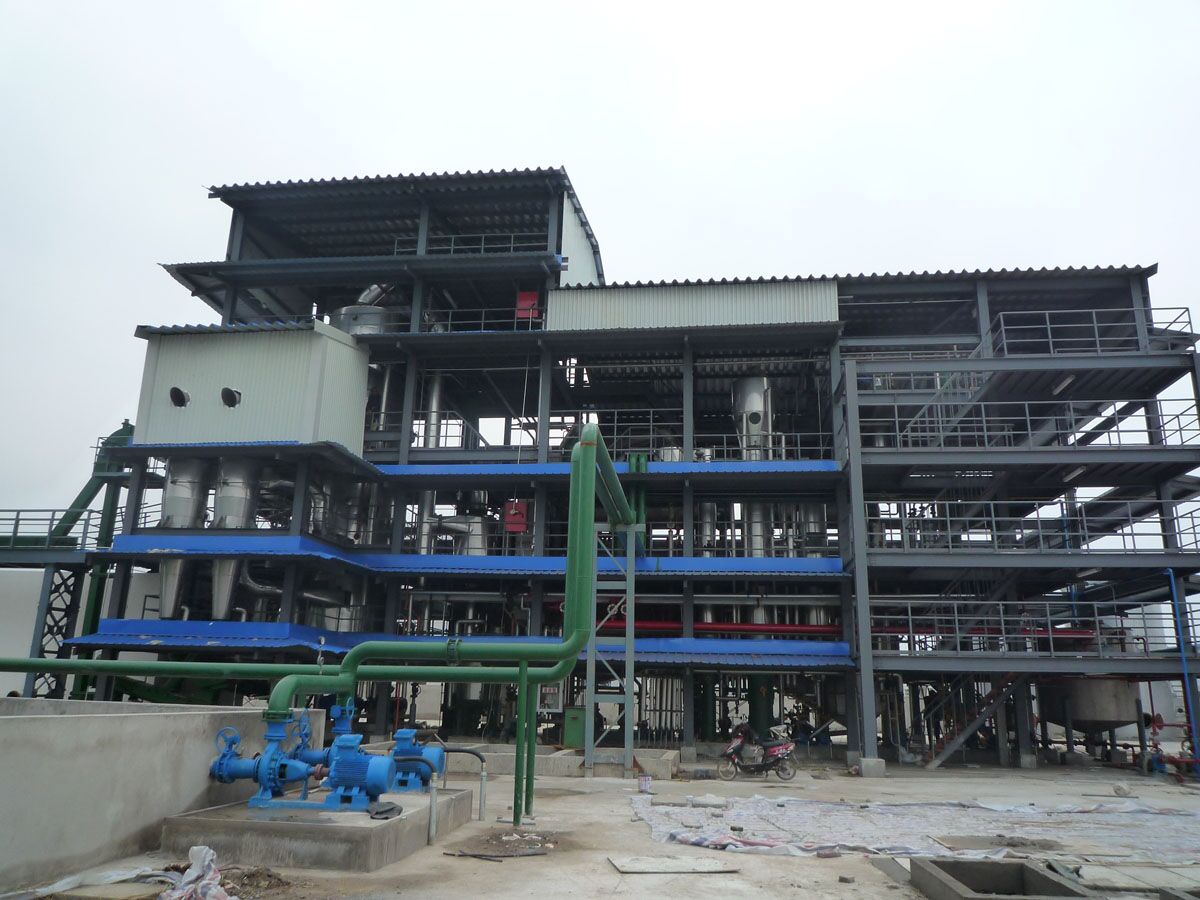
Extraction par solvant
Dans une usine d’extraction par solvant, le débit dépend de bien plus que de la taille de l’extracteur.
Les variables importantes comprennent :
- qualité des flocons ;
- charge de l’extracteur ;
- temps de séjour de la matière ;
- température ;
- répartition du solvant ;
- débit de miscella ;
- drainage ;
- teneur en fines.
Les références de l’AOCS indiquent qu’une matière de soja correctement préparée peut atteindre environ 0,35 à 0,60 % d’huile résiduelle dans des conditions d’extraction appropriées, tandis que d’autres références techniques décrivent couramment une matière oléagineuse bien extraite comme contenant moins d’environ 1 % d’huile résiduelle.
Ces valeurs doivent être utilisées comme points de référence techniques plutôt que comme spécifications universelles.
Une méthode de diagnostic utile consiste à comparer l’huile résiduelle au débit.
Si l’usine fonctionne normalement à 120 TPD mais que l’huile résiduelle commence à augmenter fortement lorsque l’alimentation atteint 150 TPD, le problème peut être que le système d’extraction ou la préparation en amont a atteint sa limite pratique de fonctionnement.
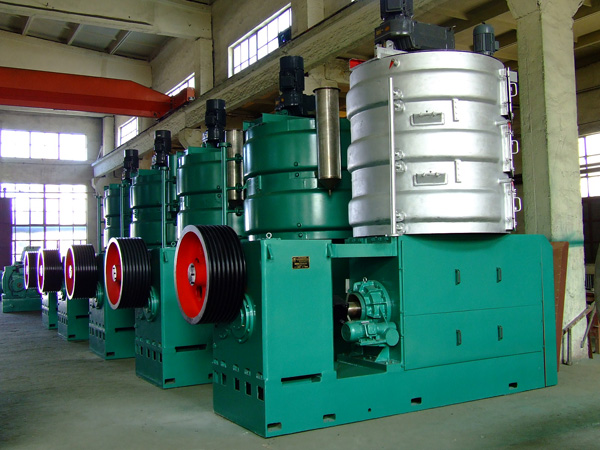
Pressage mécanique
Le pressage mécanique présente des contraintes de capacité différentes.
Les problèmes typiques incluent :
- conditionnement instable des graines ;
- humidité inadaptée ;
- débit d’alimentation excessif ;
- surcharge du moteur de la presse ;
- mauvaise évacuation du tourteau ;
- excès de fines ;
- limites de filtration en aval.
Les documents techniques de la FAO indiquent que le pressage à vis laisse normalement beaucoup plus d’huile résiduelle dans le tourteau que l’extraction par solvant, une plage de référence typique étant d’environ 3 à 5 % d’huile résiduelle dans le tourteau de presse.
Par conséquent, la capacité de la presse ne doit pas être évaluée uniquement selon les tonnes de graines entrant dans la machine. L’état du tourteau, le rendement en huile, la charge moteur et la stabilité en aval doivent également être pris en compte.
3. La manutention des matières peut limiter l’ensemble de l’usine
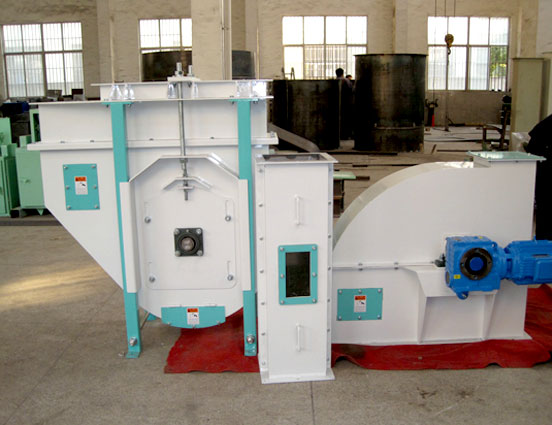
Une ligne de production peut contenir des machines de transformation suffisamment grandes tout en ne parvenant pas à atteindre sa capacité nominale, car les matières ne peuvent pas circuler de manière continue entre elles.
Les restrictions potentielles comprennent :
- élévateurs à godets ;
- convoyeurs à vis ;
- convoyeurs à bande ;
- convoyeurs à chaîne ;
- trémies d’alimentation ;
- trémies tampons ;
- pompes ;
- conduites de transfert d’huile ;
- convoyeurs de tourteaux.
Par exemple:
Capacité du floconneur : 200 TPD
Capacité de l’extracteur : 200 TPD
Capacité du convoyeur principal : 150 TPD
L’ensemble de la ligne ne peut pas fonctionner durablement à 200 TPD.
L’AOCS décrit également les silos tampons ou de trop-plein comme un moyen d’absorber les fluctuations et de maintenir une alimentation plus régulière des équipements de transformation.
Cela est particulièrement important lorsque plusieurs machines présentent des cadences de fonctionnement instantanées différentes.
Points à contrôler
Lorsque les matières s’accumulent ou que les machines sont sous-alimentées, mesurez :
- charge du convoyeur ;
- courant moteur ;
- niveau de matière ;
- blocage aux points de transfert ;
- régularité de l’alimentation ;
- volume de la trémie ;
- capacité de l’élévateur.
Si la restriction se situe entre deux machines plutôt qu’à l’intérieur d’une machine de transformation, la modernisation de l’équipement principal ne résoudra pas le problème.
4. Les utilités peuvent empêcher l’usine d’atteindre sa capacité
Les utilités font partie intégrante de la capacité de production effective d’une usine de transformation des huiles.
Les principaux systèmes à évaluer sont :
- vapeur ;
- électricité ;
- eau de refroidissement ;
- eau de procédé ;
- air comprimé ;
- vide ;
- systèmes de récupération de solvant, le cas échéant.
Limitation de vapeur
Les équipements de traitement thermique peuvent nécessiter une pression et un débit de vapeur stables.
Si la pression de vapeur diminue à mesure que le débit d’alimentation augmente, des équipements tels que les conditionneurs, les cuiseurs ou les désolvantiseurs peuvent ne plus maintenir les conditions de procédé requises.
Le problème apparent peut donc ressembler à une limitation de la machine de transformation alors que le véritable goulot d’étranglement est la chaudière ou le système de distribution de vapeur.
Limitation électrique
Vérifiez :
- courant moteur ;
- tension ;
- charge du transformateur ;
- disponibilité de l’alimentation électrique ;
- fonctionnement simultané des équipements.
Une machine peut disposer d’une capacité mécanique suffisante tout en étant incapable de fonctionner en continu parce que le système électrique ne peut pas supporter la charge requise.
Limitation du refroidissement
La température et le débit de l’eau de refroidissement peuvent également devenir limitants à des cadences de production plus élevées.
La bonne question est :
Le système d’utilités peut-il maintenir les conditions de procédé requises lorsque l’ensemble de l’usine fonctionne au débit cible ?

5. Les temps d’arrêt peuvent réduire la capacité réelle même si les équipements sont suffisamment dimensionnés
Une usine peut atteindre son débit nominal lors d’un essai de production de courte durée, mais ne pas parvenir à obtenir la même production sur une journée complète.
Des arrêts courts et fréquents peuvent en être responsables.
Les causes fréquentes incluent :
- blocage de l’alimentateur ;
- déclenchements des convoyeurs ;
- surcharge de l’élévateur ;
- réglage de la presse ;
- nettoyage des filtres ;
- défaillance de pompe ;
- interruptions d’approvisionnement en matières premières ;
- intervention de l’opérateur.
Par exemple, si une usine peut traiter 200 TPD lorsqu’elle fonctionne mais perd plusieurs heures par jour en raison d’arrêts répétés, sa production quotidienne réelle peut être bien inférieure à 200 tonnes.
C’est pourquoi la capacité doit être évaluée à l’aide des deux indicateurs suivants :
Débit instantané
et
Débit moyen soutenu.
Un pic de courte durée ne représente pas la capacité de production réelle de l’ensemble de l’usine.
Comment identifier le véritable goulot d’étranglement de capacité
Avant de modifier les équipements, effectuez un audit de capacité section par section.
Étape 1 : Confirmer les matières premières réelles
Enregistrer :
- type de matière ;
- humidité ;
- teneur en huile ;
- impuretés ;
- teneur en coques ;
- état physique.
Comparez ces valeurs avec la base de conception initiale.
Étape 2 : Mesurer le débit de chaque section
Enregistrez le TPH ou TPD réel pour :
Nettoyage → Préparation → Extraction/pressage → Traitement de l’huile → Traitement du tourteau
Ne vous fiez pas uniquement aux plaques signalétiques des équipements.
Étape 3 : Enregistrer les paramètres de fonctionnement
Au même niveau de production, surveillez :
- température ;
- humidité ;
- pression ;
- charge moteur ;
- niveau de matière ;
- débit d’alimentation ;
- huile résiduelle ;
- temps d’arrêt.
Étape 4 : Augmenter progressivement le débit
Augmentez l’alimentation par paliers contrôlés plutôt que de faire immédiatement fonctionner l’installation à vitesse maximale.
Observez à quel endroit apparaît la première condition anormale.
Par exemple:
Augmentation de l’alimentation → surcharge du floconneur → flocons instables → baisse des performances de l’extracteur
Dans ce cas, l’extracteur n’est peut-être pas le goulot d’étranglement initial. La section de préparation est le premier point à examiner.
Étape 5 : Vérifier le goulot d’étranglement
Un goulot d’étranglement présumé doit être confirmé par des données de production.
Posez-vous les questions suivantes :
- La section limite-t-elle constamment le débit ?
- Son paramètre de fonctionnement atteint-il la limite de conception ?
- Les performances en aval se dégradent-elles lorsqu’elle est surchargée ?
- Une autre section peut-elle traiter davantage de matière sans elle ?
Ce n’est qu’après avoir répondu à ces questions qu’une modernisation des équipements doit être envisagée.
Comment augmenter la capacité d’une usine de transformation des huiles
Une fois le goulot d’étranglement confirmé, quatre approches principales sont possibles.
1. Optimiser les conditions de fonctionnement existantes
Adoptez cette approche lorsque les équipements disposent encore d’une capacité physique disponible.
Examinez :
- débit d’alimentation ;
- température de conditionnement ;
- humidité ;
- épaisseur des flocons ;
- charge de la presse ;
- conditions d’extraction ;
- répartition de la matière.
Il s’agit généralement de la première option à évaluer, car elle ne nécessite pas forcément le remplacement d’équipements majeurs.
2. Éliminer le goulot d’étranglement de la section de préparation
Si le nettoyage, le concassage, le conditionnement ou le floconnage limite le débit d’alimentation, modernisez cette section plutôt que d’augmenter la capacité d’extraction en aval.
Les solutions possibles incluent :
- capacité de floconnage supplémentaire ;
- équipement de conditionnement de plus grande capacité ;
- amélioration de l’alimentation ;
- capacité tampon supplémentaire ;
- amélioration de la répartition des matières.
3. Moderniser l’extraction ou le pressage
Si la préparation en amont peut fournir une alimentation suffisante, mais que l’extraction ou le pressage ne peut pas maintenir des performances stables, évaluez l’équipement principal d’extraction.
Pour l’extraction par solvant, examinez :
- charge de l’extracteur ;
- circulation du solvant ;
- temps de séjour ;
- drainage ;
- température ;
- fines.
Pour le pressage, examinez :
- charge de la presse ;
- stabilité de l’alimentation ;
- conditionnement ;
- charge moteur ;
- évacuation du tourteau.
4. Moderniser la manutention des matières ou les utilités
Si les machines de transformation ont une capacité suffisante, mais que les convoyeurs, les élévateurs, la vapeur, l’électricité ou les systèmes de refroidissement limitent le débit, modernisez le système de support concerné.
L’objectif est d’éliminer le goulot d’étranglement du système, et non simplement d’installer une machine plus grande.
Quand faut-il moderniser les équipements ?
Les équipements ne doivent généralement être modernisés qu’après démonstration du goulot d’étranglement par les données d’exploitation.
Suivez cette séquence de décision :
Les équipements existants peuvent-ils atteindre le débit cible après optimisation des paramètres ?
→ Oui : optimiser le fonctionnement plutôt que de remplacer l’équipement.
→ Non : déterminer si la machine elle-même limite le procédé.
La machine fonctionne-t-elle en continu à sa limite physique ou à proximité de celle-ci ?
→ Oui : évaluer l’utilisation d’équipements de plus grande capacité ou d’équipements en parallèle.
→ Non : examiner l’alimentation en amont, les matières premières, les utilités ou les contraintes en aval.
La modernisation de cette machine créera-t-elle un nouveau goulot d’étranglement ailleurs ?
→ Oui : évaluer l’ensemble de la ligne de production avant de poursuivre.
Cette démarche évite une situation fréquente dans laquelle une machine est modernisée de 150 TPD à 200 TPD alors qu’une autre section reste limitée à 150 TPD.
Erreurs courantes lors de l’augmentation de la capacité d’usine
Augmenter le débit d’alimentation avant d’identifier le goulot d’étranglement
Une alimentation plus élevée peut entraîner une surcharge, un fonctionnement instable, une hausse de l’huile résiduelle et des temps d’arrêt supplémentaires.
Se concentrer uniquement sur la machine principale de transformation
La capacité d’une usine complète de transformation des huiles est déterminée par la section limitante, et pas nécessairement par la machine la plus grande.
Ignorer les variations des matières premières
Les variations d’humidité, de teneur en huile, d’impuretés ou de caractéristiques physiques peuvent modifier le débit pratique.
Remplacer les équipements avant de mesurer les performances
Sans données de production par section, une modernisation peut simplement déplacer le goulot d’étranglement vers une autre partie de l’usine.
Liste de contrôle pour l’audit des goulots d’étranglement de capacité
Avant de décider comment augmenter la capacité d’une usine de transformation des huiles, recueillez les informations suivantes :
| Zone | Données clés |
|---|---|
| Matière première | Type, humidité, teneur en huile, impuretés |
| Préparation | TPH, conditions de conditionnement, qualité des flocons |
| Extraction | TPH, température, huile résiduelle, stabilité de fonctionnement |
| Pressage | Débit d’alimentation, charge moteur, état du tourteau |
| manutention des matériaux | Charge des convoyeurs/élévateurs |
| Utilitaires | Vapeur, électricité, eau de refroidissement |
| Fiabilité | Déclenchements, blocages, temps d’arrêt de maintenance |
| Production réelle | TPD moyen et TPD de pointe |
| Cible | TPD soutenu requis |
La comparaison doit répondre à une question :
Quelle section empêche l’usine de maintenir le débit requis ?
C’est cette section qui doit être prioritaire dans le plan d’amélioration.
Recommandations d’ingénierie
Si une usine de transformation des huiles n’atteint pas sa capacité nominale, ne supposez pas que la machine principale de transformation est sous-dimensionnée. Dans la plupart des cas, la bonne approche consiste à identifier la première section limitante, à la confirmer par des données d’exploitation, puis à déterminer si une optimisation ou une modification des équipements est nécessaire.
Points clés à retenir
- La capacité nominale n’est pas identique à la capacité de production soutenue.
- La préparation des matières premières, l’extraction ou le pressage, la manutention des matières, les utilités et les temps d’arrêt peuvent tous créer des goulots d’étranglement.
- L’huile résiduelle, la charge moteur, la température, le flux de matière et les temps d’arrêt fournissent des indications utiles pour diagnostiquer les problèmes de capacité.
- Les modernisations d’équipements doivent être guidées par l’analyse des goulots d’étranglement plutôt que par la comparaison des capacités nominales des machines.
Recommandation technique
Pour une usine existante, commencez par un audit de capacité section par section fondé sur les données de production et d’exploitation réelles. Pour un nouveau projet, les capacités de préparation, d’extraction ou de pressage, de convoyage, d’utilités et des systèmes en aval doivent être équilibrées dès la conception technique.
L’objectif pratique n’est pas simplement de permettre à une machine de traiter davantage de matière. Il consiste à garantir que l’ensemble de l’usine de transformation des huiles puisse maintenir le débit requis sans créer de nouveaux goulots d’étranglement liés au procédé, à la qualité ou à la fiabilité.
Auteur : Ingénieur procédés, QIE GROUP
FAQ
1. Pourquoi mon usine de transformation des huiles n’atteint-elle pas sa capacité ?
L’usine peut être limitée par les caractéristiques des matières premières, la préparation, l’extraction ou le pressage, la manutention des matières, les utilités ou les temps d’arrêt. Le goulot d’étranglement réel doit être identifié à partir des données de débit et de fonctionnement de chaque section.
2. Pourquoi mon huilerie n’atteint-elle pas sa capacité alors que la machine principale est correctement dimensionnée ?
Une machine principale correctement dimensionnée ne garantit pas la capacité de l’ensemble de la ligne. La préparation en amont, les convoyeurs, les utilités, les systèmes d’alimentation ou les équipements en aval peuvent présenter un débit pratique inférieur.
3. Comment puis-je augmenter la capacité de mon usine de transformation des huiles ?
Identifiez d’abord le goulot d’étranglement. La capacité peut ensuite être augmentée par l’optimisation des paramètres de fonctionnement, l’amélioration de la préparation, la modernisation de l’extraction ou du pressage, l’amélioration de la manutention des matières ou l’extension des utilités.
4. Comment savoir si la section d’extraction limite la capacité ?
Comparez le débit avec la température d’extraction, la charge, les conditions de séjour, la répartition du solvant et l’huile résiduelle. Si les performances d’extraction se dégradent lorsque le débit d’alimentation augmente, la section d’extraction ou la préparation en amont peut limiter le débit.
5. Dois-je remplacer les équipements si mon usine est en dessous de sa capacité nominale ?
Pas automatiquement. Déterminez d’abord si l’équipement lui-même constitue le goulot d’étranglement. Si l’optimisation ne permet pas d’atteindre l’objectif et que la machine fonctionne constamment à sa limite pratique, l’installation d’une machine plus grande ou supplémentaire peut alors être évaluée.