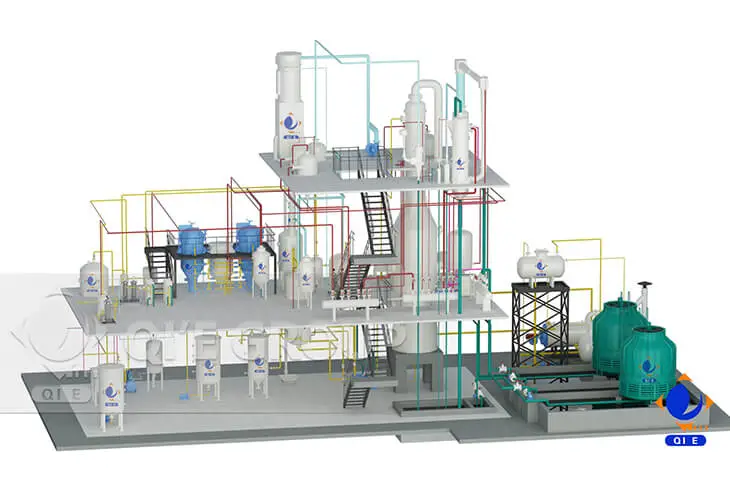
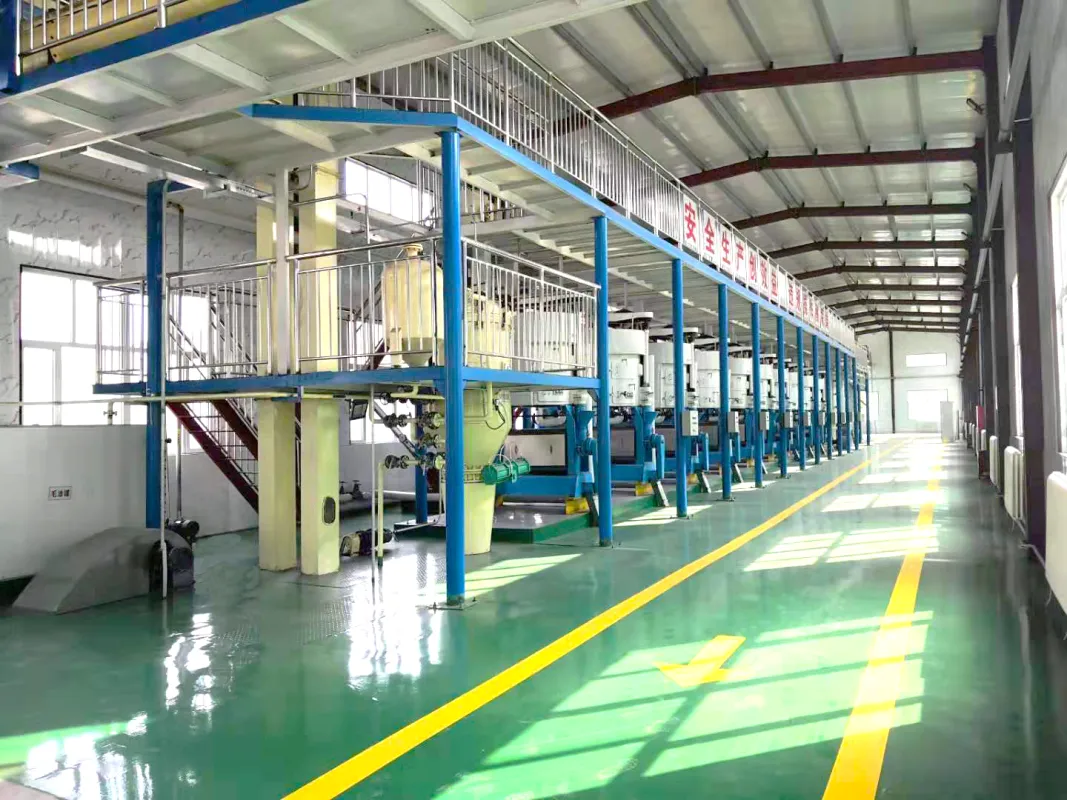
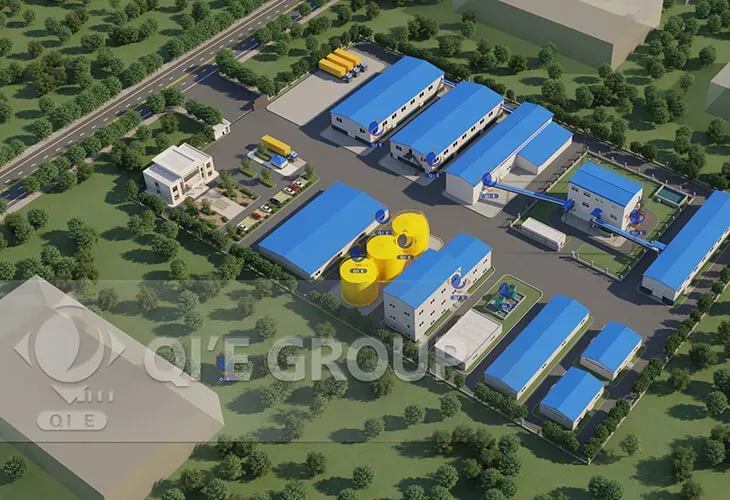
玉米胚芽可通过清理、调质、预处理、机械压榨、必要时的溶剂浸出、毛油澄清及精炼等工序加工成玉米油。适用工艺主要取决于玉米胚芽的含油率、水分、物理特性、目标出油率及加工能力。
在商业化生产中,机械压榨可直接从预处理后的玉米胚芽中提取部分油脂。当需要更高的综合出油率时,可将压榨饼进一步进行溶剂浸出。所得玉米胚芽毛油随后根据最终产品规格进行澄清和精炼处理。
湿法制粉和干法制粉产生的玉米胚芽,其含油率及物理特性可能不同。因此,生产线应基于实际原料检测结果进行设计,而不应为所有项目采用固定工艺。
在选择提取设备前,应完成玉米胚芽分析。原料特性决定预处理要求、潜在产油量及适用的提油路线。
玉米胚芽含油率会因制粉工艺和原料而异。湿法制粉胚芽通常比干法制粉胚芽含油率更高,但在设备选型和产能确定前,应通过实验室检测确认实际数值。
在初步工程设计阶段,应对代表性样品检测以下项目:
这些结果为估算产油量、选择预处理设备及设计提取工艺提供依据。
玉米胚芽预处理旨在为油脂提取创造稳定一致的进料条件。具体预处理顺序取决于胚芽的物理特性及所选择的提取路线。
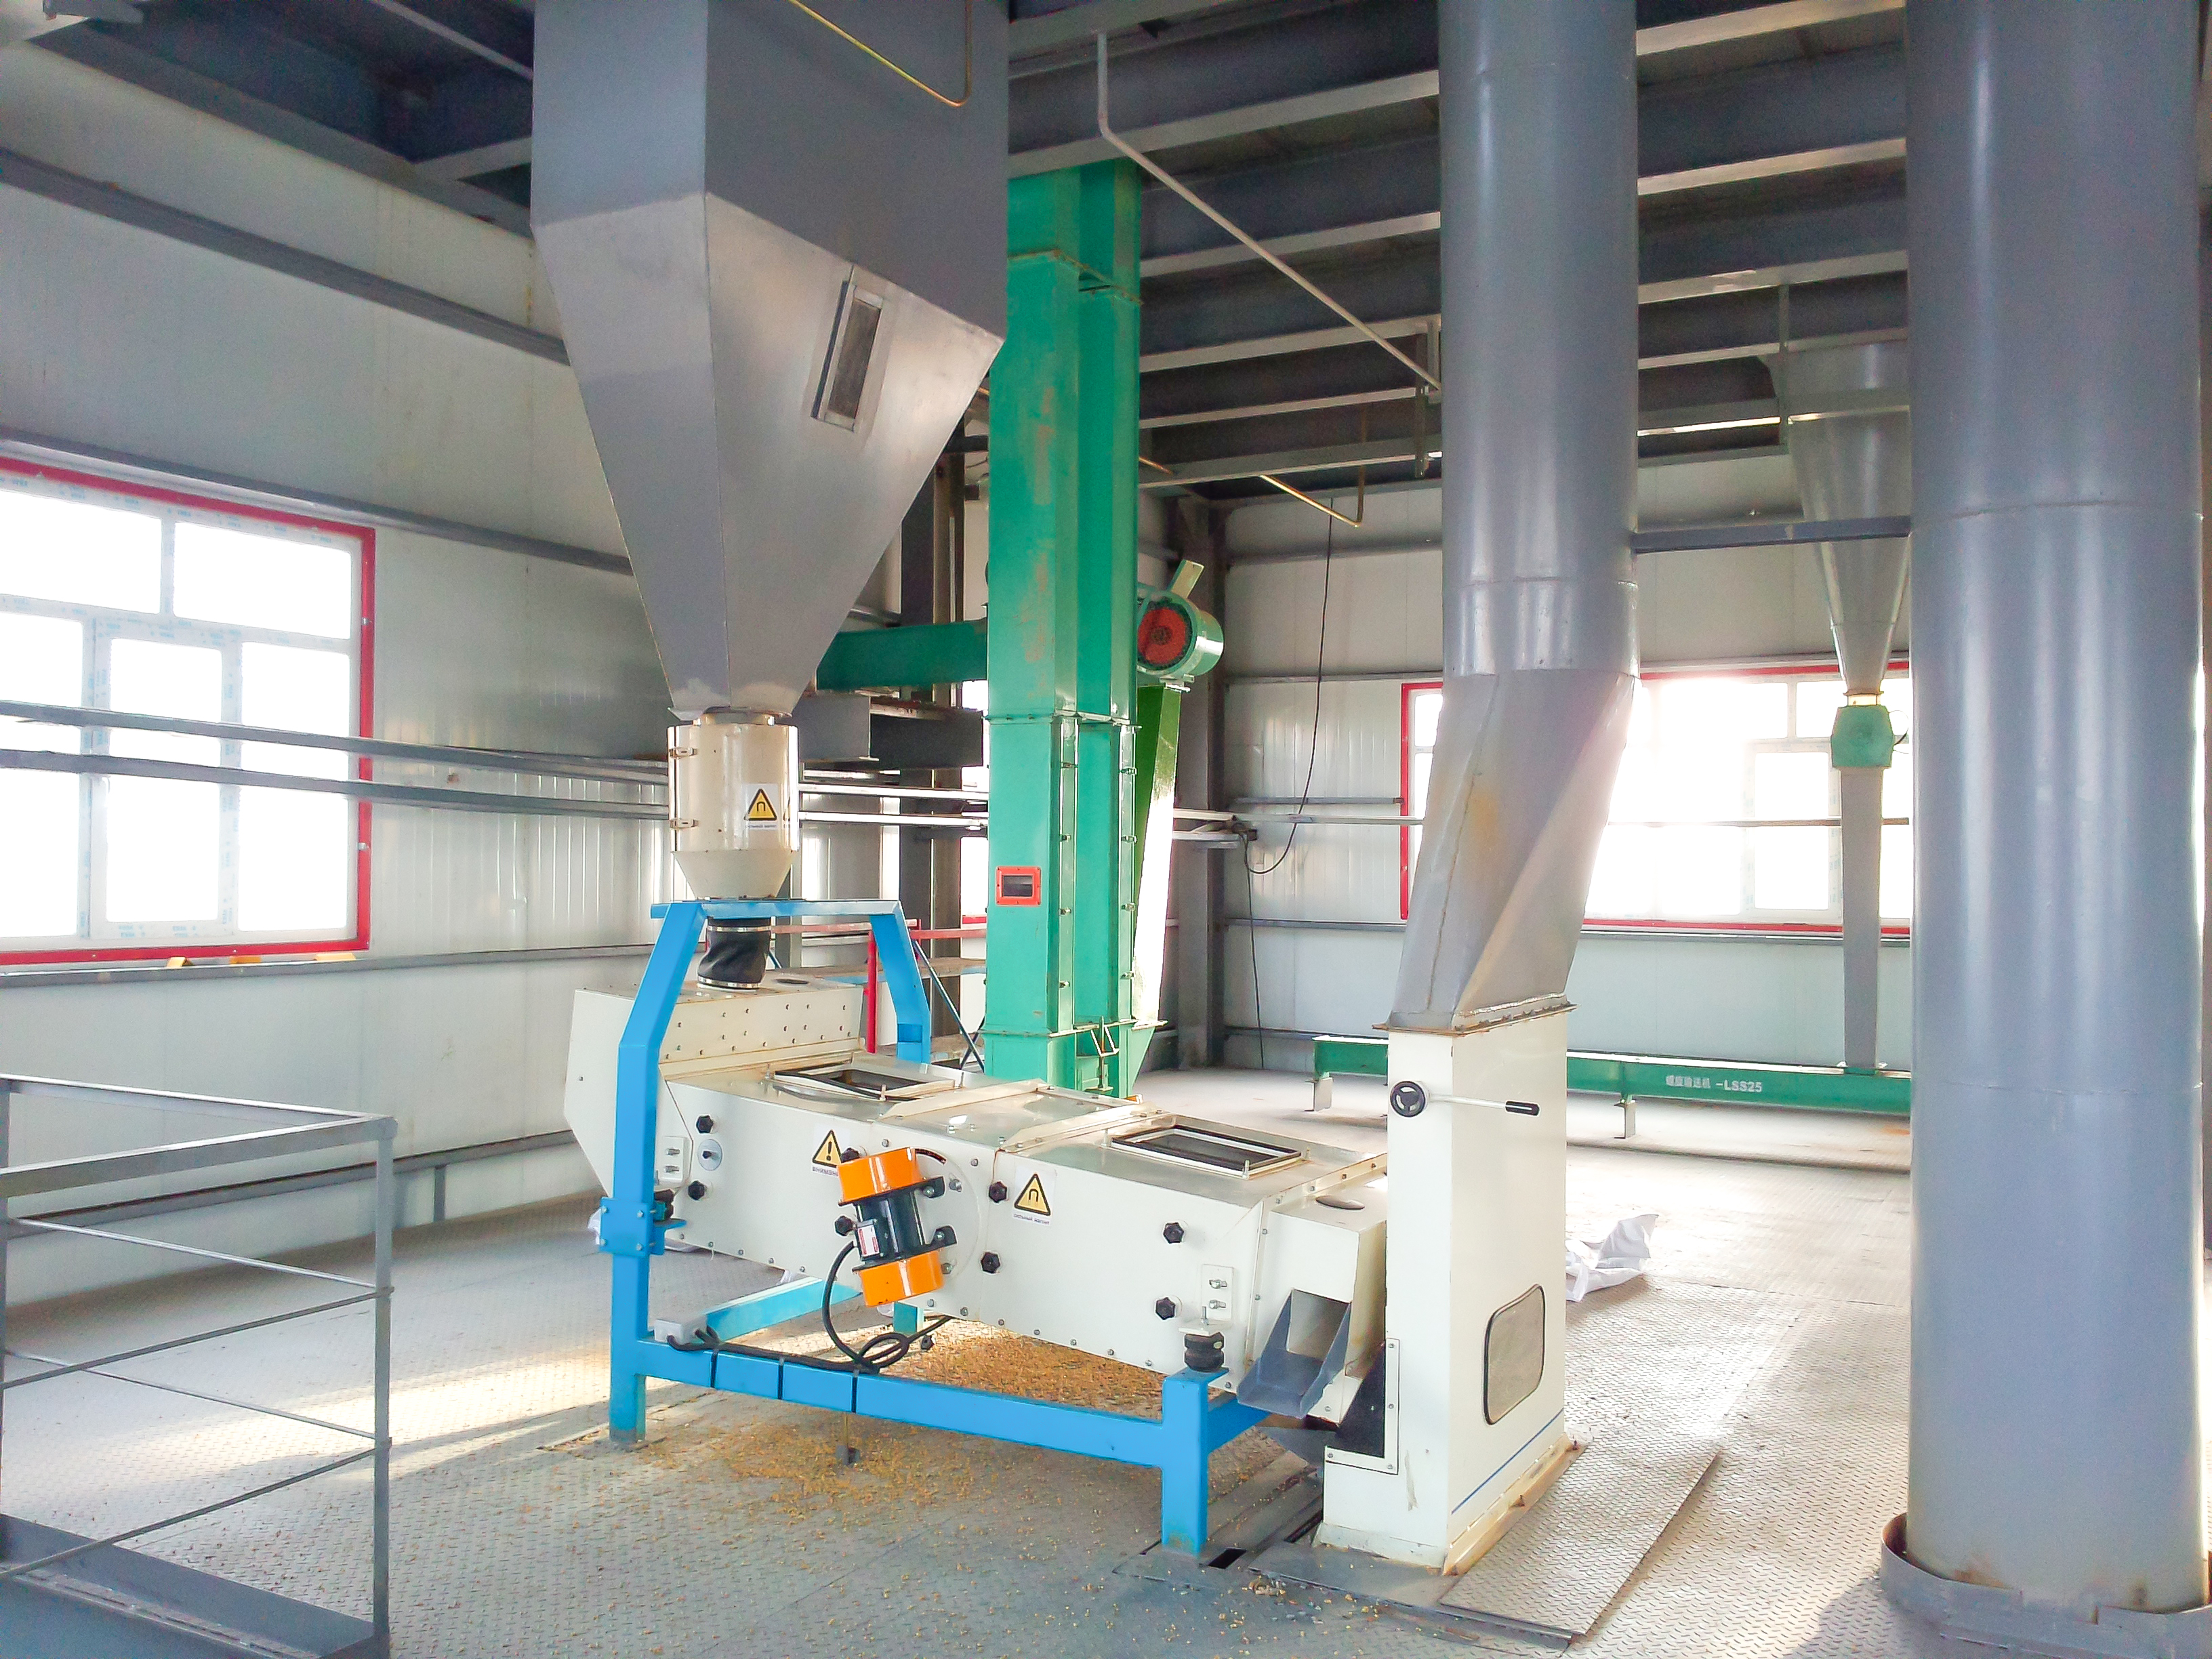
清理用于去除灰尘、石块、金属颗粒及其他杂质等异物。
典型设备包括:
清理系统应根据杂质含量和工厂处理能力进行选型。
水分会影响玉米胚芽在调质和压榨过程中的物理特性。
运行目标取决于:
不应对每条玉米胚芽加工线采用固定水分值。目标水分应通过原料检测和工艺试验确定。
根据原料特性和提取路线,玉米胚芽在压榨前可能需要进行轧胚、粉碎、加热或调质。
其目的是在避免不必要能耗和设备复杂性的同时,形成有利于油脂释放的适宜物理条件。
典型预处理设备包括:
并非每个工厂都需要配置上述所有设备。应根据实际工艺需求配置设备。
商业化玉米胚芽油加工生产线通常采用以下流程:
当需要进一步提高出油率时,工艺可扩展为:
这两种路线的主要区别在于提取阶段的油脂回收程度,以及所需附加设备的数量。
机械压榨采用螺旋榨油机将油脂从预处理后的玉米胚芽中分离出来。
基本流程为:
收集毛油后进行澄清处理。压榨饼可作为下游副产品使用,或评估是否需要进一步提油。
重要运行因素包括:
当仅通过机械压榨即可达到所需出油率时,可考虑采用机械压榨工艺,无需增加溶剂浸出工段。
当需要从压榨饼中进一步回收油脂时,可在机械压榨后配置溶剂浸出工艺。
一般流程为:
溶剂浸出工段通常包括:
由于工厂设计中必须考虑溶剂循环、回收、通风、温度控制及防火防爆措施,溶剂浸出对工艺工程设计提出了更高要求。
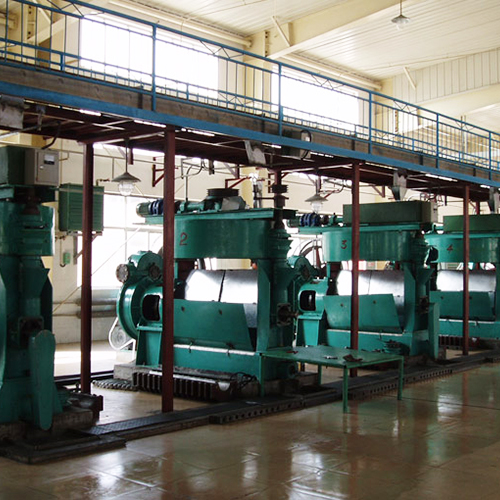
以下情况可考虑机械压榨:
以下情况可考虑预榨加溶剂浸出:
最终选择应基于原料分析、物料平衡、设备性能和项目经济性。
下表对主要提取路线进行初步比较。最终选择仍需结合原料检测和工艺工程设计。
当通过压榨即可达到所需出油率,且项目倾向于采用更简单的提取系统时,应选择机械压榨。
当需要从压榨饼中进一步提油,且项目可支持额外投资、公用工程、过程控制及溶剂安全系统时,可考虑预榨加溶剂浸出。
加工能力不应是决定提取路线的唯一因素。即使两家工厂处理能力相近,因含油率、水分、胚芽结构、残油率和最终产品要求不同,也可能需要不同的工艺配置。
玉米胚芽含油率反映原料中的油脂含量,但并不等同于工厂实际产油量。
初步计算为:
例如,若工厂每天处理100吨玉米胚芽,且胚芽含油率为40%:
100 × 40% = 原料中潜在含油量40吨
实际回收油量会更低,因为部分油脂仍残留在压榨饼中,且提取及后续处理过程中还可能发生其他损失。
简化的产量估算公式为:
例如,假设综合提取回收率为90%:
100 × 40% × 90% = 36吨/天
这是一项初步工程计算,并非保证的生产数据。实际回收率取决于具体玉米胚芽原料、预处理条件、提取设备和运行参数。
因此,不应仅依据含油率来保证生产产量。
设备应根据提取路线、原料特性、工厂产能和最终产品要求进行选择。
仅采用压榨工艺的工厂无需配置溶剂浸出工段。毛油项目也可能不需要完整的食用油精炼生产线。
应将整条生产线作为一个完整工艺系统进行评估。若上游预处理或下游油脂处理成为瓶颈,即使螺旋榨油机标称产能较高,也不能保证整厂实现相同处理量。
玉米胚芽毛油可能含有悬浮固体、水分、磷脂、游离脂肪酸、色素及其他需要处理的组分,以使油品达到所需产品规格。
机械压榨所得油脂通常需要经过澄清工段。
典型方法包括:
其目的是去除悬浮固体并降低下游设备的处理负荷。
具体系统取决于毛油温度、杂质含量和所需质量要求。
若最终产品为食用玉米油,则可能需要进行进一步精炼。
典型工序包括:
实际配置取决于:
提取与精炼应统筹考虑,因为毛油质量会影响下游处理路线及潜在加工损耗。

以下案例为工艺选择的工程示例,并非特定客户项目的宣称。案例说明了不同的玉米胚芽原料和回收目标为何会导致不同的工厂配置。
本示例针对一家与美国玉米制粉业务配套的100吨/天玉米胚芽加工生产线。
目标是采用相对直接的机械提取工艺生产玉米胚芽毛油。
原料与目标:
工艺流程:
螺旋榨油机承担主要提油工序。所得毛油经澄清后储存,压榨饼则单独排出。
用于初步物料平衡计算:
100吨/天 × 40%含油率 = 每天40吨潜在油量
实际毛油产量取决于实现的提取回收率及工艺损耗。
当机械压榨能够达到所需回收率,且项目不要求最大限度回收压榨饼中的油脂时,可评估采用此配置。
主要工程核查项目包括:
本示例针对一座250吨/天玉米胚芽加工厂,其设计重点是实现较高的综合出油率。
该工艺采用机械预榨,再对压榨饼进行溶剂浸出。
工艺流程:
螺旋榨油机先提取部分油脂,随后将所得压榨饼送入溶剂浸出工段,以进一步回收油脂。
附加设备包括:
是否采用该配置不应仅根据产能决定,主要考虑因素包括:
该示例说明,即使两座玉米胚芽工厂均具备商业化规模,也可能采用不同的提取路线。
可能原因包括:
在调整螺旋榨油机配置前,应检查原料质量和压榨饼残油率。
较高的残油率可能表明机械压榨未达到所需回收率。
评估应涵盖:
进料速度波动可能由原料特性不一致、储存出料不畅或输送能力不足造成。
应结合检查预处理和物料输送系统。
水分、杂质、FFA 及操作条件的变化均可能影响毛油质量。
监测原料和毛油参数有助于判断问题源于原料处理、提取环节还是油脂分离环节。
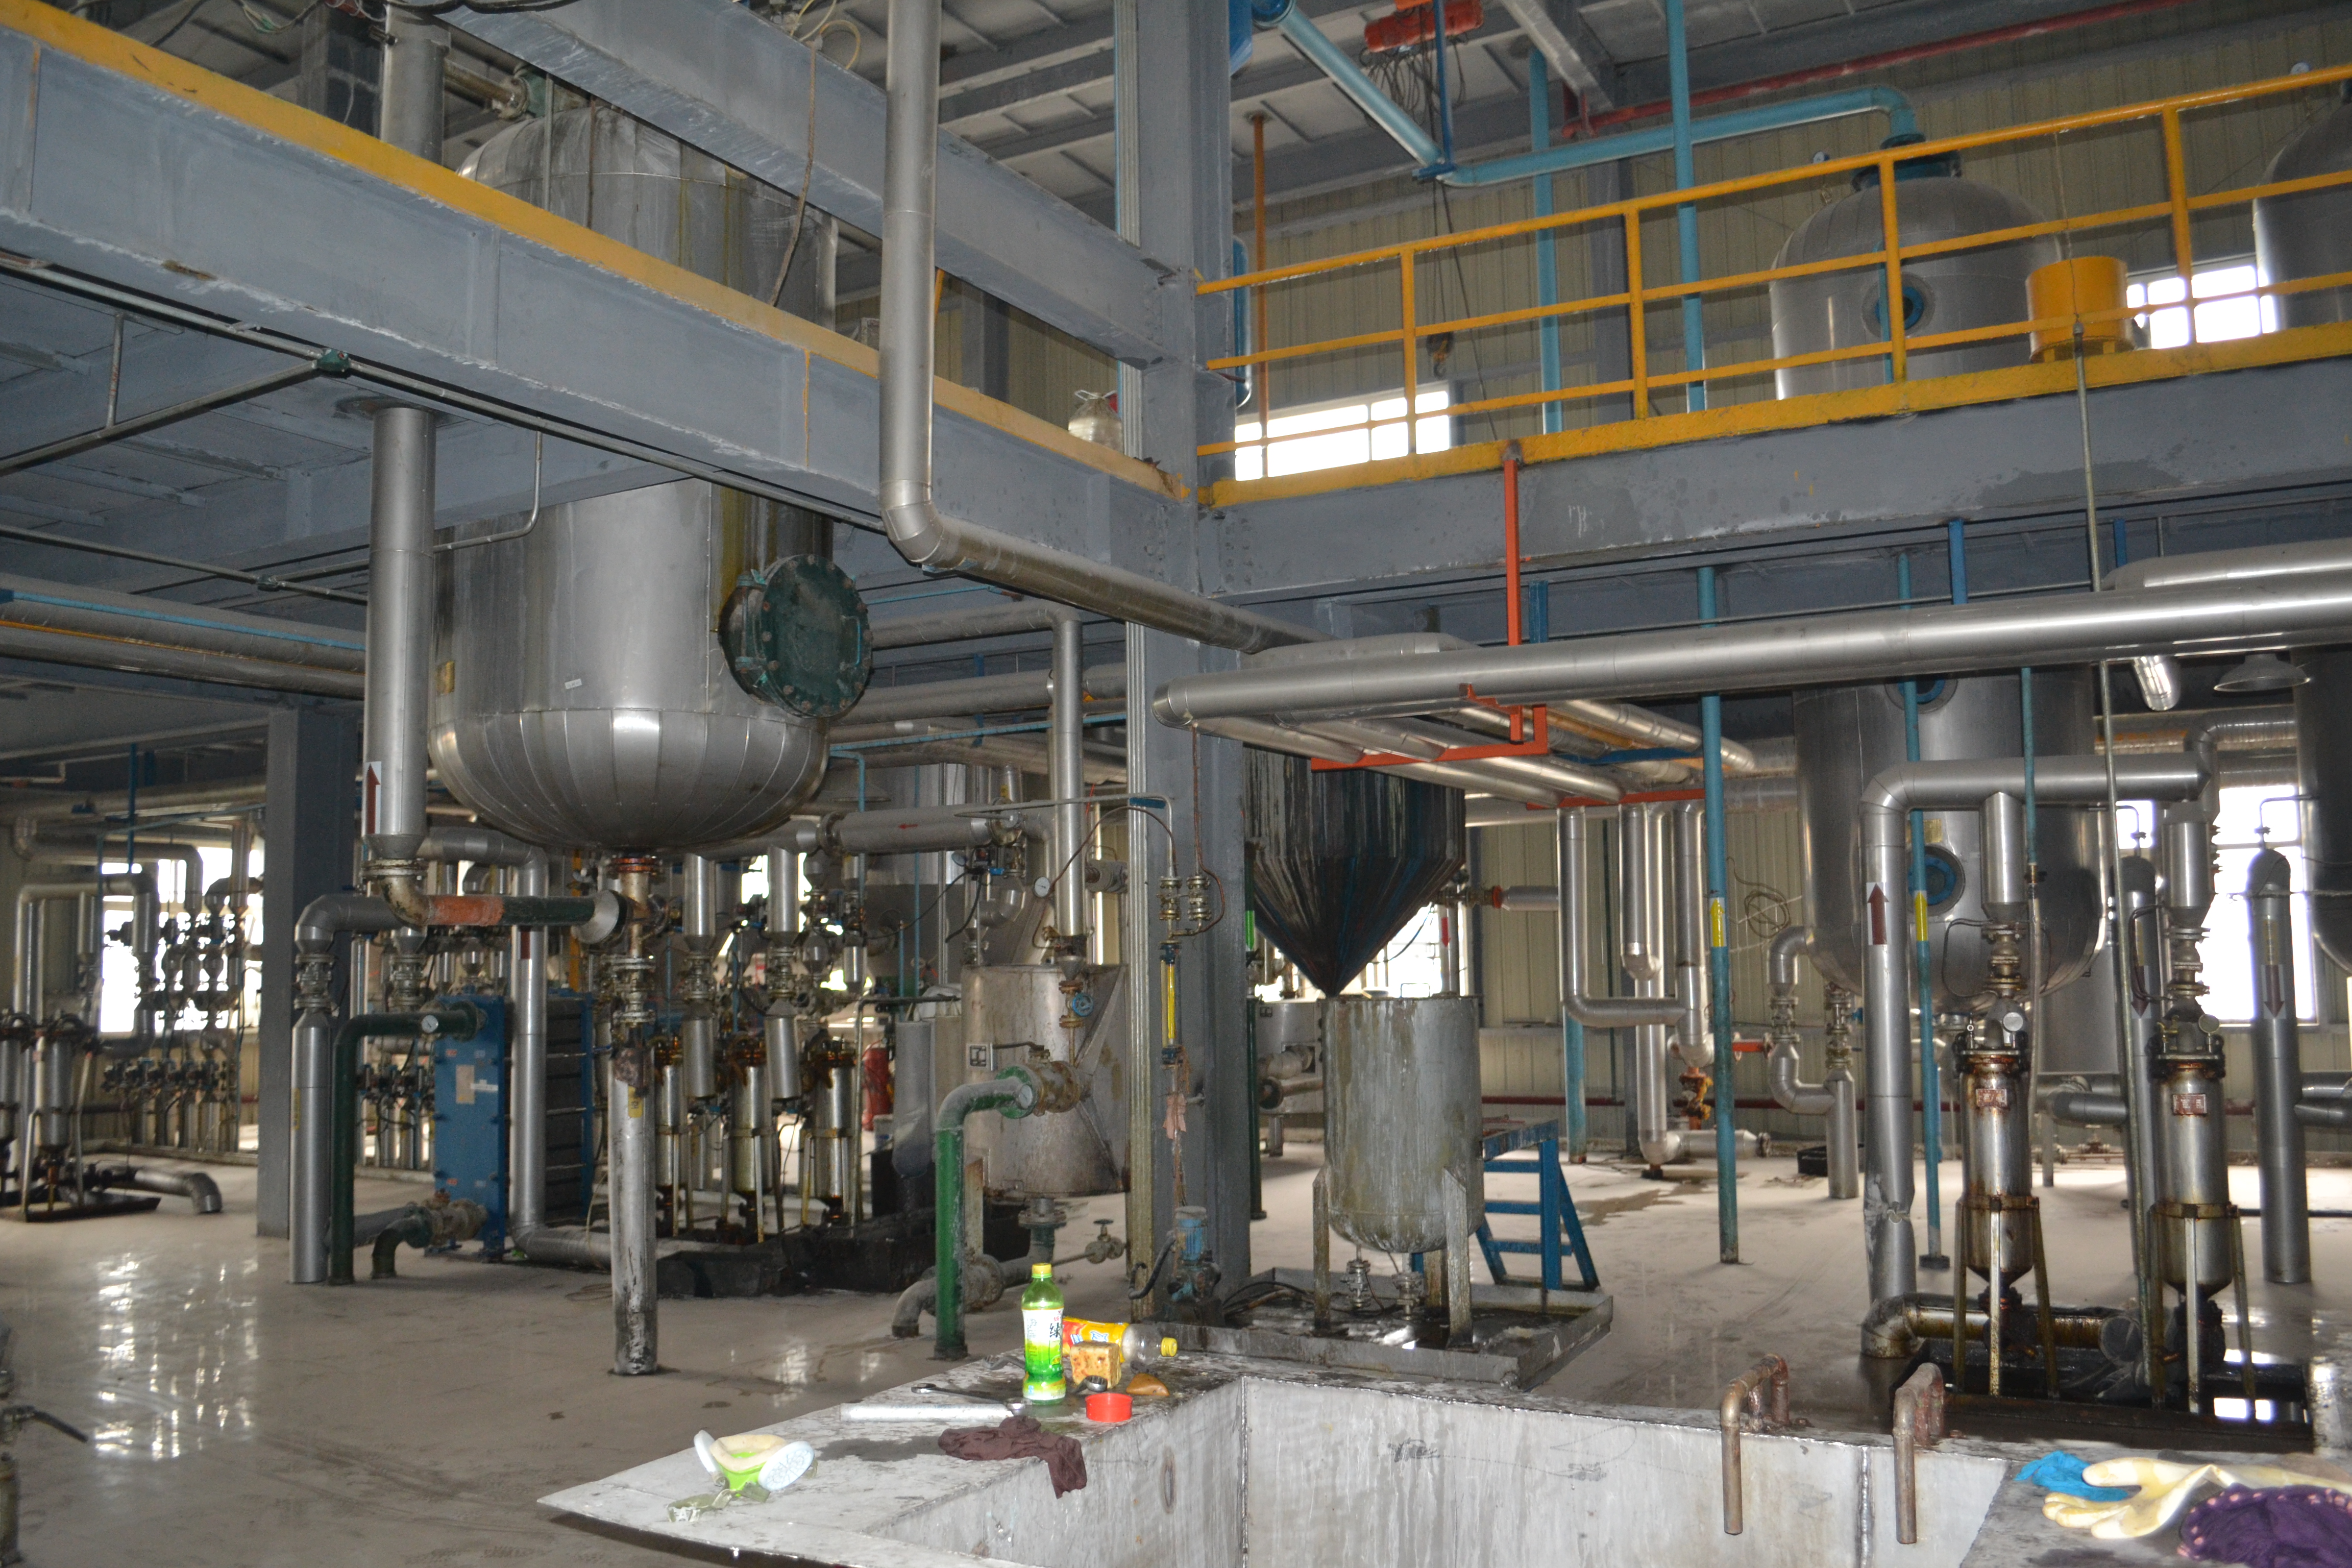
生产线应根据原料和生产要求进行选择,而不应仅依据单台设备的标称产能。
工厂产能应与实际可供应的玉米胚芽数量相匹配。
在选择100吨/天、200吨/天或更大规模生产线前,应确认:
如果可获得的玉米胚芽供应量无法支持设备处理量,更大的设备并不一定能提升项目效益。
投资需求受到螺旋榨油机以外多项因素的影响。
主要因素包括:
因此,应比较完整工艺配置,而不应仅比较单台设备价格。
在最终确定设备选型前,采购方应提供:
这些参数可帮助供应商根据实际项目条件制定工艺流程、设备清单、产能计算及物料平衡。
玉米胚芽可通过机械压榨或预榨加溶剂浸出的联合工艺加工成玉米油。适宜配置取决于原料特性、加工能力、所需出油率和最终产品规格。
对于实际工厂设计:
关键设计依据为:
原料分析 + 日处理量 + 提取目标 + 最终产品规格
这些参数是选择玉米胚芽油加工设备及确定适宜工艺配置的基础。
作者:企鹅集团 工艺工程师
玉米胚芽油可通过机械压榨、溶剂浸出或两者结合的工艺进行提取。机械压榨采用螺旋榨油机,而溶剂浸出可从预处理原料或压榨饼中进一步回收油脂。
典型设备包括清理设备、预处理及调质设备、螺旋榨油机、毛油澄清设备和储油罐。当需要联合提取工艺时,还需增加浸出器和溶剂回收系统。
不一定。当机械压榨能够达到所需出油率时,仅采用压榨即可。需要进一步提高油脂回收率时,可考虑采用溶剂浸出。
产油量取决于胚芽含油率和实际提取回收率。初步计算公式为:
实际产量应通过原料检测和工艺设计确认。
应从玉米胚芽来源、含油率、水分、每日可供应量、所需加工能力、目标出油率及最终产品规格入手。这些因素决定预处理、提取及下游设备的配置。
 棉籽油生产线 机械压榨与溶剂浸出棉籽油 如何选择棉籽油生产线 最佳棉籽油加工工艺
椰子油生产线 椰子油生产线成本 椰子油工厂投资成本 椰干油加工设备 椰子油浸出工厂
菜籽油溶剂萃取厂的残油率 冷榨菜籽油与热榨菜籽油的选择 带溶剂回收功能的集成式菜籽油加工生产线
食用油生产线成本 食用油生产线价格 食用油加工厂成本
石油加工技术 食用油加工技术 植物油加工技术 石油开采技术