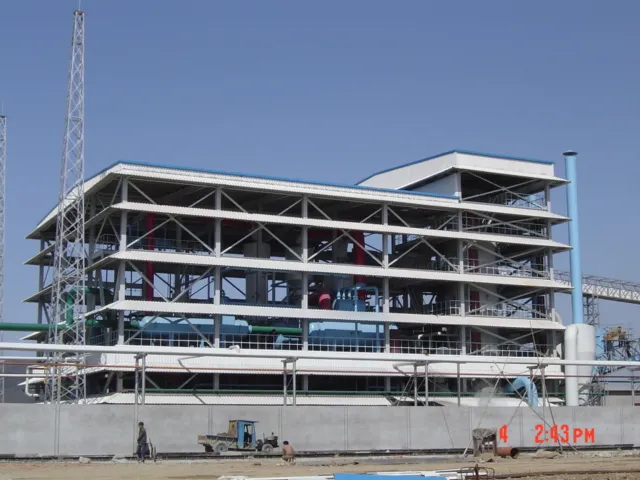
油脂加工厂中的油脂加工损失发生在哪里?
油脂加工损失应根据完整的物料流进行评估,而不能只关注主要提油设备。
实用评估流程如下:
在每个环节,工厂都应比较理论可获得油脂量与实际回收油脂量。
1. 原料预处理损失
如果含油物料在提油开始前随清理废料、壳皮、细粉或其他废弃物料被不必要地排出,就会造成油脂损失。
清理、脱壳、破碎、轧胚、蒸炒和干燥等工序也会影响进入提油段物料的状态。预处理不当会降低油脂释放效率,并增加饼粕中残留的可回收油脂量。
主要检查项目包括:
- 随清理或脱壳废料排出的含油物料
- 预处理过程中产生过多细粉
- 颗粒粒度或胚片厚度不均匀
- 压榨或浸出前水分不正确
- 训练不足
- 进料条件不稳定
目标并非消除所有工艺残渣,因为部分分离是必要的。目标是防止可回收油脂不必要地离开有效工艺物流。
对于大豆加工,FAO 技术指南指出,豆片过度破碎会增加毛油中的细小固体杂质,并影响油脂回收率。这说明预处理应被视为整体油脂损失控制系统的一部分,而非独立的准备工序。
2. 提油损失
提油段通常是控制油脂加工损失最关键的环节之一,因为提油后压榨饼或粕中仍可能残留可测量的油脂。
在机械压榨中,提油性能取决于多个因素的协同作用:
单纯提高压力并不一定能减少损失。压力过高可能增加能耗、温度、机械磨损或细粉产生,却无法带来与之相匹配的出油率提升。
FAO 大豆加工技术指南表明,在所述应用条件下,螺旋压榨后的饼粕残油率约为 3%–5%。可接受的残油水平取决于原料、提取技术和工艺配置,因此该数值不应被视为通用目标。
因此,首先应提出的问题是:
有多少可回收油脂正随饼粕离开工厂?
有用的测量数据包括:
- 进厂原料含油量
- 榨机进料含油量
- 榨机进料的水分和温度
- 压榨饼或粕中的残油量
- 实际毛油回收率
- 其他主要排出物流的含油量
如果饼粕残油高于预期,应在更换榨机之前先查明原因。
可能原因包括:
- 原料预处理不佳
- 水分不准确
- 调质不足
- 进料速度过高
- 压力调节不正确
- 螺旋轴或榨笼部件磨损
- 物料进料不稳定
这对于设备采购评估尤为重要。新的榨油机并不能自动解决由上游预处理不当或运行条件错误导致的提油损失。
在进行改造前如何测量油脂加工损失
油脂加工损失控制的第一步,是建立基本的油脂平衡。
对于简化的提油段:
该平衡有助于识别最大的可回收损失是发生在提油、分离、精炼还是物料输送环节。
例如,如果压榨饼含油量异常偏高,应首先重点检查预处理和提油条件。如果饼粕残油处于预期范围内,但油泥或分离固体物中含有大量油脂,则应更加关注分离系统。
实用的损失评估应比较以下项目:
| 损失控制点 | 测量内容 | 反映的问题 |
|---|---|---|
| 原料 | 含油量 | 潜在可获得油脂 |
| 预处理 | 废弃物流中的含油物料 | 预处理损失 |
| 榨机进料 | 水分、温度、进料速度 | 提油条件 |
| 压榨饼/粕 | 残油 | 提油损失 |
| 毛油 | 油脂和固体物 | 分离性能 |
| 油泥/固体物 | 含油量 | 可回收分离损失 |
| 成品油 | 油脂回收率和产量 | 整体工艺结果 |
关键原则是:
测量排出物流的含油量,而不仅仅是废弃物重量。
少量废弃物若油脂浓度很高,也可能代表显著的经济损失。
如何计算可回收油脂损失
可通过简单计算识别最需要优先关注的排出物流:
对于完整工厂评估,还应结合进厂原料含油量和实际油脂回收率。
目的不是得出一个看似精确的理论数字,而是识别最大的可回收油脂损失,并确定解决方案是工艺调整、维护、设备改造还是更大规模的工艺升级。
如何降低主要工艺环节的油脂加工损失
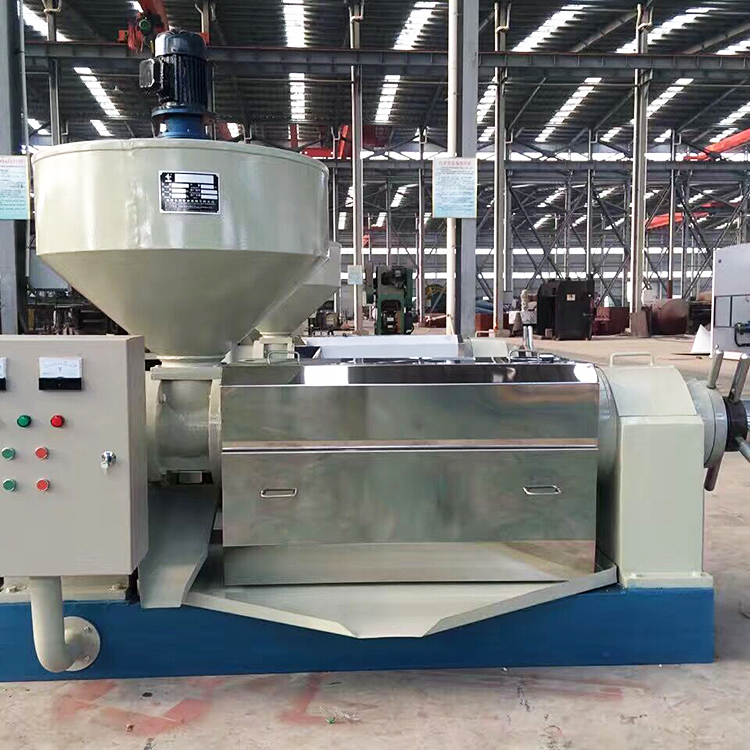
确定最大损失点后,优化工作应聚焦于该具体工艺环节。
优化原料预处理
稳定一致的进料物料可为提油设备提供更稳定的运行条件。
对于压榨工厂,重要变量包括:
- 水分
- 颗粒粒度或胚片质量
- 调质温度
- 调质时间
- 进料均匀性
- 物料在清理机和脱壳机中的损失
预处理段还应与所需工厂产能相匹配。尺寸不足的清理机、轧胚机、蒸炒锅或输送机,可能造成进料状态不稳定,进而影响后续提油性能。

优化螺旋榨油机运行
对于机械提油,应监测进料状态与榨机性能之间的关系,而不是孤立地调节压力。
一个实用的运行顺序是:
如果残油增加,应确定变化是否与进料预处理、水分、处理量、榨机参数或设备磨损有关。
磨损的螺旋部件、榨笼及其他关键部件会逐渐改变压缩曲线并降低提油效率。因此,定期检查通常比立即更换设备更合适。

控制进料速度
即使设备仍在运行,过量进料也可能增加油脂加工损失。
当榨油机或浸出器超过稳定运行范围时,物料分布和停留时间可能发生变化。此时提油效率可能下降,而每小时处理量表面上却有所提高。
因此:
工厂应评估预处理、提油、澄清、过滤、精炼、输送和储存系统能否在所需处理量下协同稳定运行。
目标并非仅追求最大处理量。
目标是在稳定运行条件下实现最大可回收油脂量。
如何控制澄清和分离过程中的油脂损失
并非所有油脂加工损失都发生在提油环节。压榨或溶剂浸出后,可回收油脂仍可能随油泥、悬浮固体、废弃物料或其他分离物流离开有效生产流程。
因此,澄清与分离是整体油脂回收的重要组成部分。
主要检查指标包括:
- 排出固体物的含油量
- 油泥含油量
- 毛油含固量
- 过滤性能
- 沉降或离心分离效率
- 二次物流中的油脂回收量
如果提油性能已稳定,但总体油脂回收率仍低于预期,则应在更换提油设备前先检查分离段。

识别固体物流中的夹带油脂
油脂随固体物排出会造成直接的回收损失。
例如,若毛油中含有过多细小颗粒,会增加下游分离难度。如果这些固体物带走大量油脂,即使提油设备本身运行正常,工厂仍会损失可回收油脂。
因此,评估应同时关注:
仅测量油泥或固体物重量,无法反映实际经济损失。
评估澄清和过滤性能
澄清和过滤应在去除不需要的固体物的同时,尽可能保留更多可回收油脂。
分离不佳可能由以下原因造成:
- 进入分离段的固体物过多
- 沉降不足
- 运行条件不正确
- 分离能力不足
- 过滤性能不佳
- 物料流不稳定
如果分离系统相对于提油段能力不足,提高提油能力可能增加下游油脂损失,而不是改善整体回收率。

如何控制精炼过程中的油脂损失
精炼用于去除毛油中的杂质,但部分油脂可能随分离物料离开有效产品物流。
主要精炼阶段可能包括:
根据工艺不同,油脂可能随以下物料被带走:
- 胶质
- 皂脚
- 废白土
- 过滤残渣
- 其他分离物料
因此,目标不仅是去除杂质,还应在满足产品质量要求的同时,将油脂加工损失控制在可接受范围内。
操作人员应监测主要精炼副产品的数量和含油量。
例如,皂脚或废白土含油量异常偏高,可能表明工艺条件、分离效率、过滤或设备运行存在问题。
因此,仅凭精炼油产量不足以评价精炼性能。
更合理的评估应比较:

为什么提高工厂产能可能增加油脂加工损失
提高生产能力并不一定会减少损失。
在某些情况下,提高进料速度反而会增加油脂加工损失,因为工厂不同环节不再处于稳定加工范围内运行。
例如,如果提油段完成升级,但澄清或过滤能力未同步提升,增加的物料可能会使下游分离系统过载。
工厂可能因此实现:
而不是:
在评估油脂加工厂升级时,这一区别非常重要。
产能评估应考虑完整加工链:
- 预处理
- 浸出
- 澄清
- 过滤
- 精炼
- 输送
- 贮存
最薄弱的环节可能决定整条生产线实际的高效产能。
额定产能与高效产能
设备规格通常会提供额定处理能力。然而,设备在维持稳定油脂回收率条件下可运行的产能可能更低。
因此,采购决策应区分:
若工厂仅依据主榨机或浸出器的额定产能进行设计,工艺其他环节可能出现瓶颈。
对于新建工厂,应在工艺设计阶段实现产能平衡。
对于现有工厂,在提高进料速度之前,应首先确定限制油脂回收率的环节。
如何判断需要工艺优化还是设备升级
设备更换应以测量诊断为基础。
实用的决策流程为:
这样可避免不必要的资本支出。
何时仅需工艺调整
在以下情况下,工艺优化可能已足够:
- 现有设备尺寸配置合理
- 机械部件仍处于良好状态
- 损失会随运行条件显著变化
- 进料预处理不稳定
- 操作人员未在推荐运行范围内操作
- 分离条件控制不当
在这些情况下,更换设备未必能解决实际原因。
例如,若压榨饼残油因进料水分不正确而增加,在未纠正进料状态的情况下更换榨油机,可能只能带来很小的改善。
何时应考虑设备升级
当工艺条件已优化后损失仍然较高时,设备升级就更具合理性。
典型迹象包括:
- 饼粕残油持续高于工艺目标
- 提油设备无法在所需处理量下维持稳定性能
- 分离设备造成过多油脂夹带
- 关键部件磨损严重,维修不经济
- 现有设备能力不足
- 上下游产能匹配不佳
- 当前工艺配置在结构上限制油脂回收率
升级应针对具体损失源。
例如:
| 观察到的损失 | 首要工程关注点 |
|---|---|
| 饼粕残油高 | 预处理和提油 |
| 油泥含油量高 | 澄清和油脂回收 |
| 分离固体物含油量高 | 固液分离 |
| 精炼损失过高 | 精炼条件和副产品分离 |
| 损失随处理量提高而增加 | 完整工艺产能平衡 |
与仅仅因为工厂损失较高就更换整条生产线相比,该方法更具实用价值。
如何验证油脂加工损失是否已降低
优化效果应通过变更前后的实测运行数据进行验证。
比较应在原料和运行条件基本相近的情况下进行。
至少应记录:
| 指标 | 优化前 | 优化后 |
|---|---|---|
| 原料处理量 | 实际数值 | 实际数值 |
| 原料含油率 | 化验数值 | 化验数值 |
| 饼粕残油 | 化验数值 | 化验数值 |
| 毛油回收量 | 实际数值 | 实际数值 |
| 主要废弃物流中的油脂 | 化验数值 | 化验数值 |
| 精炼油产量 | 实际数值 | 实际数值 |
| 能源消耗 | 实际数值 | 实际数值 |
最重要的比较不只是废弃物量是否减少。
核心问题是:
离开有效生产流程的可回收油脂量是否减少?
使用含油量,而非仅使用废弃物重量
废弃物重量可能具有误导性。
少量高残油废弃物造成的经济损失,可能大于大量低含油废弃物。
因此:
该计算有助于根据回收潜力对不同损失物流进行排序。
对于正在运行的工厂,应在具有代表性的时间段内收集测量数据,而不应仅依赖一个生产班次。原料含油量、水分、处理量和运行条件都可能变化,并影响结果。
油脂加工损失控制实用检查清单
在诊断现有工厂时,可使用以下检查清单:
| 观察到的问题 | 首要检查因素 | 可能采取的措施 |
|---|---|---|
| 饼粕残油高 | 进料状态和提油运行 | 优化预处理和提油 |
| 油脂回收率不稳定 | 进料速度和物料状态 | 稳定进料和调质 |
| 油泥含油量高 | 分离效率 | 改善澄清或油脂回收 |
| 分离固体物含油量高 | 固液分离 | 检查分离性能 |
| 精炼损失过高 | 精炼条件和副产品 | 优化精炼参数 |
| 扩产后损失增加 | 工艺平衡 | 匹配上下游产能 |
| 优化后损失仍高 | 设备能力 | 评估改造或升级 |
该检查清单的目的是将观察到的损失与最可能需要开展的工程调查联系起来。
不应将其作为实验室分析或完整工艺审核的替代方案。
设备升级前应准备哪些数据?
在询购新的榨油机、浸出器、分离系统或完整加工生产线之前,采购方应准备足够的运行数据,以便设备供应商或工艺工程师识别实际瓶颈。
最有价值的信息包括:
- 含油原料类型
- 原料含油率
- 所需加工能力
- 当前实际处理量
- 现有提油方式
- 当前设备产能
- 饼粕残油
- 油泥和主要固体物流的含油量
- 当前毛油回收率
- 当前精炼油产量
- 目标产能
- 目标出油率
- 现有工艺配置
这些信息有助于判断需求属于:
而不是直接指定一条全新的完整生产线。
对于采购团队而言,这一区分能够显著提高设备询盘的技术质量。
降低油脂加工损失的决策框架
实用方法可概括如下:
- 发现损失
测量主要排出物流中的含油量。
- 定位损失
确定最大的可回收损失发生在预处理、提油、分离、精炼还是物料输送环节。
- 检查运行条件
检查水分、温度、进料速度、压力、调质及其他相关参数。
- 检查设备
检查磨损、产能、运行状态和工艺兼容性。
- 优化
在进行重大资本投入前,先纠正已识别的工艺问题。
- 重新测量
比较优化前后油脂回收率及排出物流含油量。
- 必要时升级
如果现有配置无法达到所需回收率或产能,则评估设备改造或工艺升级。
与仅根据生产量判断设备性能相比,这一流程可为决策提供更可靠的依据。
要点总结
- 油脂加工损失可能发生在预处理、提油、分离、精炼和物料输送环节。
- 应通过含油量测量和物料平衡数据识别最大的可回收损失。
- 为减少油脂加工损失,应在更换设备前先优化工艺条件。
- 为减少油脂生产损失,工厂应监测随饼、粕、油泥、固体物和精炼副产品排出的油脂。
- 如果上下游设备未得到合理平衡,提高处理量可能增加损失。
- 设备升级应针对具体损失源,而不应仅仅提高设备产能。
- 购买新设备前,采购方应提供原料、产能、回收率、残油和现有设备等数据。
- 有效的油脂加工损失控制取决于测量、诊断、优化和验证。
关于油脂加工损失的常见问题
1. 油脂加工损失的主要原因是什么?
主要原因包括油脂提取不完全、压榨饼或粕残油高、油脂随油泥或固体物流被带走、精炼损失、物料泄漏、进料不稳定,以及各加工环节之间协调不佳。
第一步是确定哪个排出物流含有最多的可回收油脂。
2. 油脂加工厂如何降低提油过程中的油脂损失?
首先检查原料预处理、水分、调质、进料速度、提油条件和设备状态。
对于机械压榨,压榨饼残油是衡量提油性能的重要指标。
如果工艺优化后残油仍然较高,工厂应进一步评估榨油机产能、配置或机械状态是否限制了油脂回收。
3. 提高工厂产能能减少油脂加工损失吗?
未必。
如果提油、澄清、过滤或精炼段无法高效处理增加的物料,提高处理量反而可能增加油脂加工损失。
因此,应根据完整加工生产线评估产能,而不能仅依据单台设备的额定产能。
4. 何时应更换设备以减少油脂生产损失?
当工艺优化和维护无法将油脂损失降至所需运行目标范围内时,应考虑更换设备。
典型迹象包括:
- 饼粕残油持续偏高
- 分离固体物中油脂夹带过多
- 在所需处理量下性能不稳定
- 设备磨损严重
- 设备产能不足
- 工艺配置在结构上限制油脂回收率
更换设备应针对已识别的损失源。
5. 工厂如何测量降损措施是否有效?
在运行条件基本相近的情况下,比较改进前后的油脂回收率。
有用的测量数据包括:
- 原料含油率
- 处理量
- 饼粕残油
- 油泥和主要废弃物流的含油量
- 毛油回收率
- 精炼油产量
- 能源消耗
最重要的指标是:离开有效生产流程的可回收油脂是否减少。
6. 对油脂加工厂而言,更高处理量是否始终更好?
不一定。
只有当完整生产系统能够保持稳定油脂回收率时,更高处理量才具有价值。
工厂应评估:
而不应只看处理量。
如果增加进料导致更多可回收油脂在饼粕、油泥或精炼副产品中流失,则更高处理量并不代表工厂性能真正提升。
7. 买方在申请油脂加工设备方案时应提供哪些信息?
为进行准确的技术评估,买方应提供:
- 原料类型
- 原料含油率
- 要求产能
- 当前实际处理量
- 现有提油方式
- 现有设备配置
- 饼粕残油
- 主要废弃物流的含油量
- 当前油脂回收率
- 目标产能
- 目标出油率
这些信息使设备供应商或工艺工程师能够判断项目需要工艺优化、设备改造、增加回收设备还是更大规模的工艺升级。
最终工程观点
油脂加工损失应被视为可测量的工艺工程问题,而不仅仅是设备性能问题。
最实用的方法是:
- 测量主要排出物流中的油脂损失。
- 识别最大的可回收损失。
- 检查导致该损失的工艺条件。
- 检查设备状态和产能。
- 在可能的情况下优化现有工艺。
- 调整后再次测量油脂回收率。
- 只有当现有配置无法满足所需回收率或产能时,才升级设备。
对于新建油脂加工厂,应从工艺设计初期就纳入这一方法。预处理、提油、分离、精炼和物料输送的产能应作为一个集成系统进行设计。
对于现有工厂,同样的方法有助于确定最合适的解决方案是工艺调整、设备改造、产能平衡还是工艺升级。
核心原则始终是:
在选择解决方案之前先测量损失。
这可为控制油脂加工损失、减少不必要资本支出和提高可回收油脂产量提供更可靠的依据。