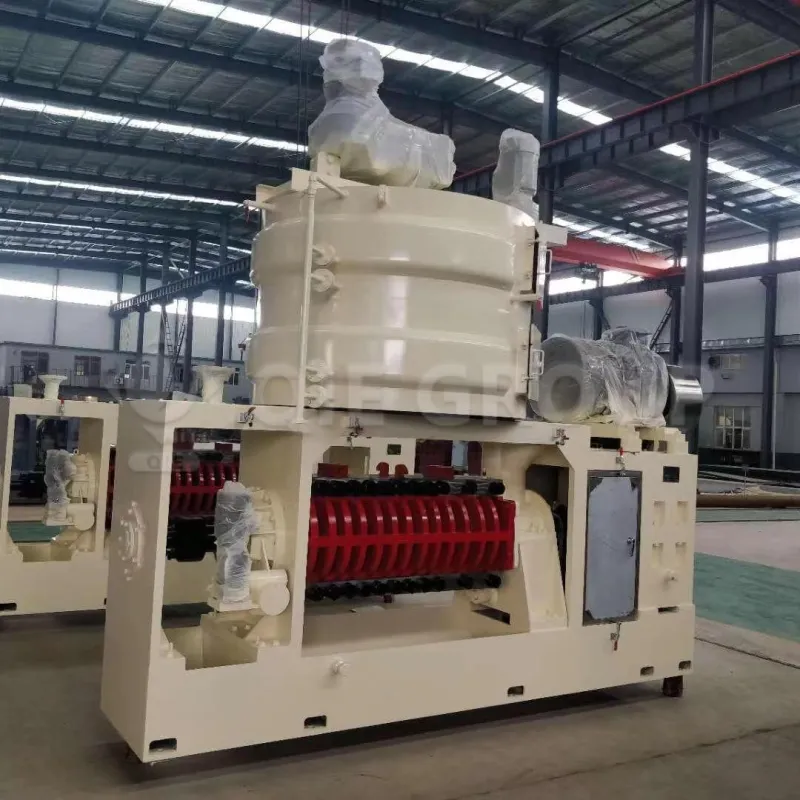
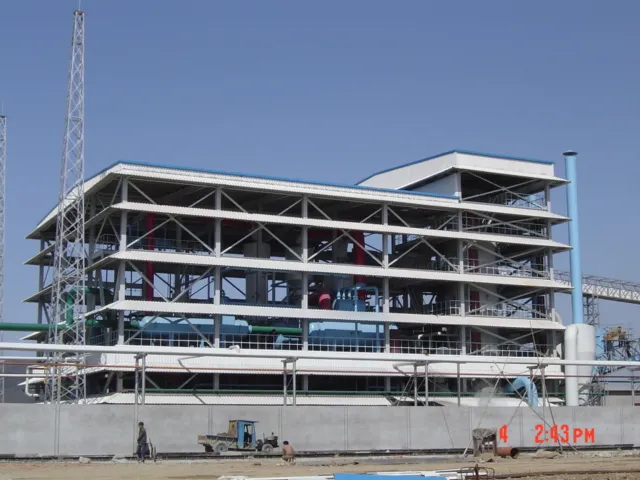
对于商业化工厂而言,出油效率应从完整工艺流程进行评估,而非仅依据单台设备。关键指标包括粕或压榨饼中的残油率、实际处理能力、油脂回收率、能耗、适用情况下的溶剂消耗量以及最终油品质量。
实际目标是使原料、预处理、提取方法、设备能力和操作条件相互匹配,从而让整个系统在油脂回收率、处理量、能耗和产品质量之间实现稳定平衡。
影响出油效率的主要因素有哪些?
影响出油效率的主要因素可分为六个方面:
| 因素 | 重要性 |
|---|---|
| 原料状态 | 决定油脂释放的难易程度 |
| 水分和温度 | 影响籽粒结构、黏度和提取条件 |
| 预处理质量 | 控制颗粒粒度、胚片质量和物料均匀性 |
| 萃取技术 | 决定基本的油脂回收路径 |
| 运行参数 | 影响处理量、停留时间和残油率 |
| 油脂与溶剂回收 | 决定已提取油脂最终能够回收的比例 |
这些因素彼此关联。例如,即使萃取设备本身选型正确,预处理不佳仍可能造成压榨或萃取过程不稳定。
因此,评估油脂加工厂时应从工艺链入手,而不是从单台设备的额定产能开始。
原料如何影响出油效率?
原料状态是决定提取性能的起点。不同油料作物具有不同的含油率、物理结构、水分要求和加工特性。因此,同一套工艺参数不一定适用于所有原料。
重要的原料规格包括:
- 含油量
- 水分含量
- 原料清洁度
- 杂质含量
- 籽粒尺寸及均匀性
- 储存情况
- 劣变程度
例如,即使在同一工厂加工,菜籽和葵花籽也可能需要不同的预处理和操作条件。
对于采购和工程团队而言,这一点具有重要意义:设备选型应基于实际原料规格和所需产能,而非仅依据标称TPD处理能力。
如果进入工厂的原料与设计规格存在较大差异,更换提取设备可能无法解决由此产生的效率问题。第一步应确定是否是原料本身造成了瓶颈。
预处理如何影响出油效率?
预处理旨在为油料作物进行机械压榨或溶剂萃取做好准备。由于进入提取工段物料的物理状态会直接影响油脂释放和工艺稳定性,因此预处理是提高出油效率最重要的环节之一。
典型的油料预处理流程可包括:
清理 → 破碎 → 调质/干燥 → 压片或粒度减小 → 压榨/浸出
具体配置取决于油料品种和提取技术。
清理和粒度减小
清理可去除杂质,保护下游设备免受不必要的磨损或堵塞。随后进行粒度减小,使原料能够更均匀地进行调质和提取。
目标并非简单地将物料变小。需要控制颗粒粒度和结构,使油料能够有效释放油脂,同时避免产生过多细粉或造成喂料问题。
控制不佳的预处理可能导致物料流动不均和萃取条件不稳定。

调质和水分控制
水分和温度会影响油料的物理特性,以及加工过程中油脂的释放方式。
调质不当可能导致:
- 油脂释放不充分
- 压榨不稳定
- 饼粕残油率升高
- 萃取能力下降
- 能耗更高
因此,提高出油效率不应仅被视为调整萃取器的问题。在物料进入萃取阶段之前,必须对调质、水分和温度进行综合考虑。
轧胚和细胞破坏
对于采用溶剂萃取的油料,轧胚及其他预处理步骤有助于形成适合溶剂接触的物料结构。
均匀一致的进料结构还有助于保持萃取器负荷稳定,并使传质过程更具可预测性。
对于多原料加工厂而言,这一点尤为重要。当工厂加工不同油料时,预处理系统和操作参数可能需要具备足够的灵活性,以适应不同原料的物理特性。

提取技术如何影响油脂回收率?
提取方法直接影响可回收油脂的数量以及下游工艺的配置。
商业化油料加工厂通常采用:
- 机械压制
- 预压榨后进行溶剂萃取
- 溶剂萃取
适宜的方法取决于油料品种、所需产能、目标残油率、投资条件和运行要求。
当工艺目标和原料特性适合通过螺旋压榨直接回收油脂时,通常采用机械压榨。对于规模较大的油料加工厂,当需要进一步回收压榨饼中的油脂时,可考虑预压榨结合溶剂萃取工艺。
设备选型的关键在于,应根据完整工艺目标评估提取技术。如果上游预处理、喂料或下游回收无法与之匹配,更大产能的萃取器并不一定是更优方案。
设备配置为何重要
提取性能取决于各设备之间的协同运行。
实际提取性能不佳的潜在原因包括:
- 进料分布不均
- 胚片制备质量不佳
- 停留时间不正确
- 温度不稳定
- 溶剂接触不足
- 设备负荷过高
- 油脂或溶剂回收效率低
这正是为什么油脂加工厂的出油效率应在完整加工系统范围内进行衡量。
设计合理的萃取工段需要从预处理、萃取到油脂回收均保持稳定的物料流。因此,相连工段之间的设备能力应相互匹配,而不应孤立评估。
应控制哪些操作参数?
即使已选择正确的提取技术,操作条件仍决定工厂能否实现预期性能。
主要参数包括:
- 进给率
- 停留时间
- 进料水分
- 温度
- 物料负荷
- 溶剂循环量(如适用)
- 油脂回收条件
- 蒸汽和热能消耗
这些参数应结合考虑,因为改善某一性能指标可能会影响另一项指标。
例如,提高萃取强度可能降低残油率,但也可能增加能耗或影响处理量稳定性。因此,目标应是实现平衡的操作点,而不是不惜成本地追求最低残油率。
进料量和停留时间
稳定的进料量对于连续萃取尤为重要。
如果物料进入萃取器过快,可用于有效提取的停留时间可能不足。如果进料量过低,设备可能无法充分利用,单位吨加工成本则可能上升。
因此,实际进料量应与以下因素相匹配:
- 萃取器工作能力
- 原料特性
- 所需停留时间
- 溶剂与物料的接触条件
- 下游回收能力
在评估影响油脂提取效率的因素时,工程师应对比实际处理量、残油率及运行消耗,而不能仅关注设备的额定TPD处理能力。
温度控制
温度会影响油脂黏度、溶剂特性和提取条件。
温度控制不足会降低提取性能,而过度加热则可能增加能耗并造成不必要的热应力。
因此,良好集成的系统需要稳定加热和适当的热回收,而不是简单增加蒸汽输入。
对于溶剂萃取工厂,温度控制还应结合蒸发、冷凝和溶剂回收要求进行考虑。
350TPD乌克兰项目说明了什么?
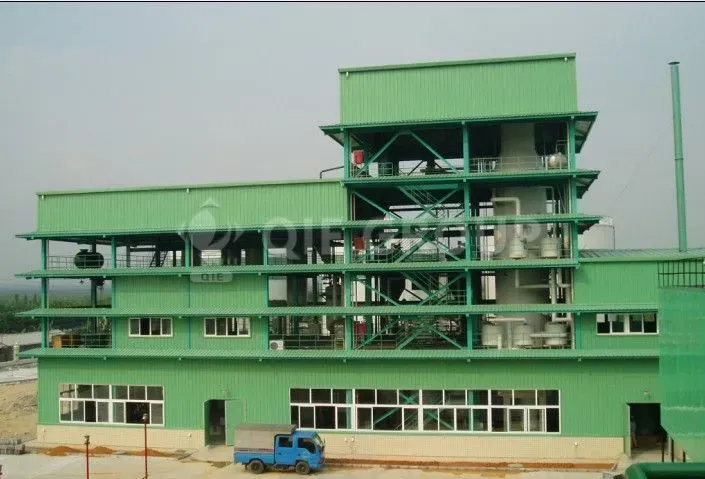
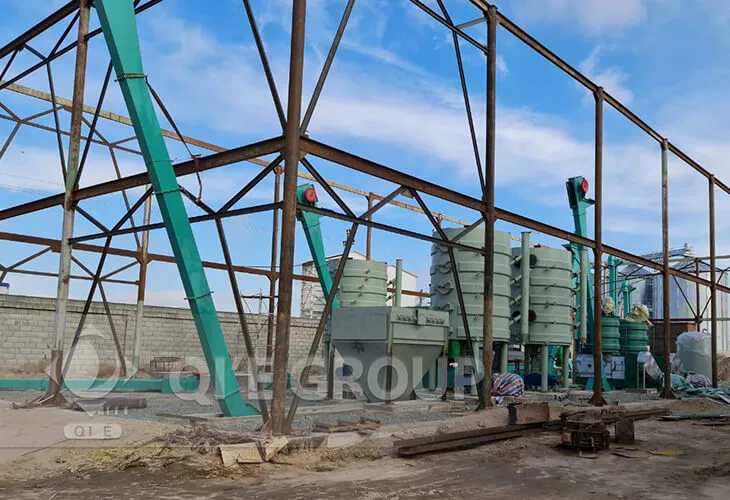
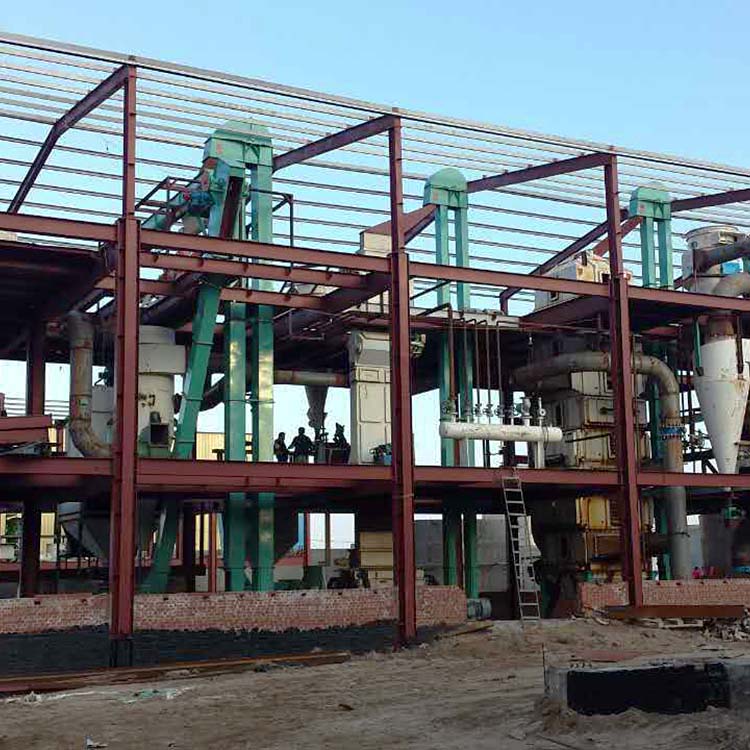
一个具有代表性的案例是位于乌克兰的350TPD菜籽和葵花籽浸出车间项目。
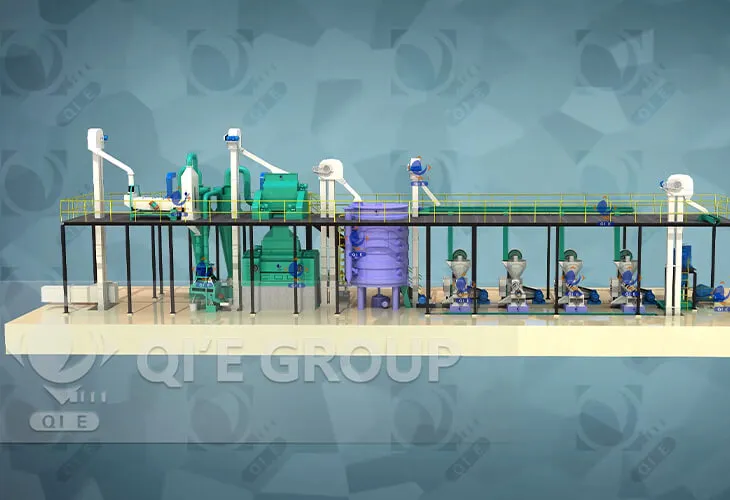
该项目设计日处理能力为350吨,专门针对菜籽和葵花籽进行配置。其工艺包括筛选、破碎、干燥和压榨,之后进入萃取和油脂回收工段。
项目还配备了连续萃取系统、尾气回收系统、液环真空设备及多级换热系统。这些系统作为整体萃取与回收工艺的一部分进行配置,而非将萃取器视为独立设备。
项目资料显示,该项目在约350TPD的处理能力下运行稳定,同时油品质量稳定,能源和溶剂消耗得到有效控制。
主要工程经验在于,提取性能取决于原料预处理、萃取、油脂回收、溶剂回收和运行控制之间的相互作用。仅达到萃取器的名义产能,并不能保证高效的油脂回收。
如何诊断出油效率低的问题?
当油脂加工厂油脂回收率不佳时,不应首先考虑更换萃取器。更可靠的方法是从原料到最终回收环节追溯整个工艺,确定实际损失发生的位置。
实用的故障排查顺序为:
原料 → 预处理 → 浸出 → 油脂回收 → 溶剂回收 → 性能数据
这一顺序有助于区分真正的萃取瓶颈与由进料准备、操作条件或下游回收引起的问题。
常见症状及检查项目
| 症状 | 可能原因 | 需要检查哪些内容 |
|---|---|---|
| 饼粕中残留油含量高 | 萃取条件不佳 | 进料准备、停留时间、温度、萃取条件 |
| 处理量不稳定 | 喂料不均或预处理不稳定 | 进料分布、颗粒粒度、水分、调质 |
| 溶剂消耗量高 | 回收效率低 | 蒸发、冷凝、真空、尾气回收 |
| 蒸汽消耗量高 | 热集成不佳 | 换热、蒸发、加热条件 |
| 油脂回收率波动 | 原料或操作条件变化 | 原料质量、水分、温度、工艺参数 |
| 产能低于设计值 | 工艺瓶颈 | 应评估完整生产线,而非仅评估萃取器产能 |
诊断的目的是在进行设备投资之前,确定油脂或加工能力的损失发生在哪里。
如何提高出油效率?
确定问题后,应按照从上游到下游的顺序进行优化。
第1步:核实原料
首先确认原料是否仍符合原始工艺设计所采用的规格。
检查:
- 含油量
- 水分
- 杂质
- 原料状态
- 批次间差异
即使设备没有变化,原料发生显著变化也可能改变适宜的操作条件。
第2步:检查预处理质量
在进入压榨或萃取工段之前,预处理后的物料应具有一致的物理特性。
对于同时加工菜籽和葵花籽的工厂,这一点尤为重要,因为不同原料可能需要不同的预处理条件。
核心问题是:
萃取工段接收到的物料状态是否符合其设计要求?
如果不符合,调整萃取设备可能只能处理表面症状,而无法解决根本原因。
第3步:测量残油率
压榨饼或粕中的残油率是评估提取性能最有价值的指标之一。
不要仅根据处理量评估工厂。应将残油率与以下因素进行对比:
- 原料类型
- 日吞吐量
- 水分和温度
- 能源消耗
- 溶剂消耗量(如适用)
这可为判断是否需要进行工艺调整或设备改造提供更可靠的依据。
第4步:检查萃取工段
如果进料准备稳定,则应评估萃取设备及其操作范围。
重点包括:
- 饲料分配
- 停留时间
- 温度
- 溶剂循环
- 物料负荷
- 机械状态
目标是确定设备是否在实现目标回收率和处理量所需的条件范围内运行。
第5步:检查油脂和溶剂回收
如果萃取工段运行稳定但总体回收率仍不理想,应检查下游回收系统。
对于溶剂萃取工厂,应检查:
- 混合油浓度
- 蒸发
- 冷凝系统
- 真空条件
- 溶剂循环
- 尾气回收
- 热回收
回收不佳可能增加油脂、溶剂或能源损失,但并不一定表明萃取器本身存在根本性问题。
提高设备产能能否改善出油效率?
未必。
当现有系统持续运行在实际处理能力以上时,提高设备产能可能是合适的选择。然而,更大的萃取器或压榨机无法解决以下问题:
- 预处理不佳
- 水分不准确
- 喂料不稳定
- 停留时间不足
- 温度控制不充分
- 油脂回收不佳
- 溶剂回收效率低
更合理的投资决策是首先识别实际瓶颈。
例如,若工厂设计产能为350TPD,但预处理工段无法在该处理能力下提供稳定的物料流,即使安装更大规格的浸出器,也不会自动提升实际产量。
当残油率持续偏高时,同样适用这一原则。如果原因是调质不佳或进料分布不稳定,提高萃取器产能可能增加设备成本,却无法带来与之相应的油脂回收提升。
实用决策原则
在改变设备产能前,请先确认:
- 现有设备是否超过其实际处理能力运行?
- 进料是否得到适当预处理?
- 水分和温度是否处于所需操作范围内?
- 停留时间是否足够?
- 油脂和溶剂回收系统是否正常运行?
- 残油率是否高于既定工艺目标?
只有在回答这些问题后,才应考虑设备改造或产能扩建。
在选择萃取系统前,采购方应检查什么?
对于新建油脂加工厂,采购方应将萃取设备作为完整工艺的一部分进行评估,而不是只比较设备产能。
设备选型检查清单
1. 原料适配性
设备是否针对将要加工的特定油料或多种油料进行设计?
2. 预处理匹配性
预处理能力是否与萃取能力相匹配?
3. 进料稳定性
系统能否保持稳定的物料分布和负荷?
4. 残油率目标
压榨饼或粕的预期残油率是否明确规定?
5. 水分和温度控制
是否明确了所需的进料水分和温度条件?
6. 萃取条件
在适用情况下,是否明确建立了停留时间、物料负荷和溶剂循环要求?
7. 回收系统
配置中是否包含所需的油脂回收和溶剂回收设备?
8. 热集成
是否考虑通过换热和热回收控制蒸汽及能源消耗?
9. 处理能力
完整加工线而非仅萃取器,能否保持所需的日处理能力?
10. 性能验证
能否利用残油率、处理量、能耗和溶剂消耗等实际运行数据验证性能?
这些问题能为采购方比较供应商和工艺配置提供更有价值的技术依据。
工程建议
对于出油效率较低的油脂加工厂,第一步应是测量和分析,而不是立即更换设备。
实用的工程方法是:
- 核实原料是否符合原始设计规格。
- 检查预处理是否能产出均匀一致的物料。
- 结合处理量和运行消耗测量残油率。
- 在改造设备前审查萃取参数。
- 检查油脂和溶剂回收系统是否存在下游损失。
- 仅在确定实际瓶颈后再升级设备。
对于新建项目,设备选型同样应遵循这一原则。目标并非简单安装具有特定TPD额定处理能力的设备,而是建立一套能够使预处理、浸出、回收及公用工程系统在所需产能下协同运行的工艺配置。